


Por que o PVC SG5 é amplamente utilizado na produção de tubos e como avaliar sua qualidade
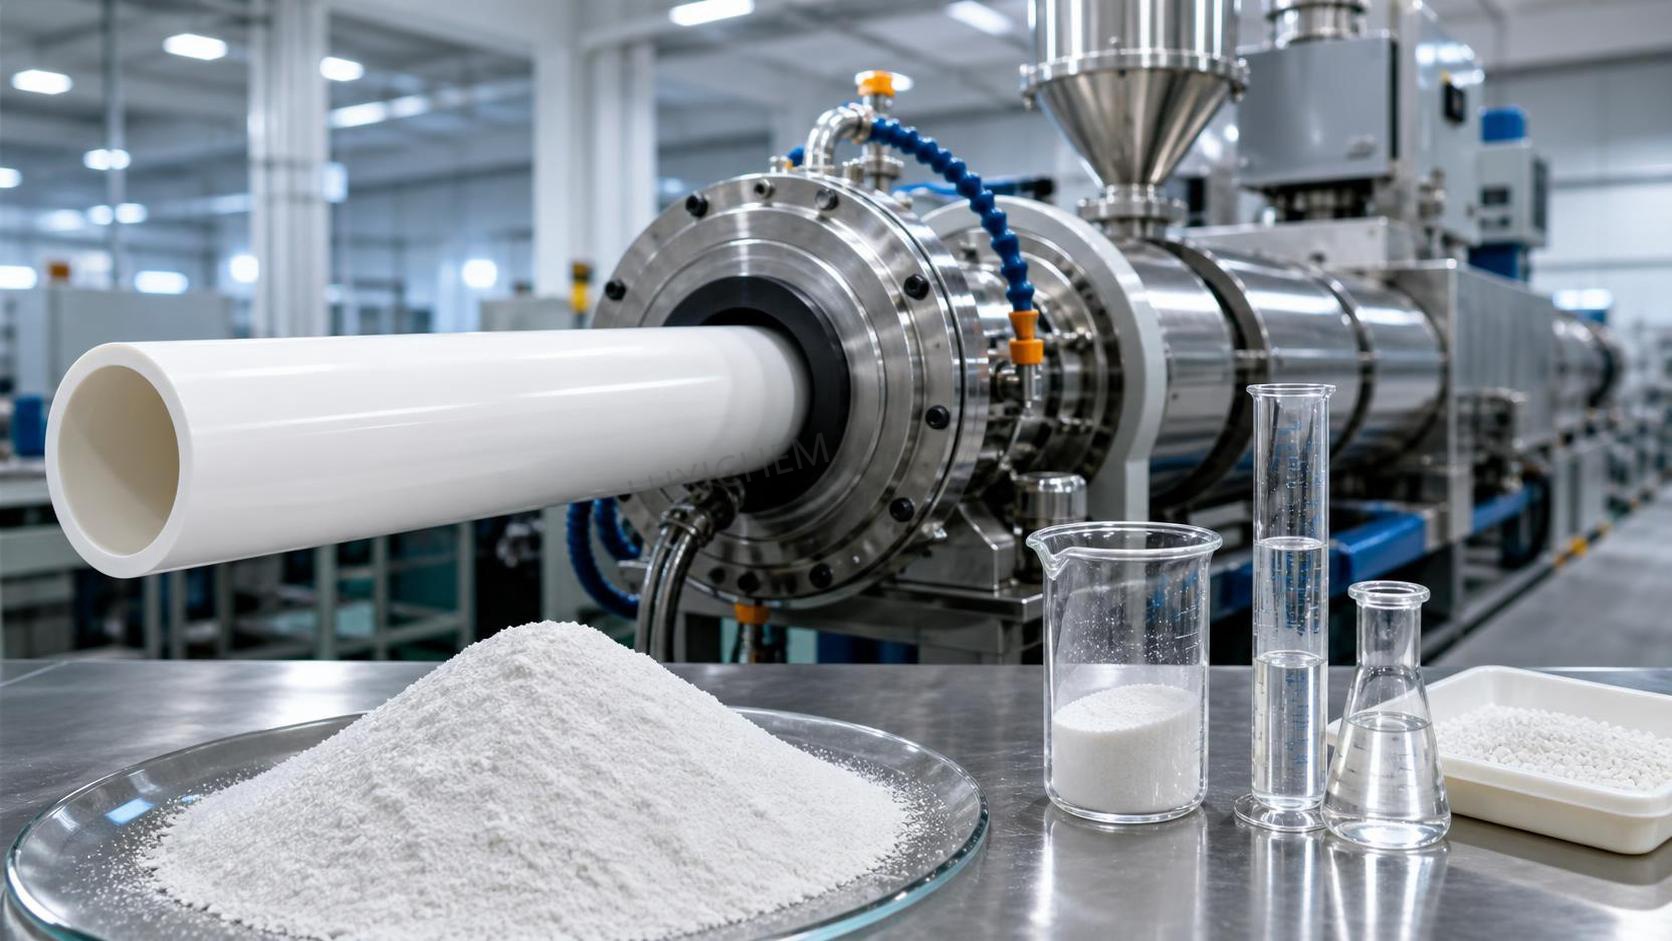
Para compostos destinados a tubos rígidos, o pvc sg5 é amplamente selecionado porque seu grau de polimerização, comportamento da densidade aparente e equilíbrio de fusão geralmente se adaptam melhor à extrusão do que muitos graus de suspensão mais macios ou de menor valor K. Em termos de processamento prático, o SG5 costuma oferecer uma combinação adequada de resistência do fundido, controle dimensional e estabilidade mecânica após a formulação apropriada com estabilizantes, lubrificantes, cargas e modificadores de impacto. Esse equilíbrio é importante em tubos para pressão, tubos de drenagem, eletrodutos e perfis rígidos de uso geral, nos quais o material deve passar suavemente pelo parafuso e pela matriz, manter a forma durante a calibração a vácuo e resfriar sem deformação excessiva.
A atratividade do pvc sg5 está relacionada ao seu comportamento antes e durante a fusão. A resina de PVC em suspensão para tubos não é utilizada como um polímero fundido simples, da mesma forma que muitas poliolefinas. Ela passa por uma janela de gelificação na qual as partículas originais da resina se desintegram e se fundem, formando uma matriz contínua. Se a resina for difícil demais de fundir, o torque poderá aumentar, a plastificação poderá tornar-se irregular e o tubo poderá apresentar baixa integridade das linhas de solda ou baixa resistência ao impacto. Se ela fundir muito rápida ou agressivamente com a mesma formulação, o estresse térmico poderá aumentar e a estabilidade do processamento poderá diminuir. O SG5 é normalmente posicionado em uma faixa na qual os processadores podem ajustar o comportamento de fusão com pacotes convencionais de aditivos sem precisar compensar continuamente as características da resina.
Outra razão para seu amplo uso é que a produção de tubos exige repetibilidade durante longas campanhas. Uma resina que seja alimentada de forma consistente nos misturadores quente e frio, disperse os aditivos uniformemente e produza uma mistura seca com densidade aparente estável reduz as perturbações na garganta da extrusora. Em uma fábrica, pequenas diferenças na porosidade, na distribuição do tamanho das partículas ou nos voláteis residuais podem aparecer primeiro como oscilações do alimentador, variação da amperagem, mudanças na pressão da matriz ou instabilidade na calibração do tanque de vácuo, e não como um defeito evidente da matéria-prima. O SG5 é frequentemente preferido quando essas variáveis permanecem dentro de uma janela de processamento controlável.
Por que o grau da resina é adequado à extrusão de tubos
Os tubos rígidos de PVC precisam de rigidez, resistência circunferencial e estabilidade dimensional, mas também necessitam de tenacidade suficiente para suportar manuseio, corte, formação de bolsas e instalação. Uma resina adequada para tubos deve permitir uma fusão correta sem degradação térmica excessiva. Durante a extrusão, o material é exposto a cisalhamento e calor no cilindro, adaptador, cabeçote da matriz, calibrador, puxador e nas etapas de corte. Quando o pvc sg5 é bem produzido e corretamente composto, ele pode favorecer a formação de uma estrutura densa e fundida, mantendo elasticidade de fundido aceitável para o controle da circularidade e da espessura da parede.
A morfologia do PVC em suspensão é importante nesse aspecto. As partículas da resina são formadas por partículas primárias e poros que absorvem auxiliares de processamento e alguns aditivos líquidos durante a mistura seca. Essa estrutura interna influencia a velocidade de fusão. Uma porosidade maior pode melhorar a absorção de aditivos e a resposta à fusão, mas também pode afetar a densidade aparente e o comportamento durante o armazenamento. Uma porosidade menor pode alterar a velocidade com que a mistura seca gelifica na extrusora. Para linhas de tubos que operam com produção constante, os processadores geralmente preferem lotes de resina com pouca variação nessas características físicas, pois os equipamentos posteriores são ajustados para um perfil de fusão previsível.
Os requisitos mecânicos também explicam a popularidade do SG5. Espera-se que os tubos rígidos mantenham sua forma sob pressão interna ou carga do solo, dependendo da aplicação. O grau da resina, por si só, não determina o desempenho do produto acabado, mas a resina base afeta fortemente o comportamento à tração, a resistência ao impacto após a composição e a consistência da matriz a longo prazo. Se a resina contiver olhos de peixe em excesso, contaminação ou uma estrutura de partículas instável, esses defeitos poderão tornar-se pontos fracos após a extrusão. Em sistemas sob pressão, essas descontinuidades são especialmente indesejáveis, pois podem influenciar o início de trincas sob tensão.
Propriedades que devem ser analisadas antes de o material chegar à linha
A avaliação da qualidade começa com a ficha de especificações, mas a conformidade documental nunca é suficiente por si só. Várias características da resina têm relação direta com o processamento de tubos.
- Valor K ou indicação equivalente de viscosidade: isso reflete o nível de massa molecular. Um grau utilizado para tubos rígidos deve permanecer na faixa prevista para a formulação e o projeto de parafuso estabelecidos. Uma alteração nesse parâmetro pode modificar o tempo de fusão, a viscosidade do fundido e as propriedades mecânicas do produto acabado.
- Densidade aparente: isso afeta a alimentação, o comportamento de enchimento do misturador e a estabilidade da produção. Uma densidade aparente baixa pode reduzir a vazão ou alterar a distribuição dos aditivos na mistura seca. Uma variação incomum entre lotes merece atenção mesmo quando o nome nominal do grau permanece inalterado.
- Matéria volátil: excesso de umidade ou de resíduos voláteis pode perturbar a mistura seca e contribuir para porosidade, marcas superficiais ou extrusão instável quando o restante do sistema for sensível.
- Distribuição do tamanho das partículas e porosidade: esses fatores influenciam as características de fusão, a absorção de aditivos e o comportamento do fluxo durante a mistura e a extrusão. Eles geralmente explicam por que dois materiais com valores principais semelhantes se comportam de maneira diferente na máquina.
- Brancura e limpeza visível: alterações de cor podem sugerir histórico térmico, contaminação ou inconsistência no processo da etapa da resina. Pontos, géis ou partículas estranhas nunca devem ser considerados apenas problemas estéticos se o tubo final for destinado a condições de serviço exigentes.
A confirmação laboratorial normalmente inclui densidade aparente, resíduo em peneira, teor de voláteis e absorção de plastificante ou indicadores relacionados de porosidade, quando aplicável. Algumas operações também comparam curvas de reometria de torque ou resultados de ensaios de fusão lote a lote. Essa abordagem pode revelar alterações sutis mais cedo do que a extrusão de rotina, especialmente quando as formulações contêm vários aditivos que mascaram o efeito direto da resina até que a produção ou o desempenho ao impacto comece a variar.
Como os problemas de qualidade normalmente aparecem na produção
Os problemas da resina raramente se manifestam por meio de um único sinal inequívoco. Com mais frequência, a linha começa a apresentar sintomas indiretos. A pressão da matriz pode ficar menos estável. O perfil de temperatura do fundido pode exigir correções em zonas que normalmente não são alteradas. O brilho do tubo pode mudar. A borda cortada pode apresentar uma aparência de fratura diferente. O comportamento na formação de bolsas, quando aplicável, pode tornar-se inconsistente. A calibração a vácuo pode exigir ajustes mais frequentes porque o tubo quente já não mantém a forma da mesma maneira.
A baixa estabilidade térmica é uma preocupação distinta, mas relacionada. A resina base de PVC é naturalmente sensível ao calor, e o composto depende de estabilizantes para controlar a degradação. Ainda assim, uma resina instável ou uma contaminação pode reduzir a margem disponível para a formulação. Descoloração precoce na extrusora, depósitos queimados na borda da matriz, odor ácido durante o superaquecimento ou pontos pretos no tubo podem indicar que o sistema de materiais não está se comportando normalmente. Nessas situações, atribuir a causa apenas ao sistema de estabilização pode ser enganoso; o lote da resina, o equilíbrio dos lubrificantes, o tempo de residência e as condições da superfície metálica também precisam ser analisados.
Um erro comum de avaliação é concentrar-se apenas em saber se o tubo “parece bom” na saída da matriz. A qualidade superficial pode continuar aceitável mesmo quando a fusão está incompleta. Um tubo com gelificação insuficiente pode passar pela inspeção visual e ainda assim falhar no ensaio de impacto ou apresentar baixo desempenho a longo prazo. A análise da fratura, a avaliação à base de solvente quando permitida pelos procedimentos internos e a análise microestrutural podem fornecer uma imagem mais confiável da qualidade da fusão do que a aparência isolada.
A consistência entre lotes é mais importante do que o nome nominal do grau
O rótulo pvc sg5 descreve uma família geral de resinas, não uma garantia de que toda fonte terá o mesmo comportamento. Diferentes fabricantes podem produzir resina de grau SG5 com diferentes receitas de suspensão, sistemas de iniciadores, condições de remoção de monômeros, morfologia das partículas e controle de secagem. Mesmo dentro de uma mesma fonte, alterações na produção podem modificar a janela prática de processamento. Por isso, a qualificação normalmente depende de uma combinação de análise documental, comparação com amostras retidas e testes controlados na linha, e não apenas da designação do grau.
A amostragem deve ser realizada cuidadosamente. Uma única embalagem ou uma coleta superficial da camada superior de um contêiner a granel pode não detectar segregação ou contaminação. Quando o material chega em sacos, as inspeções geralmente incluem a integridade da embalagem, as condições do lacre e sinais de exposição à umidade. Para recebimentos em silo ou caminhão-tanque, a limpeza da transferência, as condições da linha de descarga e os procedimentos de transporte dedicado podem ser importantes. A contaminação cruzada com outros pós, finos reciclados ou resíduos de cargas anteriores pode criar defeitos difíceis de rastrear após a mistura.
O armazenamento também afeta a qualidade utilizável. A resina de PVC deve, em geral, ser mantida seca, protegida da exposição direta às intempéries e movimentada de modo que o estoque mais antigo não fique coberto por recebimentos mais recentes. Embalagens danificadas podem permitir a absorção de umidade e a entrada de sujeira. O acúmulo de pó fino na área de armazenamento pode indicar perdas de manuseio ou abrasão dos sacos, alterando gradualmente a composição efetiva do material que chega ao misturador, especialmente quando os aditivos são dosados dentro de tolerâncias estreitas.
Interpretação dos resultados dos ensaios sem conclusões excessivas
Um resultado de especificação dentro do limite nem sempre significa que a resina terá desempenho idêntico ao dos lotes anteriores. Da mesma forma, uma pequena alteração em um valor laboratorial não prevê automaticamente uma falha na linha. A abordagem útil é a correlação: comparar os valores dos ensaios com o comportamento de processamento conhecido. Se uma fábrica possui registros históricos que relacionam determinada faixa de densidade aparente ou indicador de porosidade à extrusão estável em uma determinada velocidade de parafuso, essa relação costuma ser mais valiosa do que uma interpretação teórica isolada.
Os ensaios de estabilidade térmica também devem ser interpretados no contexto. A retenção da cor no forno ou a tendência à desidrocloração pode indicar sensibilidade, mas a resposta do composto final depende da química do estabilizante, do equilíbrio da lubrificação e do tempo de residência real na extrusora. Uma resina que parece aceitável em uma configuração de ensaio pode ainda comportar-se mal se a linha tiver zonas mortas, trechos de alto cisalhamento ou temperaturas elevadas do fundido. O histórico do processo faz parte da avaliação do material, e não é um aspecto secundário.
Alguns laboratórios mantêm materiais de referência de lotes previamente aceitos e comparam as curvas de fusão ou torque com esses padrões retidos. Isso pode ser mais significativo do que avaliar a amostra atual isoladamente. Em um ambiente químico diversificado, referências de produtos não relacionados podem aparecer nos sistemas de inventário, comoFluconazole CAS#86386-73-4, mas a separação rigorosa da identificação, das ferramentas de amostragem e das áreas de armazenamento continua sendo importante para que pós residuais ou confusão de rotulagem não entrem no controle das matérias-primas de PVC.
Aspectos que afetam a segurança e o manuseio da resina
A resina de PVC é um pó fino, portanto o controle de poeira merece atenção durante a descarga, o transporte e o carregamento. Mesmo quando o próprio material não é tratado como uma poeira altamente reativa, o pó suspenso no ar pode criar problemas de limpeza, inalação e visibilidade. Depósitos de pó sobre motores, bandejas de cabos e superfícies quentes complicam a manutenção e podem interferir nos sensores. Ventilação local por exaustão, transporte fechado quando viável e métodos disciplinados de limpeza são mais confiáveis do que a aplicação de ar comprimido, que tende a redistribuir o pó pela área de trabalho.
O risco de decomposição térmica está principalmente associado ao superaquecimento durante o processamento ou ao contato acidental com superfícies de alta temperatura. Quando o PVC se degrada, pode liberar cloreto de hidrogênio, além de produtos de decomposição irritantes. Essa é uma das razões pelas quais paradas de linha com o cilindro completamente quente exigem uma resposta controlada, e não improvisação. Se a qualidade da resina variar e provocar um tempo de residência anormal ou aderência, o risco operacional aumentará juntamente com a geração de sucata. A avaliação do material e a segurança do processo estão diretamente relacionadas nesse caso.
As condições de transporte também merecem uma breve observação. O armazenamento prolongado em contêineres quentes, ciclos repetidos de umidade ou equipamentos sujos de transferência a granel podem alterar as condições da resina recebida, mesmo quando o lote original de produção era aceitável. A inspeção de recebimento deve, portanto, considerar a cadeia logística, e não apenas o certificado do fornecedor. Um certificado válido anexado a uma carga manuseada de forma inadequada não restaura sua condição original.
Sinais práticos de uma resina confiável para tubos
No uso diário, um lote confiável de pvc sg5 geralmente apresenta um perfil de comportamento estreito e repetível, em vez de um único número excepcional. A mistura seca atinge o ponto final esperado sem aglomeração incomum. A carga da extrusora permanece próxima dos valores normais estabelecidos. O material funde dentro da faixa normal de temperatura do cilindro e velocidade do parafuso. A superfície do tubo, a estrutura da parede e a aparência da extremidade cortada permanecem estáveis durante a produção. A resposta de cor e a retenção térmica permanecem alinhadas com o pacote de aditivos conhecido. Quando uma ou mais dessas características se alteram, a investigação deve incluir a morfologia da resina e o risco de contaminação antes que sejam realizadas mudanças importantes na formulação.
Essa é a razão prática pela qual o pvc sg5 continua sendo comum na produção de tubos: ele pode atender às exigências da extrusão rígida quando sua qualidade é compreendida em termos de comportamento de processamento, e não apenas pela especificação nominal. Quanto melhor for a correlação entre os dados da resina recebida e a resposta real da linha, mais fácil será distinguir um ajuste administrável de um problema de material que não deve permanecer em produção.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

