


Guia de seleção da resina de suspensão de PVC para perfis rígidos e moldagem por injeção
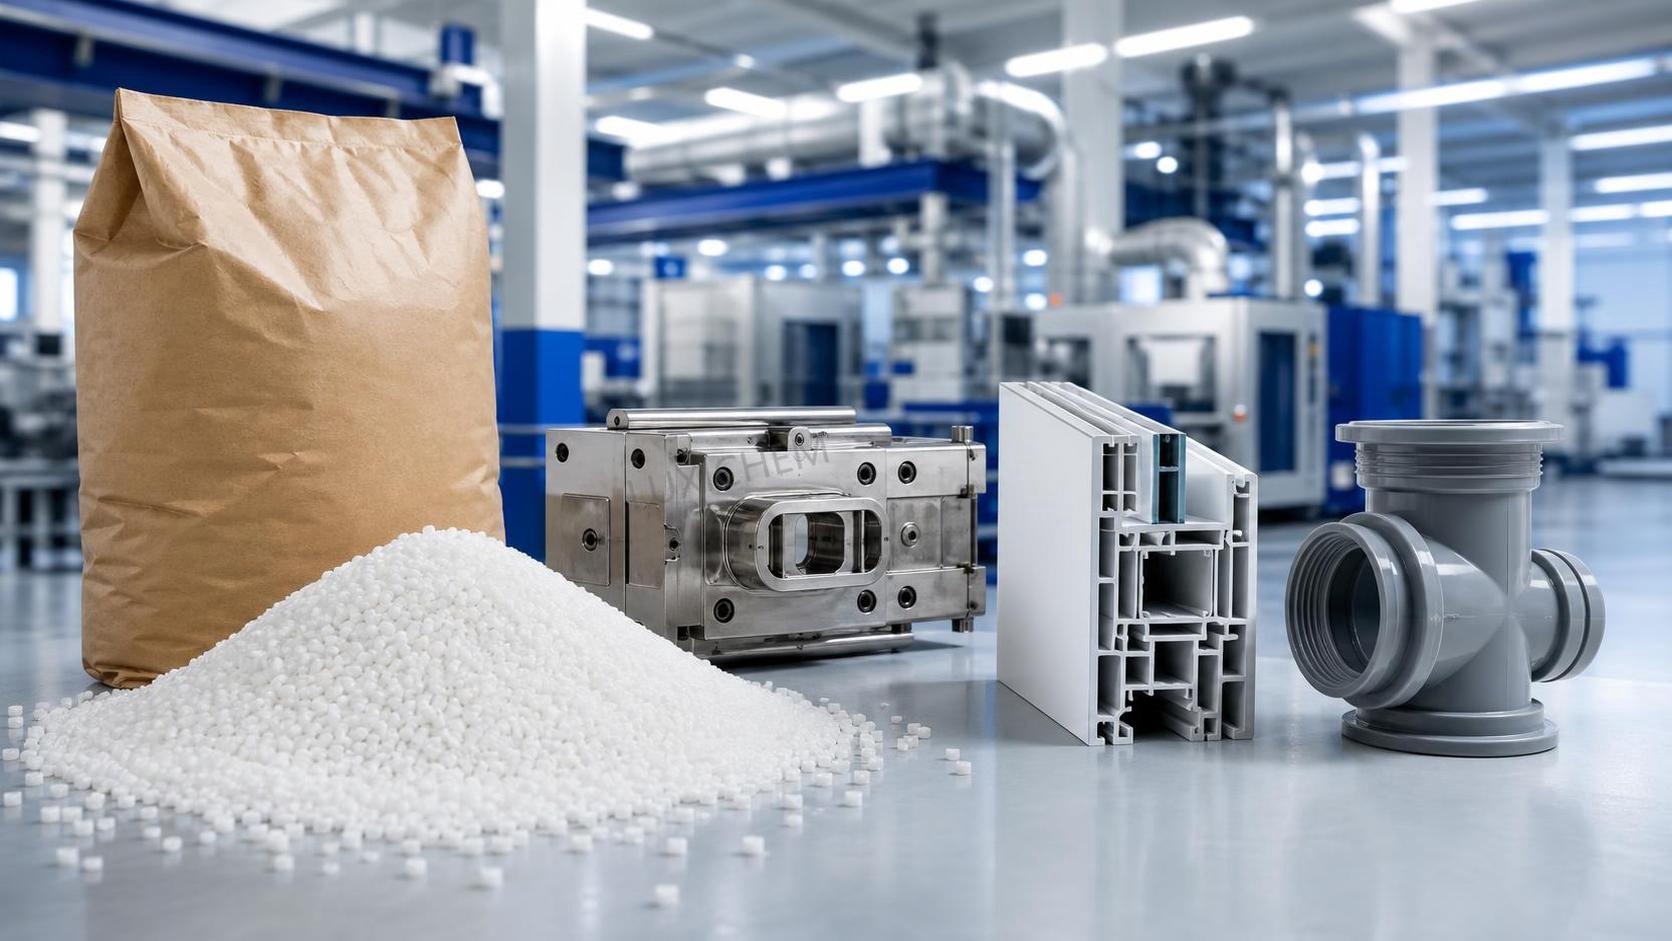
Para os processadores que trabalham com perfis rígidos de PVC ou peças moldadas por injeção, a seleção da resina raramente é um exercício teórico. Ela afeta diretamente a estabilidade da produção, a pressão da matriz, o comportamento de fusão, o brilho, o desempenho ao impacto e a taxa de refugos. Por isso, escolher a resina de suspensão de PVC adequada tem menos a ver com encontrar o “melhor grau” e mais com combinar o comportamento da resina com as condições reais do equipamento, da formulação e dos requisitos do produto.
Na prática, compradores e operadores geralmente começam com um grau conhecido e só reconsideram a escolha quando surgem problemas: plastificação irregular, olhos de peixe, desmoldagem deficiente, brancura inconsistente ou um tempo de ciclo que não diminui. Nesse ponto, o problema já não é apenas o custo do material. Ele se torna um problema de eficiência produtiva. Uma resina ligeiramente mais barata pode acabar custando mais se reduzir a janela de processamento ou aumentar as taxas de rejeição.
Para perfis rígidos e moldagem por injeção, a lógica de seleção apresenta algumas sobreposições, mas as prioridades não são as mesmas. Os perfis normalmente exigem uma janela de fusão estável, densidade aparente consistente, bom fluxo da mistura seca e resistência do fundido previsível ao passar pela matriz. A moldagem por injeção dá mais ênfase ao comportamento de fluxo, à estabilidade térmica sob condições de processamento curtas, porém intensas, ao preenchimento do molde, à qualidade superficial da peça e à consistência dimensional após o resfriamento. Tratar ambas as aplicações como se pudessem operar igualmente bem com o mesmo grau de resina é um dos erros mais comuns na aquisição e no planejamento da produção.
O que os usuários realmente precisam decidir
Quando alguém pesquisa um guia sobre resina de suspensão de PVC para essas aplicações, a verdadeira pergunta geralmente não é “o que é resina de suspensão?”. Ela se aproxima mais desta: qual grau funcionará de forma confiável na minha linha, produzirá peças que passem pela inspeção e evitará problemas de processo que poderiam ser evitados?
Essa decisão normalmente se baseia em quatro questões práticas:
- Com que facilidade a resina será processada no equipamento atual?
- Ela proporcionará as propriedades mecânicas e superficiais necessárias?
- Quanto ajuste da formulação será necessário?
- A qualidade do fornecimento poderá permanecer consistente entre os lotes e ao longo do tempo?
Estas são questões do nível do operador e do setor de compras, e são mais importantes do que descrições genéricas de graus. Dois fornecedores podem oferecer uma resina dentro de uma classificação nominal semelhante, mas o desempenho real pode diferir devido à distribuição do tamanho das partículas, porosidade, voláteis residuais, controle de impurezas e consistência entre lotes.
Comece pela aplicação, não pelo catálogo
Perfis rígidos e peças de PVC moldadas por injeção podem utilizar resina de suspensão, mas não “consomem” as propriedades da resina da mesma maneira.
Para perfis rígidos
Perfis de janelas, tubos com seções semelhantes às de perfis, placas de acabamento e outras formas rígidas extrudadas normalmente precisam de uma resina que proporcione plastificação estável e resistência do fundido suficiente para manter a forma após sair da matriz. Se a resina fundir muito lentamente, o perfil poderá apresentar acabamento superficial deficiente, baixa resistência ou defeitos internos. Se fundir rapidamente demais, o torque de processamento poderá aumentar, a margem de estabilidade térmica poderá diminuir e a linha poderá ficar mais difícil de controlar em climas quentes ou com maior produtividade.
Neste segmento, os processadores normalmente prestam muita atenção ao valor K ou ao grau de polimerização, à densidade aparente, à porosidade e à compatibilidade com a mistura seca. Um valor K médio a alto é frequentemente preferido para a extrusão rígida, pois pode contribuir para a resistência e a rigidez, mas a faixa ideal depende do projeto da linha, da configuração da rosca, do sistema de lubrificação e da utilização ou não de uma elevada carga de enchimento.
Para moldagem por injeção
A moldagem por injeção de PVC para conexões, peças elétricas, componentes industriais ou itens rígidos especiais normalmente exige um preenchimento mais fácil do molde e um fluxo do fundido mais limpo sob exposição térmica controlada. Aqui, a resina deve ser processada com rapidez suficiente para evitar problemas de reprodução ou de linhas de solda, mas sem se tornar tão sensível ao calor a ponto de iniciar a degradação durante o tempo de residência. Um grau que funciona bem na extrusão pode parecer “rígido” demais na injeção se a máquina ou o molde não estiverem otimizados para ele.
Em outras palavras, a mesma característica da resina que ajuda a manter a forma na extrusão de perfis pode, às vezes, dificultar o preenchimento rápido e uniforme do molde.
As propriedades da resina que merecem maior atenção
Muitas conversas de aquisição ainda se concentram excessivamente em um único parâmetro, geralmente o valor K. Ele é útil, mas incompleto. Para decisões reais de produção, é importante considerar um conjunto mais amplo de indicadores.
Entre eles, o valor K continua sendo o ponto de referência mais visível, mas deve ser tratado como um filtro inicial, não como a resposta final. Duas resinas com valores K semelhantes podem apresentar comportamentos muito diferentes em relação ao torque de extrusão, ao tempo de fusão e à aparência final da peça.
Como os processadores de perfis rígidos devem avaliar um grau
Para as linhas de perfis, a resina adequada geralmente demonstra seu valor pela tolerância que oferece. Os operadores normalmente desejam um grau que permita uma produção estável diante de variações normais na temperatura ambiente, nas condições de mistura e na velocidade da linha. Uma resina que só apresenta bom desempenho sob configurações estreitas pode parecer aceitável em um teste do fornecedor, mas criar problemas na produção diária.
Vários sinais indicam que um grau está bem adaptado ao uso em perfis rígidos:
- A mistura seca é alimentada suavemente, sem formação evidente de pontes ou segregação
- A fusão se desenvolve de maneira consistente, sem picos repentinos de torque
- A superfície do perfil permanece uniforme em taxas de produção práticas
- A calibração a vácuo e o resfriamento a jusante permanecem estáveis
- As seções acabadas mantêm a precisão dimensional e o desempenho ao impacto
É preciso ter cuidado com a suposição de que “maior peso molecular significa sempre maior resistência”. Na produção real de perfis, se a resina tornar a fusão muito difícil, a linha poderá compensar com um processamento mais agressivo ou alterações na formulação, o que pode eliminar o ganho de desempenho esperado. As propriedades mecânicas não são determinadas apenas pela especificação da resina; elas resultam da interação entre a resina, o pacote de estabilizantes, os lubrificantes, os enchimentos, as condições de processamento e o controle do resfriamento.
É também por isso que os testes de linha devem ser avaliados com base em mais de um turno de operação suave. Um bom teste verifica a consistência da produção, a aparência da borda de corte, a frequência de limpeza da rosca, a estabilidade da cor e se o processo permanece estável após a mudança dos lotes de matéria-prima.
Como os moldadores por injeção devem pensar na seleção
Para a moldagem por injeção, uma avaliação prática começa pelo molde e pela máquina, e não apenas pelos dados da resina. O projeto do ponto de injeção, o equilíbrio dos canais, as condições do cilindro, a geometria da rosca e o tempo de residência influenciam o tipo de comportamento da resina que pode ser utilizado. Um grau que parece apresentar bom fluxo no papel ainda pode causar amarelamento ou aderência se a máquina tiver zonas mortas ou se o ciclo for muito longo.
Para os moldadores, a resina de suspensão de PVC preferida geralmente proporciona:
- Plastificação previsível e tempos de ciclo curtos e estáveis
- Preenchimento limpo da cavidade sem pressão de injeção excessiva
- Desmoldagem e acabamento superficial aceitáveis
- Baixa tendência à formação de marcas de queima ou estrias de degradação
- Repetibilidade dimensional após o resfriamento e o condicionamento
Se a aplicação envolver conexões ou peças submetidas a pressão, impacto ou carga elétrica, a seleção da resina também deverá ser verificada em relação ao padrão exigido para a peça acabada. Algumas propriedades dependem fortemente da formulação e do projeto da peça, portanto graus de “uso geral” podem se tornar arriscados se o requisito de uso final for mais exigente do que o indicado na conversa com o fornecedor.
Onde compradores e operadores costumam ser induzidos ao erro
Um equívoco comum é pensar que uma resina com uso mais amplo no mercado é automaticamente a opção mais segura. Na realidade, os graus amplamente comercializados são frequentemente escolhidos por serem versáteis, e não por serem otimizados para todas as linhas. A versatilidade é útil, mas não é o mesmo que adequação.
Outra suposição frágil é que a alteração de estabilizantes ou lubrificantes sempre possa compensar uma resina inadequada ao processo. O ajuste da formulação pode ajudar, às vezes de forma significativa, mas tem limites. Se o comportamento fundamental da resina não estiver alinhado ao processo, os operadores frequentemente acabam tratando os sintomas em vez de resolver a causa principal.
Há também um hábito de aquisição que merece ser questionado: avaliar a resina principalmente pelo preço entregue por tonelada. Para aplicações em perfis e moldagem por injeção, a métrica mais útil geralmente é o custo total de produção. Isso inclui a taxa de produção, os refugos, o consumo de energia, a frequência de limpeza, o tempo de inatividade e as reclamações de clientes relacionadas à variabilidade das peças. Uma resina que custa um pouco mais, mas opera de forma estável, pode ser a opção de menor custo ao longo de um mês ou trimestre.
A avaliação do fornecedor é tão importante quanto a seleção do grau
Na aquisição de produtos químicos B2B, o nome do grau, por si só, não é suficiente. Os operadores devem perguntar quão estável é o processo de fabricação do fornecedor, se a variabilidade entre lotes é rigorosamente controlada e como o suporte técnico é prestado quando o comportamento da linha muda. Isso é especialmente importante para usuários que administram várias fábricas ou fornecem produtos a clientes com requisitos rigorosos de consistência.
Perguntas úteis ao fornecedor incluem:
- Qual é a consistência dos principais parâmetros da resina entre os lotes de produção recentes?
- Quais métodos de teste são utilizados para a liberação da qualidade?
- Podem ser fornecidas amostras representativas da produção padrão, e não apenas material de teste?
- Qual é o processo de resposta caso o comportamento da resina se altere após a entrega comercial?
- Os documentos de conformidade ou declarações específicas da aplicação estão disponíveis quando necessário?
Para fabricantes orientados à exportação, a confiabilidade da documentação e da logística pode ser quase tão importante quanto o desempenho da resina. Atrasos no envio, inconsistência da embalagem ou documentação de conformidade incompleta podem interromper a produção com a mesma gravidade que um problema de processamento.
No fornecimento mais amplo de produtos químicos, empresas que trabalham com diversas matérias-primas frequentemente ajudam os compradores a simplificar a gestão de fornecedores entre diferentes categorias. Nesse contexto, algumas equipes de compras também avaliam insumos especiais não relacionados juntamente com polímeros essenciais. Por exemplo, ao avaliar a capacidade de coordenação de um fornecedor, um comprador pode observar com que consistência o mesmo parceiro administra produtos de nicho, como Indole-3-Butyric Acid CAS#133-32-4, juntamente com materiais industriais de maior volume. O objetivo não é a sobreposição de produtos, mas verificar se o fornecedor consegue manter disciplina documental, controle de entrega e qualidade da comunicação em diferentes linhas de produtos.
Um método prático de teste antes de mudar de grau
Antes de aprovar uma nova resina para a produção completa, os processadores devem evitar depender de um único teste de laboratório ou de uma única operação curta da máquina. Uma estrutura de teste mais útil inclui observações tanto do processo quanto da peça acabada.
Uma sequência de avaliação adequada geralmente é:
- Verificar a consistência dos certificados e os indicadores físicos básicos entre os lotes de amostra
- Executar primeiro a resina na formulação existente, antes de otimizar os aditivos
- Registrar o torque, o comportamento de fusão, a temperatura do fundido, a produção e a aparência
- Medir as principais propriedades finais relevantes para a aplicação
- Comparar a frequência de limpeza, a taxa de refugos e a necessidade de intervenção do operador
- Repetir o teste sob condições de produção ou temperatura ambiente pelo menos ligeiramente diferentes
Isso é importante porque alguns graus parecem aceitáveis durante uma amostragem cuidadosamente supervisionada, mas tornam-se instáveis quando a produção retorna ao ritmo normal e à supervisão habitual. O objetivo é verificar se a resina consegue tolerar as variações normais da fábrica.
O que observar na tomada de decisões atual
Para muitos compradores, a questão de mercado já não é apenas “qual grau de resina funciona?”. Também é “qual grau pode permanecer disponível, em conformidade e suficientemente estável para apoiar os compromissos com os clientes?”. Isso torna necessária uma atenção dupla: um olhar para o desempenho do processo e outro para a continuidade do fornecimento.
Dependendo da região e do uso final, os usuários também poderão precisar verificar restrições ou declarações relacionadas ao monômero residual, aos metais pesados nos sistemas estabilizantes, à adequação para contato com alimentos ou aos requisitos de conformidade relacionados à construção【a verificar】. Esses requisitos não são universais nem se apresentam da mesma forma em todos os mercados, mas podem afetar a aceitação comercial de uma resina tecnicamente viável.
Para operadores e equipes de compras, a melhor estrutura de decisão geralmente é simples: definir a janela real do processo, identificar as propriedades da peça acabada que não podem ser comprometidas e, em seguida, escolher a resina de suspensão de PVC que apresente desempenho confiável dentro desses limites. Essa abordagem é mais lenta do que comprar por hábito ou apenas pelo preço, mas normalmente é a que se mantém adequada quando a pressão da produção começa.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

