


Por que os pellets de PP podem causar resultados de moldagem instáveis na produção
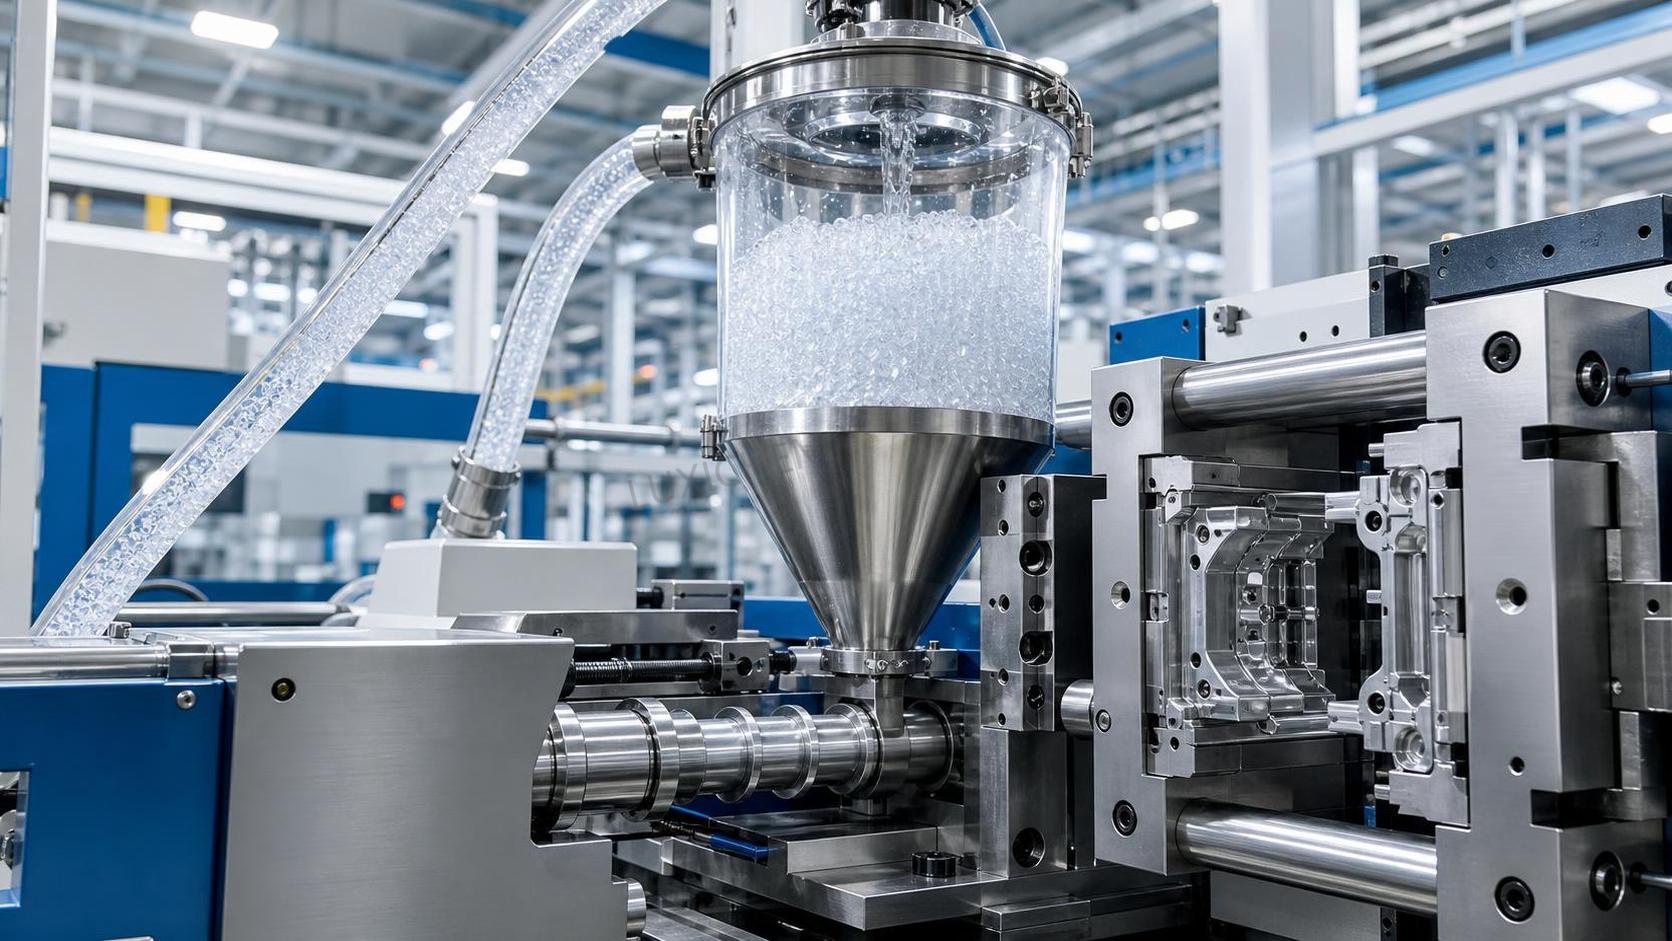
Resultados instáveis de moldagem muitas vezes começam antes mesmo de o funil ser abastecido. Em muitas fábricas, os operadores gastam tempo demais ajustando a temperatura do cilindro, a velocidade de injeção, a pressão de recalque ou o tempo de resfriamento, enquanto o verdadeiro problema está no recipiente da matéria-prima. Quando os pellets de PP apresentam condições variáveis, até mesmo uma máquina de moldagem bem ajustada pode começar a produzir peças inconsistentes, falhas de preenchimento, rebarbas, marcas de rechupe, dimensões instáveis ou alterações inesperadas no ciclo.
Para os operadores, isso é importante porque a moldagem instável raramente é causada por uma única falha drástica. Com mais frequência, ela resulta de pequenas diferenças repetitivas no material que perturbam gradualmente a janela de processo. Se a resina que entra na máquina não for consistente, os ajustes que funcionaram no turno anterior podem não funcionar no seguinte. Por isso, o controle do material deve ser tratado como parte do controle do processo, e não como uma questão separada do almoxarifado.
O PP é frequentemente considerado um material relativamente fácil de moldar em comparação com plásticos de engenharia mais sensíveis à umidade. Essa reputação cria um erro comum: presumir que o polipropileno é sempre tolerante. Na realidade, a estabilidade da moldagem depende não apenas do tipo de resina, mas também da qualidade dos pellets, das condições de armazenamento, da consistência entre lotes, do nível de contaminação, da distribuição dos aditivos e do comportamento do material durante o aquecimento e o escoamento.
Por que a instabilidade relacionada aos pellets costuma ser diagnosticada de forma incorreta
No chão de fábrica, os defeitos geralmente são avaliados pelo que aparece na superfície da peça ou pelas alterações observadas na tela da máquina. A peça empena, então a culpa é atribuída ao resfriamento. Uma cavidade não é preenchida, então a pressão de injeção é aumentada. Surge uma rebarba, então a força de fechamento é verificada. Essas ações são compreensíveis, mas podem ocultar a verdadeira fonte da variação se os pellets recebidos forem inconsistentes.
Os problemas relacionados ao material costumam ser diagnosticados incorretamente por três motivos:
- o padrão do defeito parece semelhante ao de um problema de ajuste da máquina;
- a alteração nas condições dos pellets pode ser sutil, e não evidente;
- os operadores podem não receber informações suficientes sobre mudanças no lote da resina, exposição durante o armazenamento ou proporção de material reprocessado.
Quando um processo se torna repentinamente “sensível” e exige correções frequentes, a consistência do material deve estar entre as primeiras verificações, e não entre as últimas.
A umidade nem sempre é o principal problema, mas ainda pode perturbar a moldagem de PP
O polipropileno não absorve umidade de forma tão intensa quanto plásticos higroscópicos, como nylon ou PET, por isso muitas fábricas não consideram a secagem um requisito rigoroso. Ainda assim, na prática, a umidade pode causar instabilidade. O problema nem sempre é a água absorvida pela cadeia polimérica. A umidade superficial, a condensação ou as más condições de armazenamento podem interferir na alimentação, na uniformidade da fusão e na qualidade da aparência.
Se os sacos forem abertos em um ambiente úmido e deixados expostos, os pellets poderão levar umidade superficial ou contaminação para o funil. Em alguns casos, isso provoca marcas semelhantes a splay, plastificação inconsistente ou defeitos superficiais localizados. O operador pode interpretar o resultado como uma flutuação da temperatura do cilindro, mas a causa-raiz é a condição desigual dos pellets.
As perturbações relacionadas à umidade tornam-se mais prováveis quando:
- o material é armazenado perto de portas abertas, torres de resfriamento ou áreas úmidas;
- pellets frios são levados para uma oficina aquecida e ocorre condensação;
- sacos parcialmente utilizados não são devidamente fechados novamente;
- o material reprocessado é armazenado em recipientes abertos por longos períodos.
Isso não significa que todo grau de PP precise ser submetido a uma secagem intensa. Significa que a disciplina de armazenamento é mais importante do que muitos operadores imaginam.
A variação do fluxo de fusão altera a janela de processo mais rapidamente do que os operadores esperam
Uma das razões mais importantes pelas quais os pellets de PP levam a resultados instáveis de moldagem é a variação da taxa de fluxo de fusão. Se o comportamento real de escoamento da resina mudar de um lote para outro, a pressão de preenchimento, o aquecimento por cisalhamento, o momento de congelamento do gate e a contração da peça poderão mudar, mesmo que os ajustes da máquina permaneçam inalterados.
Para os operadores, a variação do fluxo de fusão aparece como instabilidade do processo, e não como um número de laboratório. Um lote com fluxo ligeiramente maior pode preencher mais facilmente, compactar de maneira diferente e aumentar o risco de rebarbas em um molde que anteriormente operava com segurança. Um lote com fluxo menor pode exigir mais pressão, um tempo de preenchimento mais longo ou uma temperatura de fusão mais elevada, o que pode alterar o brilho, o desempenho da linha de solda ou a repetibilidade dimensional.
Isso é especialmente importante em:
- peças de parede fina;
- moldes com múltiplas cavidades e margens estreitas de balanceamento;
- peças com longos percursos de fluxo;
- aplicações que já operam próximas da capacidade da máquina.
Quando os operadores relatam que “o processo ficou mais estreito” depois da chegada de um novo lote, muitas vezes estão descrevendo um problema de consistência do fluxo.
A contaminação não precisa ser intensa para causar defeitos
Muitas pessoas imaginam a contaminação como matéria estranha visível, mas, na moldagem, ela pode ser muito menos evidente. Poeira, partículas finas, resina degradada, polímero misturado, fibras de papel das embalagens, partículas metálicas dos sistemas de transporte ou concentrado de cor que não foi devidamente disperso podem interferir na produção estável.
O impacto depende do produto que está sendo moldado. Em peças estéticas, até mesmo uma pequena contaminação pode criar pontos pretos, estrias ou opacidade. Em peças estruturais, a contaminação pode reduzir o desempenho ao impacto ou criar pontos de concentração de tensão. Em uma produção com muitas cavidades, pequenos eventos de contaminação podem gerar defeitos intermitentes difíceis de reproduzir, levando os operadores a perseguir ajustes da máquina desnecessariamente.
O material misturado é outro risco oculto. Se os pellets de PP forem acidentalmente misturados com outro grau ou com um material de viscosidade ou pacote de aditivos diferente, a máquina ainda poderá funcionar, mas o processo poderá se tornar irregular. Podem ocorrer alterações na contração, no comportamento de desmoldagem, no odor, na aparência ou na consistência do ciclo.
Em operações mais amplas de manuseio de produtos químicos, a mesma lógica se aplica: o desempenho estável das etapas posteriores depende muito da pureza da matéria-prima e do controle dos lotes. Independentemente de uma fábrica processar polímeros ou manusear ingredientes como sacarina sódica di-hidratada CAS#6155-57-3, a lição prática é semelhante — pequenas variações a montante frequentemente criam problemas de processamento desproporcionalmente grandes mais adiante.
A inconsistência entre lotes é um problema de produção maior do que um único lote inadequado
Um único lote fora de especificação geralmente é mais fácil de identificar, porque o processo muda de forma acentuada. O problema mais difícil é a inconsistência moderada entre lotes, que permanece tecnicamente aceitável no papel, mas se comporta de maneira diferente na máquina. Assim, os operadores ficam com um processo que funciona, mas não da mesma forma todos os dias.
Isso cria várias consequências no chão de fábrica:
- ajustes frequentes da pressão de recalque e do controle da almofada;
- peso instável das peças entre os turnos;
- maior quantidade de refugo na partida após a troca do material;
- maior tempo de preparação ao retornar a um trabalho anterior;
- dificuldade para padronizar as fichas de processo.
Em muitas fábricas, isso é aceito equivocadamente como “variação normal”. Não deveria ser assim. Se os ajustes padrão da máquina não podem ser repetidos com uma produção aceitável, a consistência do material precisa ser analisada em conjunto com os fatores relacionados ao molde e ao equipamento.
A proporção de material reprocessado costuma ser tratada de maneira informal, mas afeta a repetibilidade
O PP pode tolerar material reprocessado em muitas aplicações, o que leva alguns operadores a presumir que uma quantidade maior de reprocessado sempre significa menor custo, com poucas consequências. Na realidade, uma prática instável de uso de material reprocessado é uma das causas mais comuns de flutuação na moldagem.
O problema não é apenas a presença de material reprocessado, mas a falta de controle em torno dele. Quando o tamanho das partículas do material reprocessado varia, quando canais de injeção degradados são reciclados repetidamente ou quando a proporção entre material virgem e reprocessado muda entre os turnos, o comportamento da fusão também muda. A consistência da alimentação pode piorar, a densidade aparente pode ser diferente e o histórico térmico do material se torna menos previsível.
Os operadores devem ter cautela ao observar defeitos que aparecem somente após várias horas de produção. Esse padrão pode indicar mudanças graduais na composição do material reprocessado ou o acúmulo de material degradado, e não uma falha imediata da máquina.
A distribuição dos aditivos e a qualidade dos pellets também influenciam a estabilidade da moldagem
Nem todos os graus de PP são resina-base simples. Muitos contêm agentes deslizantes, agentes antibloqueio, agentes nucleantes, modificadores de impacto, cargas ou aditivos de cor. Se esses componentes não estiverem distribuídos uniformemente nos pellets, os resultados da moldagem poderão variar ao longo da produção.
Exemplos observados na prática incluem:
- contração desigual devido a diferenças na distribuição da carga;
- variação superficial causada pela má dispersão da cor ou dos aditivos;
- inconsistência na desmoldagem relacionada à concentração de aditivos;
- variação das propriedades mecânicas em graus modificados para impacto.
A geometria dos pellets também é mais importante do que parece. O excesso de partículas finas, pellets quebrados ou formatos irregulares pode afetar o transporte e o comportamento na garganta de alimentação. Se a alimentação se tornar inconsistente, o tempo de recuperação da rosca poderá variar, afetando todo o ciclo.
Erros de armazenamento e manuseio podem danificar uma resina que, de outra forma, seria adequada
Algumas equipes de moldagem concentram-se intensamente na qualidade do fornecedor e não observam o que acontece após a entrega. No entanto, uma boa resina pode se transformar em um material instável devido a um manuseio interno inadequado.
Exemplos típicos incluem:
- sacos empilhados sob luz solar direta ou perto de fontes de calor;
- controle incorreto de primeiro a entrar, primeiro a sair, causando longos períodos de armazenamento;
- sacos abertos misturados sem identificação do lote;
- transferência manual usando recipientes sujos;
- linhas de transporte que não são limpas durante as trocas de grau.
Quando os operadores não sabem se o funil contém um único lote, lotes misturados ou material com diferentes teores de material reprocessado, a investigação do processo torna-se uma questão de tentativa e erro. A moldagem estável exige rastreabilidade no nível de uso do material, e não apenas no nível de compras.
Como os operadores podem identificar quando os pellets são realmente a fonte da instabilidade
A instabilidade relacionada ao material geralmente deixa um padrão. Ela pode não se manifestar de forma clara, mas tende a se comportar de maneira diferente dos problemas puramente mecânicos.
Suspeite dos pellets desde o início quando:
- os mesmos ajustes produzirem pesos de peças diferentes após uma troca de material;
- os defeitos aparecerem em várias máquinas que utilizam o mesmo lote;
- o processo se tornar altamente sensível a pequenos ajustes de configuração;
- a variação na partida aumentar após uma nova entrega ou uma nova mistura de material reprocessado;
- os defeitos de aparência forem intermitentes e não corresponderem a um problema claro de localização no molde;
- o tempo de recuperação da rosca ou a estabilidade da almofada mudar sem uma falha evidente da máquina.
Um teste útil no chão de fábrica é fazer uma comparação, e não confiar na intuição. Se possível, processe uma amostra retida do lote anterior estável nas mesmas condições. Se o processo voltar ao normal, o material merece uma análise mais detalhada.
O que deve ser verificado antes de alterar repetidamente os ajustes da máquina
Antes de ampliar a janela de processo por meio de correções constantes dos parâmetros, os operadores devem verificar uma lista breve de itens de controle do material:
- o número do lote e se ocorreu uma mudança de lote;
- a condição do saco e o histórico de armazenamento;
- a presença de condensação ou contaminação visível;
- a porcentagem real de material reprocessado e sua consistência;
- se as linhas de transporte, os funis e os misturadores foram limpos;
- se outro grau foi processado anteriormente no mesmo sistema;
- os dados do certificado do fornecedor, quando disponíveis, especialmente os principais indicadores de consistência.
Essa abordagem economiza tempo porque impede que os operadores compensem um problema da matéria-prima com ajustes instáveis da máquina. Depois que a máquina é reajustada em função de um material inconsistente, o próximo lote adequado poderá gerar um conjunto diferente de defeitos.
A melhoria da estabilidade da moldagem começa com a disciplina do material, e não apenas com a disciplina da máquina
A moldagem estável é frequentemente descrita como uma função da capacidade da máquina, da condição do molde e da habilidade do operador. Isso é verdade, mas incompleto. A condição da resina também faz parte do processo. Se o material entrar na produção com variabilidade não controlada, até mesmo operadores experientes acabarão apenas reagindo aos problemas.
As fábricas mais eficientes geralmente executam bem algumas ações práticas: mantêm a rastreabilidade dos lotes visível no chão de fábrica, controlam o material reprocessado com limites claros, protegem os sacos abertos contra umidade e sujeira, isolam antecipadamente os materiais suspeitos e garantem que a investigação de problemas inclua a revisão da matéria-prima desde o início.
Para os operadores, a principal conclusão é simples: quando os resultados da moldagem se tornam instáveis, não presuma que a máquina ficou subitamente difícil de operar. Em muitos casos, a máquina está reagindo normalmente a pellets inconsistentes. Reconhecer essa diferença desde o início é o que reduz o refugo, evita ajustes desnecessários e permite recuperar o controle do processo mais rapidamente.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

