


Por que os pellets de plástico de polipropileno causam bolhas ou empenamento durante a extrusão
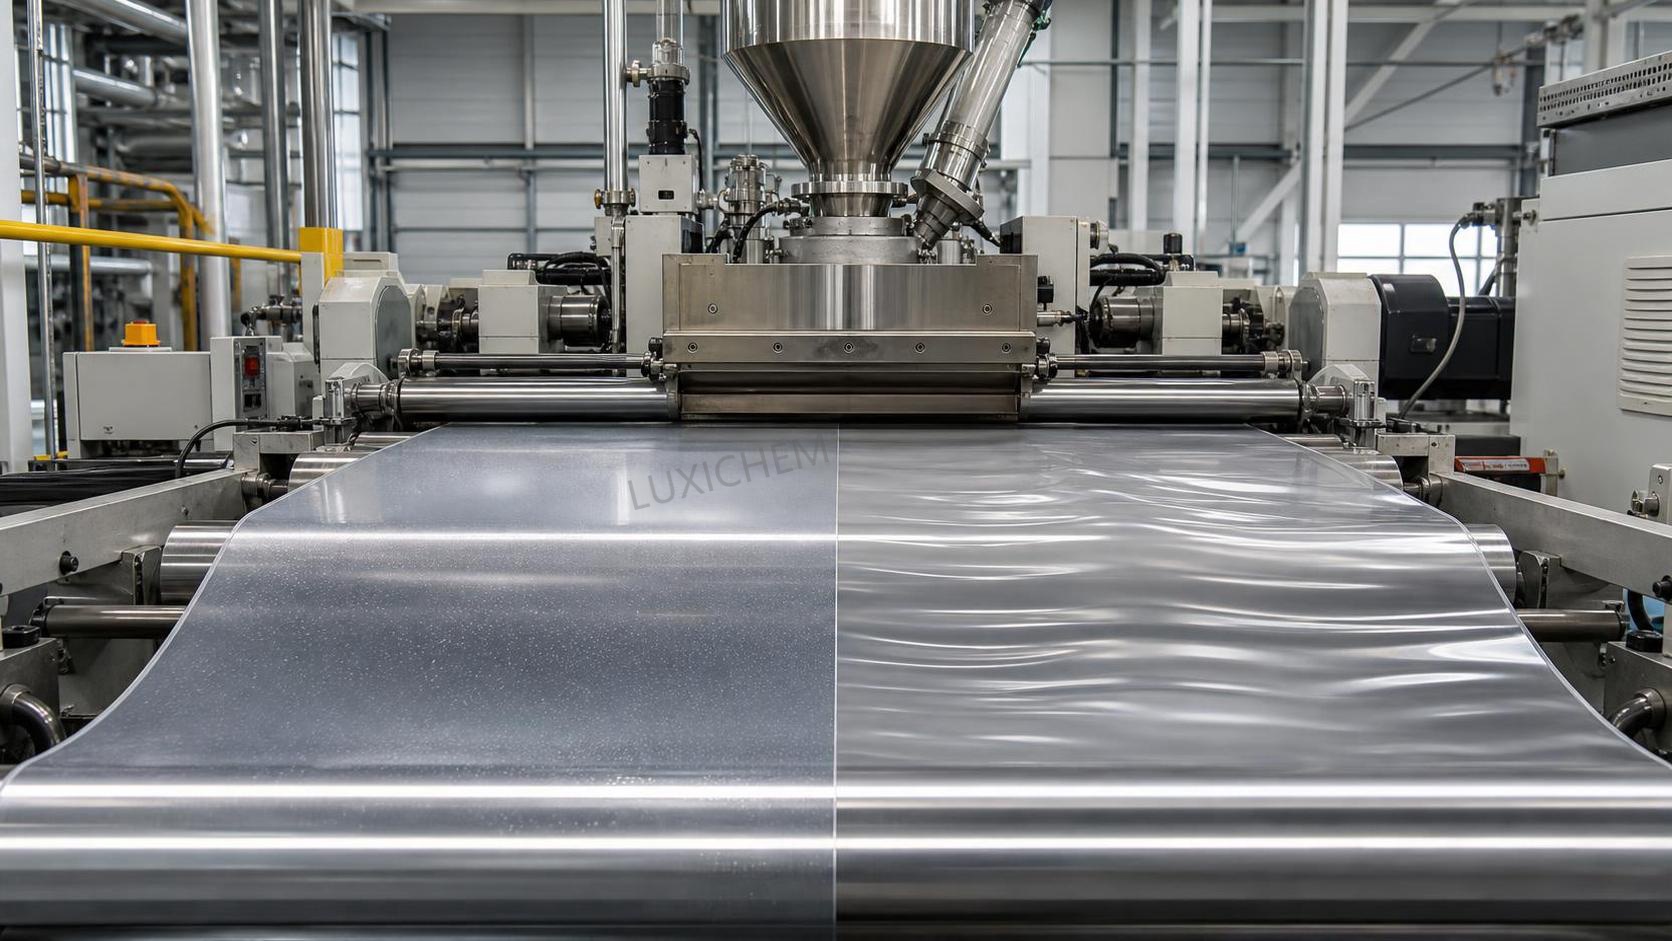
Por que os pellets de polipropileno começam a formar bolhas ou empenar na extrusão
Quando surgem defeitos em uma linha de extrusão, a pressão geralmente recai primeiro sobre a manutenção. Os operadores podem descrever o problema como “espumação”, “estrias prateadas”, “bolhas na superfície” ou “o perfil não permanece reto”, mas, na prática, bolhas e empenamento raramente são aleatórios. No caso dos pellets de plástico de polipropileno, eles geralmente indicam uma combinação de problemas: condição da matéria-prima, histórico térmico, estabilidade da rosca, comportamento da matriz, equilíbrio do resfriamento ou contaminação em algum ponto do sistema.
Por isso, as correções rápidas nem sempre são duradouras. Um ajuste de temperatura pode ocultar o sintoma por uma hora, mas o defeito retorna no lote seguinte. Uma boa investigação começa separando duas questões: está ocorrendo formação de gás dentro do fundido ou distorção da forma depois que o fundido sai da matriz? A primeira está mais relacionada a voláteis, umidade, degradação e ar aprisionado. A segunda está mais relacionada à liberação desigual de tensões, resfriamento, orientação e instabilidade dimensional. Às vezes, ambos ocorrem juntos, tornando o problema mais difícil de interpretar.
No fornecimento diário de materiais químicos, essa distinção é importante. Empresas como a Luxi Chemical (Shandong) Co., Ltd., que trabalham com uma ampla variedade de matérias-primas químicas e atendem clientes de diversos setores de aplicação, tendem a observar que as reclamações de processamento não são causadas apenas pela qualidade da resina. O armazenamento, a integridade da embalagem, a limpeza da linha e a disciplina durante as trocas de material frequentemente são tão importantes quanto a especificação dos pellets no papel.
Bolhas: o que elas geralmente significam em uma linha de polipropileno
Falando estritamente, o polipropileno não é tão higroscópico quanto alguns plásticos de engenharia, portanto “secar mais” nem sempre é a resposta inicial correta. Ainda assim, a umidade pode contribuir para a formação de bolhas quando os pellets foram armazenados de maneira inadequada, expostos à condensação ou misturados com cargas, material reprocessado ou aditivos que transportam umidade superficial. Em fábricas úmidas, pellets retirados de um armazém frio e levados para uma área de produção aquecida podem desenvolver condensação surpreendentemente rápido. As equipes de manutenção às vezes não percebem isso porque o saco ou o contentor parece estar em boas condições.
Outra fonte comum é a contaminação. Uma pequena quantidade de polímero estranho com comportamento de processamento diferente pode gerar defeitos visíveis. Restos de composto de limpeza, polímero degradado proveniente de zonas mortas, poeira de papel de sacos abertos, óleo de equipamentos de transporte ou material reciclado incompatível podem aparecer como bolhas ou superfícies com crateras. Se o defeito aparece de forma intermitente, e não continuamente, a contaminação costuma ser uma suspeita mais provável do que a resina base.
Há também a degradação térmica. Se a temperatura do fundido estiver muito alta ou se o tempo de residência se tornar excessivo devido à baixa vazão, retenção de material, ou a um cilindro superdimensionado para o trabalho, o material pode começar a gerar voláteis. No polipropileno, isso nem sempre parece dramático no início. Às vezes, o primeiro sinal é uma leve alteração no odor, seguida por pequenas bolhas superficiais, pressão instável ou géis periódicos que se rompem na saída da matriz.
O arraste de ar também merece atenção. Condições de alimentação insuficiente, vedação inadequada da garganta, formação de pontes no funil ou alimentação inconsistente de material reprocessado podem introduzir ar no sistema. Uma vez preso no fundido, ele se expande à medida que a pressão cai próximo à matriz. Em linhas que produzem chapas de parede fina ou perfis estreitos, até mesmo pequenas bolsas se tornam defeitos evidentes.
Verificações práticas quando surgem bolhas
Comece pelo que mudou, e não pelo que é teoricamente possível. Houve mudança de lote, troca de turno, nova proporção de material reprocessado, parada e reinicialização, substituição de banda de aquecimento, troca do pacote de telas ou alguma intervenção de manutenção no alimentador ou carregador a vácuo? Em fábricas reais, os defeitos frequentemente começam depois de uma mudança simples que inicialmente ninguém considera importante.
Se o defeito superficial for uniforme, verifique o controle da temperatura do cilindro e a temperatura real do fundido. Um termopar defeituoso ou uma ultrapassagem da temperatura do aquecedor pode fazer com que o setpoint exibido pareça normal, enquanto o fundido já está sendo submetido a esforço excessivo. Se o defeito for pulsante, examine com mais atenção a estabilidade da recuperação da rosca, a consistência da alimentação, o desempenho da ventilação, quando aplicável, e a flutuação da pressão antes da matriz.
Também vale a pena inspecionar pontos mortos nos adaptadores, trocadores de telas e lábios da matriz. O polipropileno que permanece tempo demais nessas áreas pode degradar-se, desprender-se e criar tanto bolhas quanto defeitos cosméticos. As equipes de manutenção frequentemente se concentram na rosca, mas o problema pode estar, na realidade, a jusante.
O empenamento geralmente é um problema de resfriamento e tensão, não apenas de temperatura
O empenamento após a extrusão costuma frustrar os operadores porque a peça pode parecer aceitável na saída da matriz e deformar-se posteriormente na mesa de calibração, no transportador, no enrolador ou até depois do corte. Isso geralmente significa que uma tensão interna foi incorporada ao extrudado e liberada à medida que a forma resfriou. Com pellets de plástico de polipropileno, isso é comum porque o material pode desenvolver diferenças de orientação e contração quando o fluxo e o resfriamento não estão equilibrados.
Um lado do perfil pode estar resfriando mais rapidamente que o outro. A matriz pode estar alimentando de maneira desigual. O sistema de puxamento pode estar tracionando ligeiramente fora do centro. A espessura da parede pode não ser simétrica. Mesmo um pequeno desequilíbrio nas facas de ar, no fluxo de água ou nos pontos de contato do calibrador pode curvar um perfil ao longo da distância. Em linhas de chapas, o empenamento pode aparecer como elevação das bordas, enrolamento ou distorção transversal, em vez de uma curvatura evidente.
O superaquecimento pode agravar o empenamento, mas reduzir todas as zonas não é uma solução confiável. Se o fundido ficar frio demais, a uniformidade do fluxo pode piorar e a orientação pode, na verdade, aumentar. A melhor abordagem é analisar conjuntamente a homogeneidade do fundido, o equilíbrio da matriz, a velocidade do puxador e a simetria do resfriamento.
O que inspecionar quando o extrudado não permanece reto
Uma regra prática útil é a seguinte: se a forma se curva consistentemente em uma direção, suspeite de assimetria. Se ela se move aleatoriamente, suspeite de instabilidade. A assimetria aponta para variação da abertura da matriz, canais de fluxo bloqueados, resfriamento desigual ou problemas de alinhamento. A instabilidade aponta mais para vazão flutuante, controle inadequado da temperatura, alimentação inconsistente ou velocidade variável da linha.
Verifique estas áreas na sequência:
- Limpeza da matriz e do adaptador, especialmente resíduos carbonizados próximos aos cantos do fluxo
- Condição do pacote de telas e se a queda de pressão aumentou repentinamente após a troca de material
- Estabilidade real da vazão ao longo do tempo, e não apenas os valores de setpoint
- Distribuição da água de resfriamento, direção do fluxo de ar e pontos de contato do calibrador
- Sincronização da velocidade do puxador e se a tensão está centralizada
- Uniformidade da espessura da parede em todo o perfil ou chapa
Se você encontrar bolhas e empenamento ao mesmo tempo, não trate os dois como defeitos separados prematuramente. Um fundido contaminado ou parcialmente degradado pode fluir de maneira desigual, aprisionar gás e depois resfriar com tensão incorporada. Uma única causa-raiz pode produzir um conjunto confuso de sintomas.
O aspecto da matéria-prima é frequentemente subestimado
As equipes de manutenção geralmente são chamadas depois que o processo já se tornou instável, por isso a atenção naturalmente se volta para aquecedores, motores e roscas. Mas o manuseio da matéria-prima merece uma análise igualmente rigorosa. Pellets de polipropileno de diferentes fontes podem ser processados de maneira diferente devido às características de índice de fluidez, aos pacotes de aditivos, ao teor de agente deslizante ou antibloqueio, ao nível de carga ou à quantidade e qualidade do material reprocessado misturado. Essas diferenças não são automaticamente defeitos, mas alteram a janela de processamento.
O histórico de armazenamento é mais importante do que muitas fábricas admitem. Revestimentos internos rasgados, sacos parcialmente abertos, sistemas de transferência empoeirados e longos períodos de retenção próximos a fontes de calor podem causar problemas. Em operações com materiais mistos, o risco aumenta ainda mais. Uma unidade que manuseia várias químicas, de poliolefinas a aditivos especiais ou até materiais comoResina de Pasta de Cloreto de Polivinila CAS#9002-86-2, precisa de rotinas rigorosas de segregação e de troca de material limpa. A contaminação cruzada em níveis muito baixos ainda pode aparecer claramente na extrusão.
Essa é uma das razões pelas quais fornecedores de produtos químicos com linhas amplas frequentemente enfatizam o fornecimento estável e o manuseio de produtos em conformidade, em vez de falar apenas sobre especificações nominais. Um modelo de aquisição em um único fornecedor pode reduzir a complexidade do abastecimento, mas, para o processador, ele só funciona se a identificação do material recebido, as verificações das embalagens e o controle do armazém permanecerem rigorosos no nível da fábrica.
Diagnósticos equivocados comuns que desperdiçam tempo
Um erro é culpar os “pellets ruins” antes de verificar a linha. Se vários lotes falharem repentinamente na mesma extrusora, as condições da linha merecem suspeita. Outro erro é presumir que toda bolha está relacionada à umidade. No polipropileno, superaquecimento, contaminação e ar aprisionado frequentemente explicam mais do que a umidade isoladamente.
Um terceiro erro é ajustar muitas variáveis ao mesmo tempo. Quando os operadores alteram simultaneamente as temperaturas do cilindro, a velocidade da rosca, a velocidade do puxador, a água de resfriamento e as configurações de alimentação, a causa desaparece no meio do ruído. Para o suporte pós-venda ou os registros de manutenção, isso torna muito mais difícil solucionar problemas semelhantes no futuro. Alterações controladas, registradas em sequência, geralmente resolvem o problema mais rapidamente, mesmo que pareçam mais lentas no momento.
Também existe o hábito de concentrar-se apenas nos defeitos visíveis do produto. A tendência da pressão, a deriva da amperagem, o odor, o escorrimento da matriz, o comportamento da purga na partida e a cor dos resíduos fornecem pistas. Um perfil que empena 2 metros depois da matriz frequentemente começou a falhar muito antes, dentro do percurso do fundido.
Uma sequência de investigação prática
Quando o tempo é limitado, uma ordem simples ajuda. Confirme o tipo de defeito e quando ele aparece. Ele está presente desde a partida, após o aquecimento, depois da troca de lote ou apenas em vazões mais altas? Em seguida, verifique a consistência da alimentação e a condição da matéria-prima. Depois disso, verifique o comportamento térmico real, e não apenas os setpoints. Na sequência, inspecione a filtragem, os adaptadores e a limpeza da matriz. Por fim, revise o equilíbrio do resfriamento e as condições do sistema de puxamento se houver empenamento.
Se for necessário testar se o material ou a linha é o fator dominante, o método mais confiável geralmente é comparativo: processar um lote reconhecidamente estável na mesma máquina sem alterar a configuração, ou processar o lote suspeito em uma linha reconhecidamente estável, se as condições da fábrica permitirem. Sem esse tipo de comparação controlada, as equipes podem discutir durante dias se o problema está na resina ou no equipamento.
Para problemas recorrentes, registre o padrão do defeito, as condições da linha, a identificação do material e o que realmente resolveu o problema. Fábricas que fazem isso de maneira consistente constroem uma biblioteca de falhas muito melhor do que aquelas que dependem da memória. Parece básico, mas, na manutenção de extrusão, registros disciplinados geralmente superam soluções improvisadas.
Se os pellets de plástico de polipropileno estiverem causando bolhas ou empenamento, a resposta geralmente não está escondida em um único número. Ela está na interação entre a condição do material, o histórico do fundido, a estabilidade da máquina e o equilíbrio do resfriamento. Quando esses fatores são analisados em conjunto, o defeito frequentemente deixa de ser misterioso e passa a ser rastreável.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

