


Por que o BHT falha no processamento de polímeros em alta temperatura — Temperatura de início da oxidação e sistemas de estabilizantes sinérgicos
Por que o BHT falha no processamento de polímeros em alta temperatura
O hidroxitolueno butilado (BHT) ainda é especificado em muitas formulações de polímeros legadas — não porque seja ideal para o processamento moderno, mas porque é conhecido, econômico e historicamente adequado para extrusão ou moldagem por injeção em baixa temperatura. No entanto, ao processar termoplásticos de engenharia como PPA, PEEK ou polipropileno de alto MFI em temperaturas de fusão acima de 160°C — ou durante tempos de residência prolongados em extrusoras de dupla rosca — o BHT frequentemente proporciona estabilização inconsistente, descoloração prematura e degradação mecânica inesperada. A causa raiz não é impureza nem erro de dosagem. É a cinética térmica: a temperatura de início da oxidação do BHT situa-se firmemente entre 140°C e 150°C em condições reais de processamento. Uma vez ultrapassada, sua capacidade de capturar radicais cai acentuadamente — não gradualmente, mas de forma abrupta.
Este não é um limite teórico. Na prática, o BHT começa a decompor-se exotermicamente em torno de 145°C no ar, liberando fragmentos fenólicos voláteis e formando metidos de quinona que podem atuar como pró-oxidantes em vez de antioxidantes. A calorimetria exploratória diferencial (DSC), sob condições de indução oxidativa, mostra consistentemente que o OIT (tempo de indução oxidativa) do BHT cai em >70% quando a temperatura de teste sobe de 150°C para 180°C. Mais criticamente, sua meia-vida sob cisalhamento e exposição ao oxigênio a 170°C é frequentemente inferior a 3 minutos — muito menor que os tempos de residência típicos em linhas de composição de alta produtividade. Isso significa que o BHT pode ser totalmente consumido antes mesmo de o polímero sair da matriz — deixando as etapas posteriores desprotegidas.
A temperatura de início da oxidação não é apenas um número de DSC
Muitos avaliadores técnicos interpretam erroneamente a temperatura de início da oxidação (OOT) como uma propriedade estática do material — como o ponto de fusão. Porém, no processamento de polímeros, a OOT depende fortemente do contexto: ela varia com a pressão parcial de oxigênio, a taxa de cisalhamento, a polaridade da matriz polimérica e a presença de contaminantes metálicos (por exemplo, resíduos de catalisador em poliolefinas). Por exemplo, em um cilindro de extrusora purgado com nitrogênio, a OOT efetiva do BHT pode subir para ~155°C — mas, ao introduzir traços de ferro provenientes do desgaste da rosca ou de matéria-prima reciclada, o início volta a cair para 135°C devido à decomposição catalisada. Isso explica por que a triagem por DSC em escala laboratorial frequentemente superestima o desempenho do BHT em campo: as condições reais aceleram seu modo de falha.
Pior ainda, o BHT não oferece mecanismo de autorregeneração. Ao contrário dos fenóis impedidos com substituição orto-alquílica (por exemplo, Irganox 1010), o BHT não possui a configuração estérica e eletrônica necessária para estabilizar seu radical fenoxila por tempo suficiente para interromper radicais secundários. Em vez disso, seu radical fenoxila sofre rápida β-clivagem ou reage com radicais peroxila para formar produtos não radicalares — consumindo-se sem eficiência de interrupção de cadeia além dos primeiros segundos de estresse térmico. É por isso que o BHT funciona bem em aplicações de ciclo curto e baixo aquecimento (por exemplo, moldagem por sopro de HDPE a 155°C), mas falha de forma catastrófica na composição contínua de misturas PC/ABS retardantes de chama processadas a 230°C.
Sistemas estabilizantes sinérgicos não são opcionais — são necessários
Substituir o BHT integralmente nem sempre é viável — especialmente quando a conformidade regulatória (por exemplo, FDA 21 CFR 178.2010 para polímeros em contato com alimentos) ou a validação de formulações legadas restringe a mudança. O caminho mais robusto é reprojetar o sistema estabilizante em torno das limitações do BHT — e não apesar delas. Uma sinergia eficaz exige separação funcional: um componente captura radicais alquila/peroxila, outro decompõe hidroperóxidos *antes* que gerem novos radicais, e um terceiro suprime a oxidação superficial e a degradação iniciada por UV nas etapas posteriores.
Uma arquitetura comprovada de três níveis utiliza:
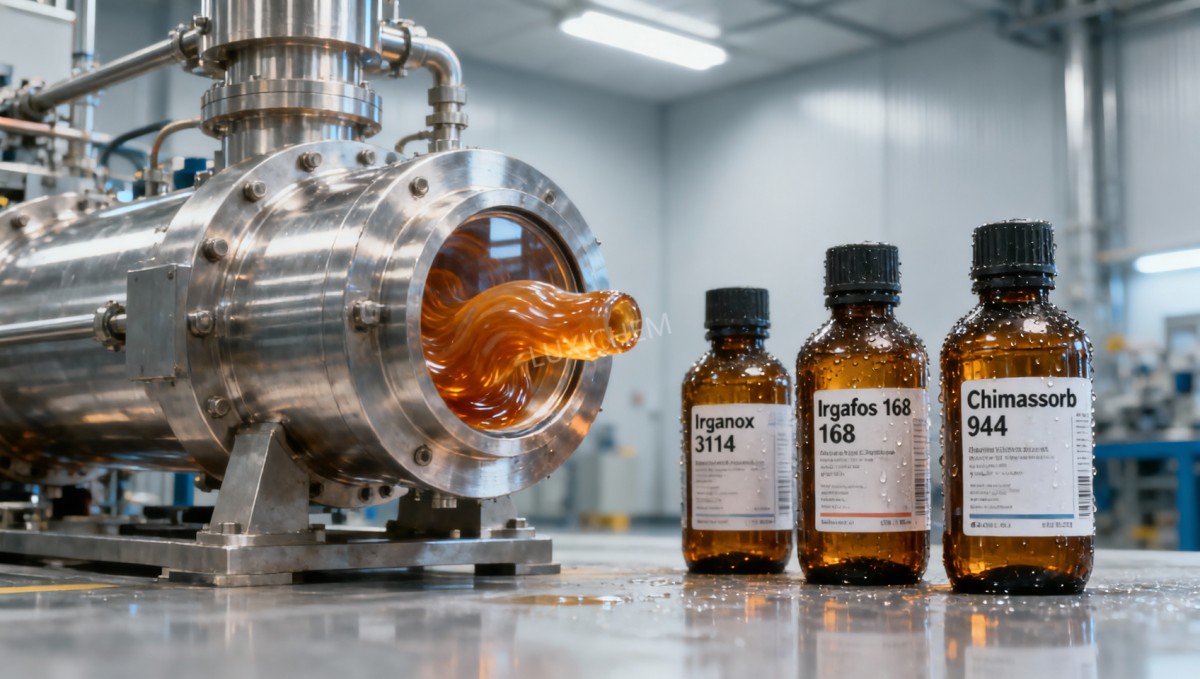
- Fenol impedido (por exemplo, Irganox 3114): OOT mais alta (~220°C), consumo mais lento, radical fenoxila regenerável;
- Fosfito (por exemplo, Irgafos 168): Decompositor de hidroperóxidos — essencial para prevenir a oxidação autocatalítica durante a homogeneização do fundido;
- Estabilizante à luz de amina impedida (HALS, por exemplo, Chimassorb 944): Reservatório de radicais nitroxila que se regenera por ciclagem redox, proporcionando proteção de longo prazo após o processamento.
O BHT pode permanecer em tais sistemas — mas apenas como coantioxidante minoritário (<0.05 wt%), e não como estabilizante primário. Seu papel passa da defesa de linha de frente para o de “amortecedor térmico”: retardar a oxidação inicial apenas o suficiente para que o fenol de OOT mais alta atue. A remoção do fosfito, contudo, desencadeia amarelecimento rápido — mesmo com fenol em quantidade suficiente — porque os hidroperóxidos acumulados sobrecarregam o sistema durante o resfriamento e a peletização.
Quando o BHT ainda faz sentido?
O BHT mantém valor em nichos específicos — não como antioxidante de uso geral, mas onde suas limitações se alinham às restrições do processo. Estes incluem:
- Filmes de polietileno de baixo índice de fluidez processados abaixo de 140°C (por exemplo, linhas de filme cast com curto tempo de residência);
- Masterbatches destinados à diluição final em resinas commodities de grande volume, onde a carga total de antioxidante é inferior a 0.02 wt% e o histórico térmico é mínimo;
- Ambientes não oxidativos: extrusão de poliacetal ou tereftalato de polibutileno com lavagem de nitrogênio, onde a degradação térmica predomina sobre as vias oxidativas.
Em todos os outros casos — especialmente para resinas de engenharia, compostos com conteúdo reciclado ou aplicações que exigem estabilidade de cor a longo prazo — depender apenas do BHT introduz riscos não quantificados. Falhas em campo raramente se manifestam como fratura catastrófica do fundido; mais frequentemente, aparecem como variação sutil de lote para lote na resistência à tração, aumento de extraíveis em tubos médicos ou fragilização acelerada por UV em perfis externos. Esses são sintomas tardios do esgotamento precoce do antioxidante.
Implicações para a seleção de materiais além dos antioxidantes
A decisão de afastar-se do BHT frequentemente revela dependências mais profundas da formulação. Por exemplo, mudar para um fenol de OOT mais alta pode exigir o ajuste dos níveis de estearato de cálcio em compostos de PP — pois alguns fosfitos reagem com cargas alcalinas, reduzindo a eficiência de decomposição de hidroperóxidos. De modo semelhante, a introdução de HALS em compostos à base de PVC exige uma avaliação cuidadosa da compatibilidade com sabões metálicos para evitar descoloração.
Até mesmo a seleção de surfactantes se torna relevante em sistemas multifásicos. Em misturas de polímeros contendo modificadores polares (por exemplo, EVOH ou ionômeros), a estabilidade interfacial afeta a migração de antioxidantes. Um produto comoLauril Éter Sulfato de Sódio (SLES) CAS#68585-34-2 — utilizado como emulsificante em auxiliares de dispersão para masterbatch — pode influenciar a uniformidade da distribuição de antioxidantes entre as fases. Seu perfil de espumação moderada e sua atividade interfacial estável ajudam a manter uma dispersão consistente de aditivos durante a peletização aquosa, apoiando indiretamente a eficácia da estabilização nos compostos finais.
Em última análise, a falha do BHT em alta temperatura não é um defeito — é uma condição de limite. Reconhecer esse limite permite que os avaliadores técnicos deixem de perguntar “O BHT é suficiente?” e passem a perguntar “O que o perfil térmico e oxidativo completo *deste* processo exige — e quais componentes o atendem coletivamente?” Essa mudança — da avaliação de um único aditivo para o projeto de estabilização em nível de sistema — é o que separa a solução reativa de problemas da engenharia preditiva de formulações.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

