


Qual faixa de viscosidade é adequada para o processamento de poliol de poliéster aromático?
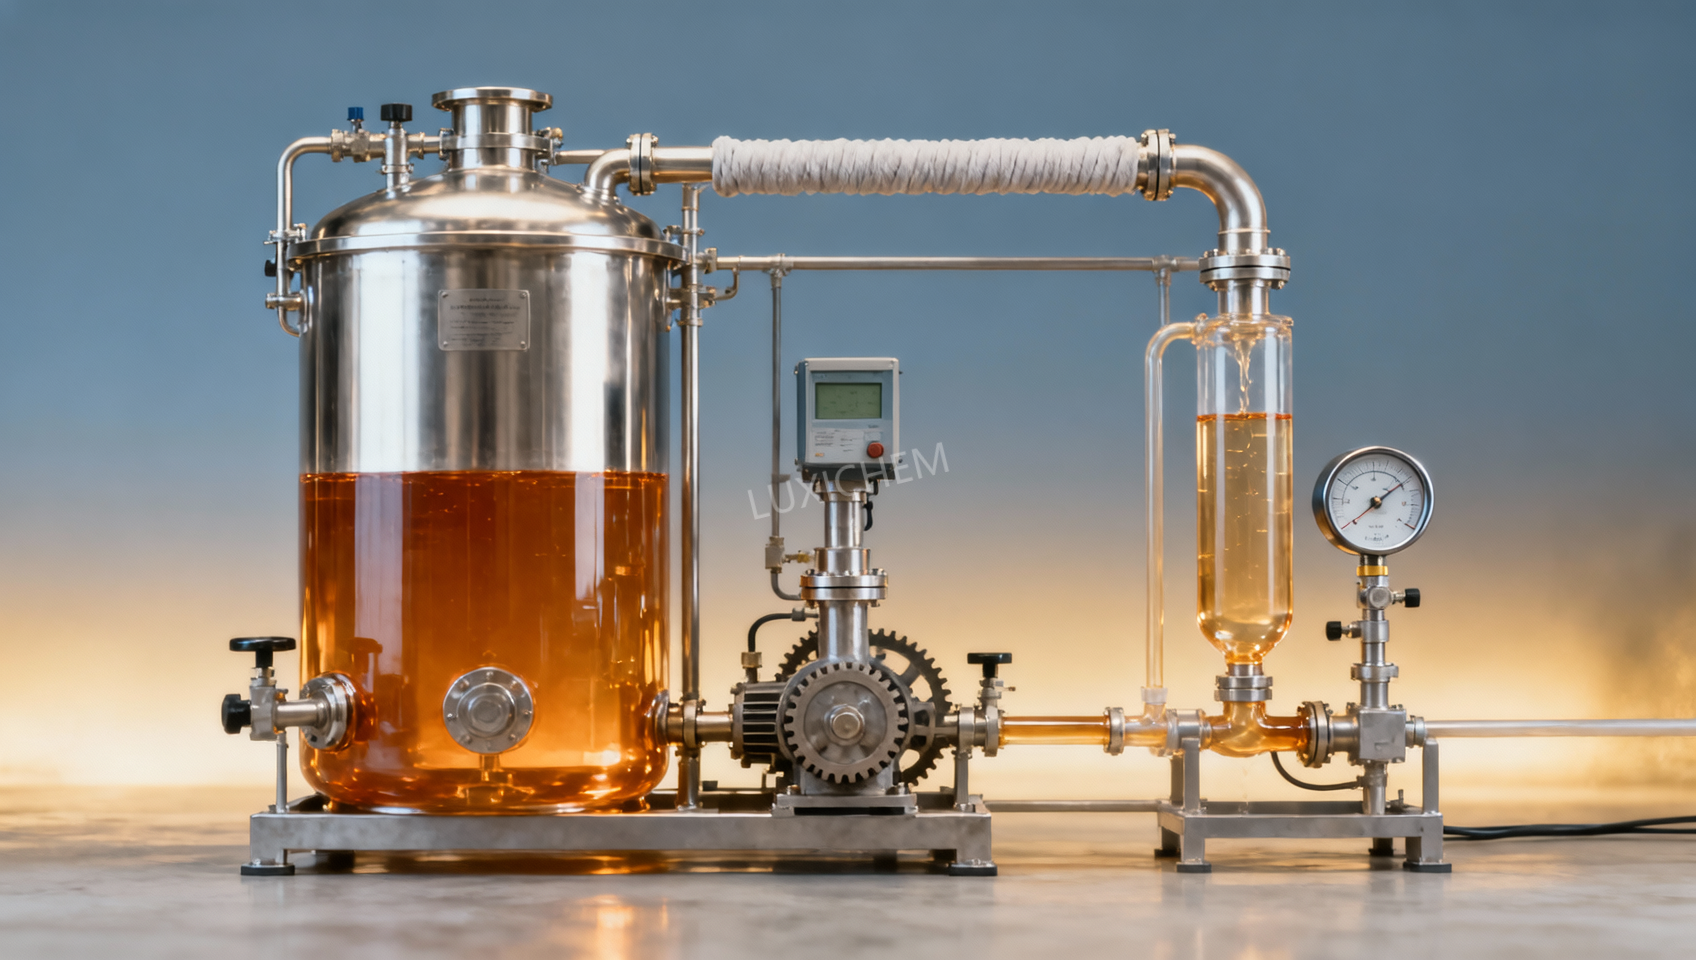
Não existe uma única viscosidade “correta” para o processamento de poliol poliéster aromático, porque o valor relevante é a viscosidade na temperatura real de bombeamento, dosagem e mistura — não apenas o número impresso em um certificado de análise a 25°C. Para muitas operações de poliuretano rígido e poliisocianurato, uma meta prática de trabalho costuma ser cerca de 300 a 1.500 mPa·s (cP) na temperatura de dosagem. Dentro dessa faixa, linhas de transferência, bombas, cabeçotes de mistura e sistemas de dosagem geralmente podem operar com estabilidade razoável.
A 25°C, no entanto, o poliol poliéster aromático pode ser especificado em uma faixa de aproximadamente 1.000 a 8.000 mPa·s, e alguns graus altamente aromáticos ou de alta funcionalidade são consideravelmente mais viscosos. Esses graus não são automaticamente difíceis de usar. Eles simplesmente exigem aquecimento, projeto adequado das linhas e confirmação de que a viscosidade no ponto de uso é compatível com o equipamento. Um produto de 5.000 mPa·s em temperatura ambiente pode se tornar totalmente controlável a uma temperatura elevada controlada, enquanto um produto de viscosidade nominalmente baixa ainda pode criar problemas de produção se tiver resfriado, cristalizado parcialmente, absorvido umidade ou variar entre lotes.
Use a viscosidade no ponto do processo, não apenas o valor em temperatura ambiente
Os polióis poliésteres aromáticos são normalmente avaliados por viscosidade Brookfield ou outro método de viscosímetro rotacional. O valor informado só é significativo quando acompanhado da temperatura de ensaio, do spindle ou método de medição e, idealmente, do histórico de manuseio do produto. Comparar o produto “2.000 cP” de um fornecedor com o produto “2.000 cP” de outro fornecedor é incompleto se um valor foi medido a 25°C e o outro a 50°C.
Para decisões operacionais, a pergunta útil é mais específica:Qual viscosidade o líquido terá depois de sair do tanque diário e chegar à entrada da bomba, à bomba dosadora, ao misturador estático ou ao cabeçote de mistura? Essa condição pode diferir significativamente tanto da temperatura de armazenamento a granel quanto da temperatura de ensaio em laboratório.
Em um sistema aquecido, a viscosidade é influenciada por:
- temperatura do tanque a granel e uniformidade de temperatura;
- perda de calor em mangueiras, válvulas, filtros e circuitos de recirculação;
- tempo de residência durante períodos de inatividade;
- estrutura molecular do poliol, índice de hidroxila, funcionalidade e distribuição de oligômeros residuais;
- mistura com outros polióis, catalisadores, retardantes de chama, surfactantes, cargas ou correntes recicladas;
- contaminação por água e alteração química durante armazenamento quente prolongado.
Portanto, uma meta de viscosidade deve ser tratada como uma faixa de controle operacional, e não como uma especificação isolada de matéria-prima.
Uma faixa prática depende da tarefa executada
O bombeamento de transferência geralmente é a etapa menos exigente. Bombas de deslocamento positivo podem movimentar polióis poliésteres aromáticos relativamente viscosos, desde que as condições de sucção sejam adequadas e o fluido esteja suficientemente quente para evitar falta de alimentação ou cavitação. O problema se torna mais crítico na etapa de dosagem, em que um pequeno erro de fluxo pode alterar a proporção poliol-isocianato e afetar a densidade da espuma, a estabilidade dimensional, a adesão, a friabilidade ou o comportamento de cura.
Para dosagem contínua de rotina, muitas operações buscam uma viscosidade que permita rotação suave da bomba e vazão repetível sem pressão excessiva. Uma faixa próxima de 300–1.500 mPa·s no ponto do processo costuma ser uma zona inicial sensata para avaliação do equipamento. A parte inferior dessa faixa pode ajudar na dosagem precisa e na mistura rápida. As faixas intermediária e superior ainda podem ser plenamente viáveis quando o sistema utiliza bombas de engrenagem adequadamente dimensionadas, linhas aquecidas e recirculação controlada.
Abaixo de aproximadamente 200–300 mPa·s, o material pode ser fácil de bombear, mas a formulação deve ser verificada em vez de presumir que menor viscosidade é melhor. Uma redução significativa de viscosidade pode refletir uma mudança na composição do poliol, diluição, temperatura elevada ou um equilíbrio diferente de índice de hidroxila. Essas mudanças podem alterar a reatividade, a densidade de reticulação, o comportamento ao fogo ou as propriedades finais da espuma.
Acima de aproximadamente 1.500–2.000 mPa·s no ponto de dosagem, aumenta o risco de instabilidade do processo. Isso não significa que o material seja inutilizável. Significa que a linha deve ser avaliada quanto ao torque da bomba, perda de pressão, carregamento do filtro, diâmetro da mangueira, traçamento térmico e repetibilidade da vazão. Quando o mesmo material entra em um cabeçote de mistura pequeno a uma temperatura inferior à pretendida, o problema aparente pode se manifestar como flutuação de pressão ou controle deficiente da proporção de componentes, e não como um alarme óbvio de “alta viscosidade”.
Por que os polióis poliésteres aromáticos se tornam difíceis de manusear
A viscosidade de um poliol poliéster aromático está ligada à sua arquitetura química. Graus derivados de matérias-primas aromáticas frequentemente proporcionam rigidez útil, desempenho ao fogo e propriedades relacionadas ao isolamento em sistemas de poliuretano, mas sua composição molecular também pode torná-los mais viscosos do que muitos polióis poliéteres padrão. Alto teor aromático, maior funcionalidade e frações de oligômeros mais pesadas podem aumentar a resistência ao fluxo.
A temperatura é a variável operacional mais imediata. O aquecimento reduz a viscosidade, mas não deve ser usado sem limites. Elevar a temperatura de um tanque até que uma bomba opere suavemente pode resolver um problema de transferência de curto prazo, criando ao mesmo tempo um risco de qualidade de longo prazo se o produto permanecer quente por períodos prolongados. A exposição excessiva ao calor pode contribuir para mudança de cor, desvio de viscosidade, degradação ou reações associadas à contaminação. A temperatura adequada deve vir das orientações de manuseio do fornecedor do produto e do comportamento real do material no processo — e não de uma regra genérica aplicada a todos os graus.
A uniformidade é tão importante quanto a temperatura exibida no tanque. Um tanque aquecido pode conter uma zona quente próxima à camisa e uma zona mais fria e mais viscosa próxima à saída, especialmente quando a agitação ou a recirculação são inadequadas. A bomba então recebe um material diferente da condição média do tanque. Esse é um motivo comum pelo qual um sistema parece aceitável durante a partida, mas se torna instável após uma pausa ou durante a produção de baixa vazão.
A viscosidade em temperatura ambiente é útil para armazenamento e logística
Embora a viscosidade operacional seja a principal preocupação durante a produção, a viscosidade em temperatura ambiente continua importante. Ela influencia o descarregamento, o manuseio de tambores ou IBCs, o armazenamento no inverno, o comportamento de reinicialização e o tempo necessário para condicionar o material antes do uso.
Um produto na faixa de 1.000–3.000 mPa·s a 25°C costuma ser comparativamente simples de transferir após condicionamento moderado, desde que permaneça homogêneo. Um grau de 3.000–8.000 mPa·s pode ser prático, mas geralmente exige controle de temperatura mais rigoroso. Com graus de maior viscosidade, uma planta não deve presumir que apenas aquecer o recipiente a granel seja suficiente. A válvula de saída, a mangueira de sucção, o corpo da bomba, a carcaça do filtro e a primeira seção da linha de alimentação podem permanecer muito mais frios do que o líquido no tanque.
Uma viscosidade muito alta em temperatura ambiente não é necessariamente um defeito de qualidade. Algumas formulações exigem isso para atingir o desempenho pretendido. A questão operacional é se a instalação consegue levar esse material de forma confiável à sua faixa-alvo de processamento sem superaquecê-lo ou causar tempo de parada inaceitável.
Não confunda problemas de viscosidade com problemas de umidade ou sólidos
Uma alteração repentina no comportamento de manuseio não deve ser corrigida automaticamente aumentando a temperatura. Os polióis poliésteres aromáticos geralmente são sensíveis ao controle de umidade no processamento de poliuretano. A água pode reagir com o isocianato, gerando dióxido de carbono e alterando o comportamento da espuma. A absorção de umidade nem sempre aparece como um aumento drástico de viscosidade, mas pode causar processamento irregular, comportamento de pressão inesperado, baixa qualidade superficial ou efeitos de proporção incorreta.
Antes de alterar a temperatura operacional, verifique se o problema é causado por água, pontos frios, filtro obstruído, sedimento, configuração incorreta de recirculação ou diferença entre lotes. Uma leitura estável de viscosidade de uma amostra retirada da parte superior do tanque não comprova que o material que chega à entrada da bomba esteja na mesma condição.
Adições sólidas exigem atenção separada. Retardantes de chama, pigmentos, cargas minerais e determinados aditivos especiais podem aumentar a viscosidade aparente, especialmente quando a dispersão está incompleta ou as partículas sedimentam durante o armazenamento. A alumina é um exemplo de sólido inorgânico de alta densidade utilizado em aplicações industriais; quando incluída em um sistema formulado compatível, seu tamanho de partícula, nível de carga, tratamento de superfície e qualidade de dispersão podem alterar substancialmente o comportamento de fluxo. As informações sobre o material paraÓxido de alumínio CAS#1344-28-1 são relevantes para esse trabalho de formulação, mas não devem ser tratadas como intercambiáveis com o poliol líquido nem se deve presumir que melhoram o processamento apenas por serem quimicamente estáveis.
Se houver sólidos presentes, a viscosidade deve ser medida após mistura representativa. Uma amostra retirada antes da agitação pode fornecer um valor enganosamente baixo, enquanto uma amostra de material sedimentado próximo à saída do tanque pode ser não representativamente alta.
Defina uma faixa utilizável com uma breve verificação baseada no equipamento
Uma janela prática de viscosidade deve ser estabelecida com base no comportamento do equipamento, em vez de ser copiada diretamente de outra formulação ou instalação. Comece com a temperatura de manuseio recomendada pelo fornecedor do poliol e verifique o material no local real do processo. Registre a viscosidade, pressão da linha, velocidade da bomba, vazão da bomba, proporção dos componentes e temperatura do material sob condições normais de produção.
As verificações mais informativas são realizadas em mais de uma vazão. Um sistema pode dosar com precisão em uma alta vazão, mas perder estabilidade durante a operação de baixa vazão, quando o material permanece por mais tempo em mangueiras mais frias ou linhas de recirculação. Também é útil observar o comportamento de reinicialização após um período de inatividade, pois frequentemente se desenvolve então um gradiente de temperatura.
Uma janela operacional viável é aquela em que:
- a pressão de entrada da bomba permanece estável e não ocorre falta de alimentação;
- a vazão dosada permanece repetível na taxa de produção prevista;
- a pressão não aumenta acentuadamente através de filtros, mangueiras ou equipamentos de mistura;
- a proporção dos componentes permanece dentro dos limites de controle permitidos pela formulação;
- a temperatura necessária não excede o limite recomendado de armazenamento ou manuseio do produto;
- o desempenho do poliuretano a jusante permanece consistente.
Essa abordagem evita um erro frequente: especificar um número estreito de viscosidade sem definir onde e a que temperatura ele deve ser atingido. Uma especificação de controle realista pode indicar ambos os valores, como a viscosidade em temperatura ambiente para inspeção de recebimento e uma faixa inferior de viscosidade de processo na temperatura de dosagem.
Quando um grau diferente é mais sensato do que mais calor
A capacidade de aquecimento pode compensar a viscosidade apenas até certo ponto. Se uma operação estável exigir temperaturas excepcionalmente altas, intervenção manual frequente, partida muito lenta ou problemas recorrentes de pressão na linha, a melhor solução pode ser um grau diferente de poliol poliéster aromático ou uma mistura revisada. Um grau de menor viscosidade pode reduzir o consumo de energia e melhorar a confiabilidade da dosagem, mas deve ser avaliado em relação ao índice de hidroxila, índice de acidez, funcionalidade, compatibilidade com outros polióis, reatividade com o pacote de isocianato e propriedades físicas exigidas do poliuretano acabado.
A mistura com um poliol compatível de menor viscosidade também pode melhorar o fluxo, mas é uma decisão de formulação, e não uma simples correção de manuseio. Mesmo uma alteração modesta na mistura pode afetar o tempo de creme, o tempo de gel, o teor de células fechadas, a estabilidade dimensional e a adesão. Portanto, a resposta correta para um problema de viscosidade nem sempre é “diluir o material”; é identificar se a restrição está relacionada à logística, à mecânica, à temperatura ou à formulação.
O parâmetro mais prático é simples: o poliol poliéster aromático deve chegar ao ponto de dosagem com uma viscosidade estável e verificada que o equipamento possa dosar com precisão. Para muitos sistemas, 300–1.500 mPa·s na temperatura operacional oferece uma faixa de trabalho útil, enquanto graus em temperatura ambiente de aproximadamente 1.000–8.000 mPa·s podem continuar práticos quando o aquecimento e o projeto das linhas são adequados. O valor em temperatura ambiente é apenas o ponto de partida. Temperatura consistente, manuseio limpo e seco, medição representativa de viscosidade e desempenho estável de dosagem determinam se o grau é realmente adequado para a produção.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

