


Grânulos de PVC para Moldagem por Injeção: Controle de Cor, Fluxo e Resistência ao Impacto
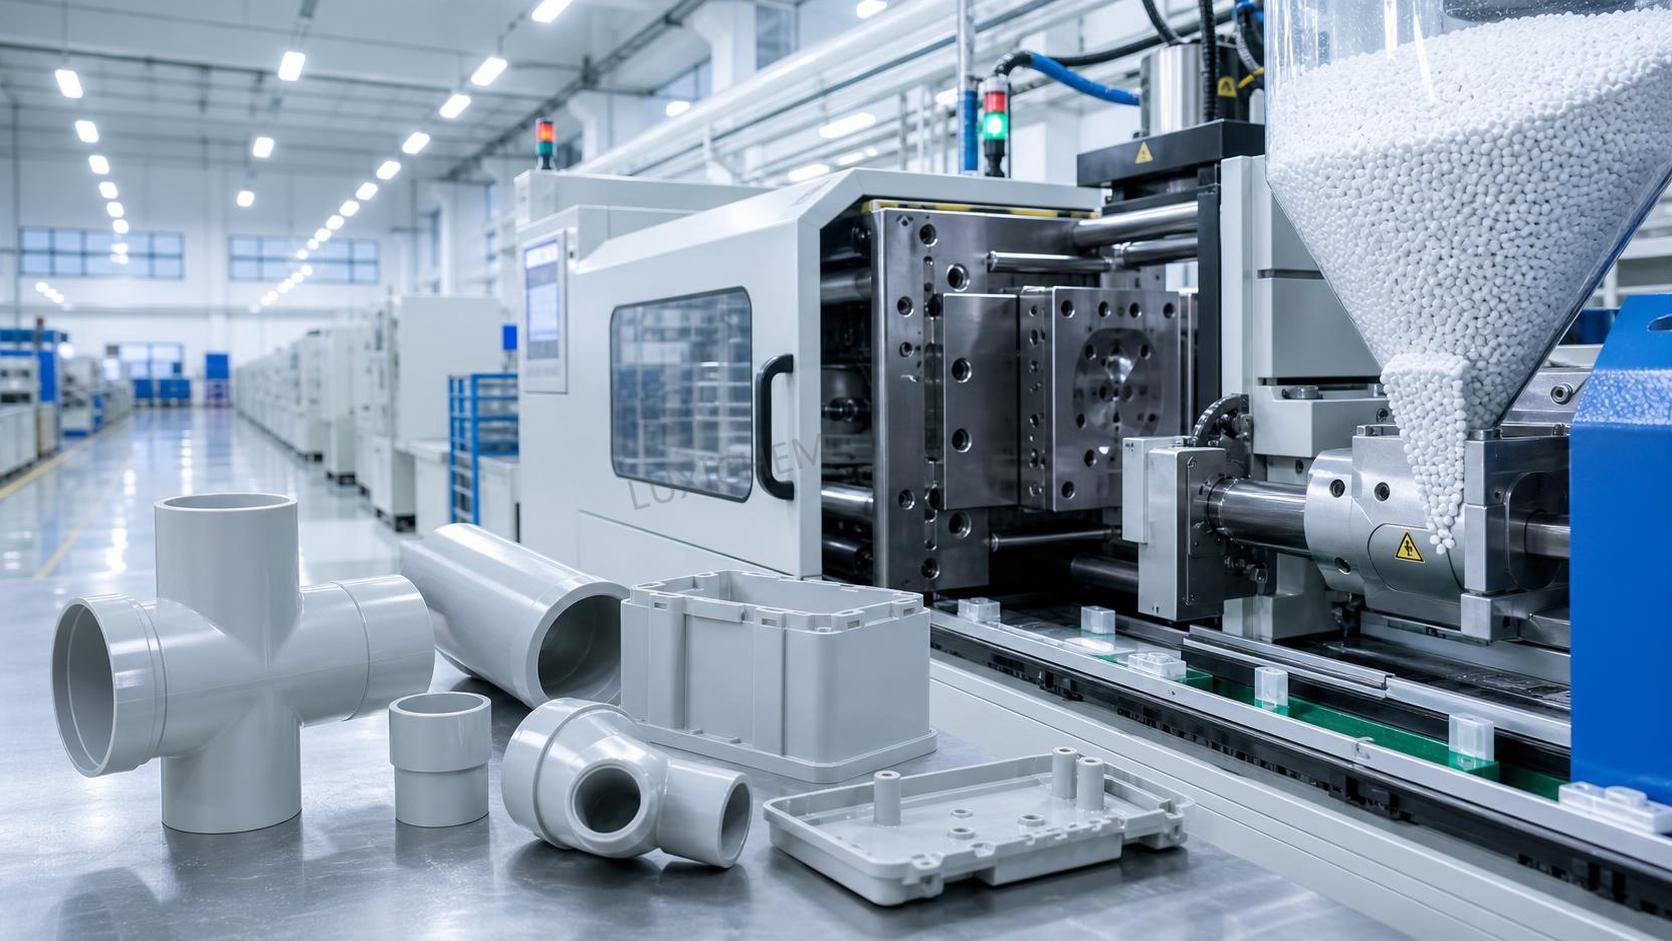
As peças de PVC moldadas por injeção são frequentemente julgadas primeiro pela aparência visível: uma carcaça parece limpa ou apresenta estrias, uma conexão corresponde ou não à tonalidade aprovada, uma alça parece robusta ou racha ao cair. No entanto, esses resultados são determinados muito antes de a peça chegar à inspeção. Eles começam com a formulação e a consistência dos grânulos de PVC e depois dependem de como esse material responde ao histórico térmico, ao cisalhamento, ao preenchimento do molde, ao resfriamento e ao manuseio no chão de fábrica.
Para a moldagem por injeção de PVC rígido, o objetivo prático não é simplesmente um material que funda. O PVC não se comporta como uma resina commodity amplamente tolerante. Ele deve fundir dentro de uma janela de processamento controlada sem se degradar, fluir o suficiente para preencher a cavidade, reter resistência de fusão suficiente para evitar comportamento instável e fornecer a resistência ao impacto necessária após o resfriamento. Portanto, o controle de cor, o fluxo e a resistência ao impacto estão interligados, em vez de serem especificações de compra separadas.
Um lote pode ter uma cor nominal aceitável, mas causar amarelamento durante a moldagem. Outro pode apresentar bom fluxo em um teste padrão, mas falhar em uma nervura fina, em uma conexão de fluxo longo ou em uma ferramenta de múltiplas cavidades. Uma formulação de alto impacto pode resistir à quebra, mas resultar em aumento do tempo de ciclo ou redução do brilho superficial. A seleção eficaz do material começa conectando a especificação dos grânulos à peça, ao molde, à máquina e às condições operacionais reais.
A estabilidade da cor é uma questão de processamento, não apenas de correspondência de cor
A variação de cor em peças de PVC é comumente atribuída à dispersão de pigmentos, mas os casos mais difíceis são causados por histórico térmico irregular. O PVC é sensível à exposição excessiva ao calor. Se a temperatura da massa fundida, o tempo de residência, as zonas mortas do cilindro ou o aquecimento por cisalhamento excederem a faixa utilizável, a degradação poderá começar. Os primeiros sinais incluem uma mudança para tom creme ou esbranquiçado em compostos naturais, amarelamento em cores claras, perda de brilho em peças coloridas, estrias escuras e, em casos graves, pontos pretos ou odor de queimado.
A meta de cor do fornecedor dos grânulos deve ser avaliada juntamente com a estabilidade térmica. Uma placa produzida sob condições laboratoriais controladas pode parecer aceitável, enquanto as peças de produção apresentam alteração porque o ciclo de moldagem é mais longo, o volume de injeção é pequeno demais para o cilindro ou o molde requer maior pressão de injeção. Por isso, a aprovação de cor baseada apenas em grânulos soltos ou em uma única amostra moldada pode ser enganosa.
Para peças que exigem tonalidade repetível, como acessórios elétricos, conexões para tubos, fechos, componentes de mobiliário e peças visíveis de eletrodomésticos, um processo útil de aprovação inclui placas de referência moldadas produzidas sob condições acordadas. A referência deve identificar o molde ou a geometria da placa, a faixa de temperatura de processamento, o tempo de residência e a condição de iluminação utilizados para avaliação visual. A medição instrumental de cor pode ajudar a controlar a variação entre lotes, mas as verificações visuais continuam importantes, pois o brilho, a textura superficial e a iluminação podem alterar a forma como a mesma cor medida é percebida.
Na máquina, uma mudança gradual em direção ao amarelo geralmente merece investigação imediata. Aumentar as temperaturas do cilindro para resolver um problema de preenchimento pode melhorar temporariamente o fluxo, ao mesmo tempo que acelera a descoloração. A melhor resposta é determinar se a restrição é causada por plastificação inadequada, baixa temperatura real do molde, uma comporta fria, ventilação deficiente, excesso de material reciclado ou uma formulação rígida demais para a geometria da peça.
Pontos escuros não devem ser automaticamente tratados como defeito de pigmento. Eles podem resultar de PVC degradado retido em um bico, ponta de rosca, área da válvula de retenção, canal de alimentação ou canto do cilindro. Após uma parada prolongada, um procedimento de purga e reinicialização é especialmente importante. O PVC não deve permanecer à temperatura de processamento sem um plano operacional claro, pois o tempo de residência prolongado aumenta o risco de degradação e de produtos de decomposição corrosivos.
O que significa “bom fluxo” em uma aplicação de moldagem por injeção de PVC
O fluxo é frequentemente solicitado como um único número, mas a questão prática é se o composto preencherá a cavidade pretendida de forma consistente dentro de uma faixa segura de temperatura e pressão. A resposta depende da espessura da peça, do comprimento de fluxo, do projeto da comporta, do número de cavidades, do equilíbrio de resfriamento do molde, do acabamento superficial e da própria unidade de injeção.
Os compostos de PVC rígido são geralmente fornecidos como grânulos formulados contendo resina de PVC, sistemas estabilizantes, lubrificantes, auxiliares de processamento, cargas quando aplicável, pigmentos e modificadores de impacto. Esses componentes determinam como o material se gelifica e flui sob cisalhamento. Um composto com maior fluxo aparente pode ser adequado para paredes finas ou percursos de fluxo longos, mas também pode ser mais sensível a rebarbas, comportamento de rechupe, aparência da linha de solda ou variação dimensional. Um composto de menor fluxo pode ser adequado para conexões de parede espessa, mas tornar-se difícil de processar em peças detalhadas com comportas estreitas.
Para a moldagem diária, um fluxo estável é mais valioso do que uma classificação de fluxo agressivamente alta. Fluxo estável significa que um ajuste moderado na temperatura do cilindro ou na velocidade de injeção não produz uma mudança desproporcional no peso da peça, na rebarba, no risco de preenchimento incompleto ou na cor. Essa estabilidade proporciona ao processador uma janela operacional viável e reduz a dependência de correções constantes na máquina.
Diversos sintomas ajudam a distinguir limitações de fluxo relacionadas ao material de problemas de máquina ou molde:
- Preenchimento incompleto sempre no mesmo local pode indicar uma seção fria do molde, ventilação restrita, uma comporta subdimensionada ou um composto inadequado ao comprimento de fluxo exigido.
- Peso inconsistente da peça frequentemente indica controle deficiente do volume de injeção, colchão instável, inconsistência na alimentação ou variação no comportamento a granel dos grânulos, e não apenas no fluxo da resina.
- Rebarba surgindo após aumentos de temperatura sugere que o processo está sendo forçado para compensar outra restrição. A força de fechamento, a condição da linha de partição, a pressão na cavidade e o equilíbrio das comportas devem ser revisados.
- Marcas de queimadura perto do final do preenchimento podem resultar de ar aprisionado e ventilação deficiente. Aumentar a temperatura pode piorar o defeito visual em vez de resolvê-lo.
- Alta pressão de injeção com reprodução superficial deficiente pode indicar temperatura insuficiente do molde, fusão inadequada, canais de alimentação restritos ou carga excessiva para a aplicação.
A seleção da máquina é importante. Unidades de injeção superdimensionadas em relação ao volume de injeção podem gerar tempo de residência excessivo. Unidades pequenas demais podem exigir operação próxima aos seus limites, aumentando o cisalhamento e reduzindo a estabilidade do processo. O projeto da rosca, a taxa de compressão, a condição do anel de retenção e a resposta das zonas de temperatura influenciam a plastificação dos grânulos de PVC. Ao trocar fornecedores ou formulações, os testes iniciais não devem começar na temperatura máxima disponível. Um perfil de temperatura controlado, contrapressão moderada e alterações documentadas fornecem informações mais úteis do que uma tentativa rápida de forçar o preenchimento completo.
A resistência ao impacto deve ser avaliada na peça acabada
A resistência ao impacto é frequentemente discutida como uma propriedade do material, mas o desempenho da peça moldada é influenciado por mais fatores do que a formulação dos grânulos. Entalhes, cantos internos vivos, linhas de solda, vestígios de comporta, linhas de união ao redor de furos, tensão residual e baixa temperatura de serviço podem reduzir a tenacidade no uso real. Um composto que apresenta bom desempenho em um corpo de prova padronizado ainda pode falhar em uma característica vulnerável de um componente acabado.
Grânulos de PVC modificados para impacto são comumente usados onde a fragilidade é inaceitável: carcaças de ferramentas, clipes, caixas de utilidades, componentes de mobiliário, perfis convertidos por moldagem por injeção, coberturas de proteção e conexões expostas a cargas de manuseio ou instalação. O nível de modificação necessário deve refletir as condições de serviço esperadas, em vez de uma solicitação geral de “alto impacto”. Uma peça instalada em ambiente interno, com temperatura estável, enfrenta um perfil de risco diferente daquele de uma peça exposta ao manuseio externo em clima frio, ao estresse de montagem repetida ou ao impacto durante o transporte.
Há compromissos. O aumento da modificação de impacto pode afetar a dureza, a rigidez, a resistência ao calor, o brilho, o comportamento de fluxo e o custo. O uso intenso de cargas pode atender a objetivos de rigidez ou custo, mas pode reduzir o desempenho ao impacto se a formulação e a dispersão não forem adequadas. A escolha correta raramente é o maior valor de impacto disponível. É a formulação que atende ao requisito de risco de falha da peça, permanecendo estável no molde e ciclo escolhidos.
Ao avaliar um novo grau, verificações simples e relevantes para a produção podem ser mais reveladoras do que uma comparação de fichas técnicas. Molde peças nas posições críticas da cavidade. Teste as amostras na menor temperatura de serviço prevista, se a aplicação justificar isso. Inclua regiões de linha de solda e seções próximas a furos ou recursos de encaixe. Compare não apenas a quebra catastrófica, mas também o esbranquiçamento, a fissuração e a deformação permanente. Se uma peça for montada com parafusos, insertos ou encaixes por pressão, avalie essas operações após o condicionamento, e não apenas imediatamente após a moldagem.
A formulação deve ser adequada à rota de processamento
Nem todos os grânulos de PVC comercializados para produtos moldados são intercambiáveis. Um composto desenvolvido para extrusão pode não fornecer o comportamento de fusão, o fluxo ou a resposta térmica exigidos na moldagem por injeção. Da mesma forma, uma formulação adequada para peças industriais opacas pode não atender às exigências de aparência de um componente de consumo brilhante. A aplicação solicitada deve ser comunicada em termos de geometria e condições de processamento, e não apenas como “grau de PVC para injeção”.
Um resumo técnico útil para um teste de material inclui o peso da peça, a espessura nominal e mínima da parede, o maior comprimento de fluxo, o tipo e a espessura da comporta, o número de cavidades, o tempo de ciclo desejado, a aparência superficial desejada, o padrão de cor, a temperatura de serviço esperada, a exposição a impactos e quaisquer restrições regulatórias relevantes. Essas informações ajudam a determinar se a prioridade deve ser fluxo mais fácil, estabilidade térmica aprimorada, maior resistência ao impacto, menor variação de brilho ou menor tendência à deposição em placa.
A gestão de catálogo também exige disciplina em cadeias de fornecimento químico com múltiplos produtos. A proximidade de produtos em um catálogo não implica compatibilidade de processamento ou relevância para a aplicação. Por exemplo,Testosterone CAS#58-22-0 é um produto químico distinto e não tem função na formulação de PVC para moldagem por injeção ou na substituição de materiais. A identificação clara de produtos, a documentação de lotes e o armazenamento segregado são salvaguardas básicas contra erros de recebimento e manuseio.
As verificações de recebimento podem evitar problemas de moldagem evitáveis
Mesmo uma formulação bem selecionada pode criar problemas quando as condições de manuseio são inconsistentes. Cada entrega de grânulos de PVC deve ser rastreável à documentação de seu lote e verificada em relação ao grau aprovado, cor, condição da embalagem e quantidade. Sacos ou recipientes a granel que apresentem exposição à água, rasgos, contaminação ou identificação pouco clara devem ser isolados antes de chegarem ao funil de alimentação.
Os compostos de PVC normalmente não apresentam a mesma sensibilidade à umidade que alguns plásticos de engenharia higroscópicos, mas o armazenamento limpo e seco continua importante. Umidade superficial e contaminação podem contribuir para estrias prateadas, marcas superficiais, alimentação instável ou defeitos visuais. Sacos abertos devem ser protegidos contra poeira, materiais misturados e contaminação acidental por material reciclado. Quando a secagem for considerada, ela deverá seguir as orientações do fornecedor do composto; o aquecimento desnecessário ou excessivo pode criar seus próprios riscos de processamento.
A política de material reciclado merece atenção especial. Material reciclado limpo e rastreável de canais de alimentação, proveniente do mesmo grau e cor, pode ser utilizável dentro de uma porcentagem controlada, dependendo da peça e da aplicação. Mas o material reciclado aumenta o histórico térmico do material. Em peças visíveis, de alto impacto, regulamentadas ou com tolerâncias estreitas, mesmo pequenas adições podem afetar a consistência da cor, o comportamento ao impacto, a qualidade superficial ou a rastreabilidade do lote. Material reciclado de cores misturadas ou origem desconhecida não deve ser usado para resolver um problema de custo em uma peça crítica.
Use um plano de testes que separe os efeitos da formulação dos efeitos do processo
Um erro comum durante mudanças de material é alterar várias configurações ao mesmo tempo. Se as temperaturas do cilindro, a velocidade de injeção, a pressão de recalque, o tempo de resfriamento, a temperatura do molde e o grau do material forem todos alterados durante o mesmo teste, torna-se impossível identificar por que o resultado melhorou ou piorou.
Uma abordagem mais confiável começa com condições básicas de máquina comprovadas em um grau de PVC comparável. Registre as configurações de preparação da massa fundida, o tempo de ciclo real, o colchão, a pressão máxima de injeção, o perfil de recalque, o peso da peça, a aparência visual e as dimensões principais. Em seguida, avalie os novos grânulos de PVC por meio de uma sequência limitada e planejada de ajustes. Observe como a janela de processo se comporta, em vez de buscar uma única peça visualmente aceitável.
Os sinais mais úteis de um grau adequado são a repetibilidade durante uma produção normal, deriva limitada de cor após a partida, peso estável da peça, demanda de pressão aceitável, desmoldagem limpa e desempenho de impacto consistente nas zonas críticas da peça. Um grau que produz peças excelentes por dez ciclos, mas começa a descolorir, formar depósitos ou oscilar após operação prolongada, ainda não é uma solução validada.
Para as equipes de produção, o valor prático de grânulos de PVC bem compatibilizados é ter menos compromissos. O material não deve exigir aumentos repetidos de temperatura para preencher o molde, recalque excessivo para controlar a contração ou ampla aceitação de variação de cor para manter a produção. Quando a estabilidade da cor, o comportamento de fluxo e a resistência ao impacto são avaliados em conjunto, o resultado é um processo mais previsível e uma peça que permanece adequada ao serviço pretendido, em vez de apenas aceitável ao sair da máquina de moldagem.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

