


Defeitos de Grânulos de PVC na Moldagem: Causas Comuns e Soluções Práticas
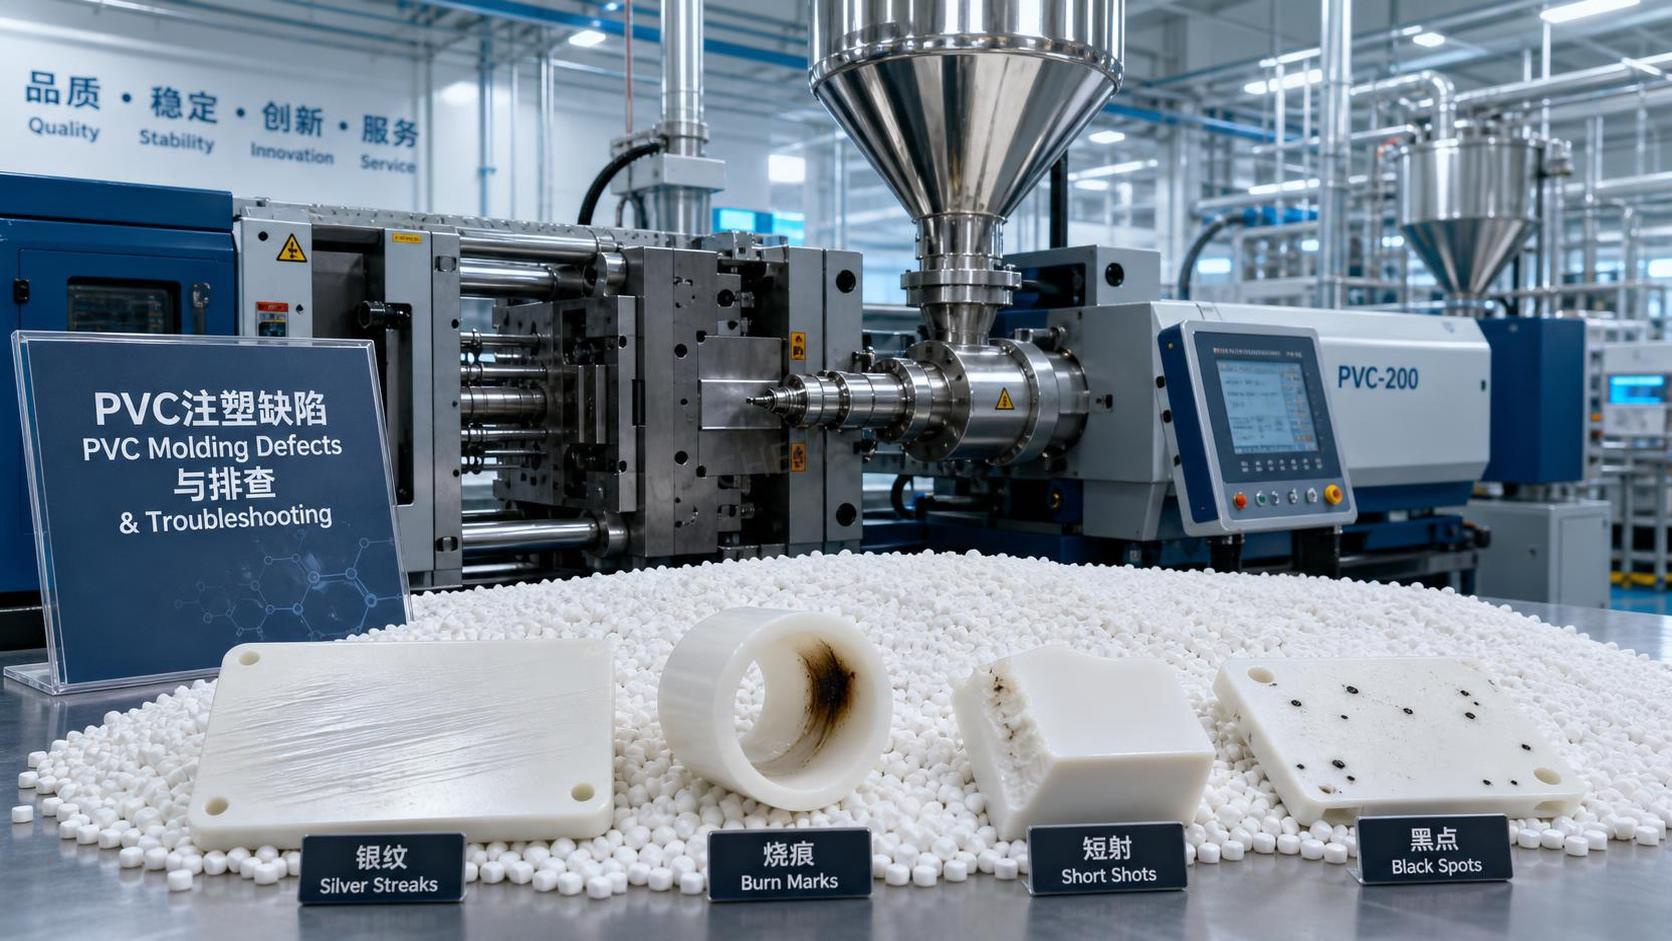
Comece pelo padrão do defeito na peça moldada e, em seguida, retroceda analisando a condição do material, o histórico de temperatura, o comportamento da pressão, o equilíbrio do resfriamento e o tempo de residência no parafuso. Com grânulos de PVC, os defeitos visíveis geralmente resultam de uma pequena incompatibilidade entre o comportamento da formulação e as configurações da máquina, e não de um único ponto de falha. Se a superfície, as dimensões e a sensação mecânica tiverem mudado simultaneamente, o problema pode estar a montante, relacionado à secagem, à consistência da mistura, à contaminação ou à variação entre lotes. Se apenas uma característica tiver mudado, como brilho, mancha esbranquiçada no ponto de injeção, marcas de rechupe ou marcas de queimadura, a causa geralmente é mais localizada.
O PVC é menos tolerante do que muitos termoplásticos de uso comum, pois a estabilidade térmica, o equilíbrio da lubrificação e a sensibilidade ao cisalhamento afetam diretamente a condição do fundido. Na solução prática de problemas, presumir que qualquer defeito seja causado apenas por danos no molde ou apenas pela qualidade da matéria-prima geralmente provoca atrasos. Um resultado estável depende da interação entre resina, aditivos, condição da máquina, projeto da matriz ou do molde e manuseio dos grânulos de PVC antes de entrarem no cilindro.
Estrias superficiais, descoloração e marcas semelhantes a queimaduras
Quando aparecem estrias escuras, amarelamento, linhas marrons ou carbonização localizada, a primeira suspeita deve ser a degradação térmica. O PVC pode se degradar se a temperatura do fundido ficar muito alta, se o tempo de residência for excessivo ou se zonas estagnadas retiverem material no cilindro, no bico, no canal quente ou em cantos mortos do percurso de fluxo. Uma máquina que tenha processado outro polímero anteriormente também pode deixar resíduos degradados que se soltam durante a produção.
Analise o perfil completo de temperatura, em vez de considerar apenas uma configuração do cilindro. Uma temperatura moderada no cilindro ainda pode produzir calor excessivo no fundido se a velocidade do parafuso estiver alta, a contrapressão for excessiva ou o desgaste do parafuso e do cilindro aumentar o cisalhamento de maneira irregular. Em alguns casos, uma saída de ar bloqueada, uma válvula de retenção pegajosa ou uma restrição parcial no bico elevam o calor local e criam um padrão repetitivo de queimadura. Se o defeito aparecer em intervalos regulares entre os ciclos, o material degradado retido pode estar sendo expulso de uma bolsa estagnada.
A ação corretiva deve começar com uma purga controlada e a inspeção das zonas mais propensas à retenção. Se o processo permitir, reduza ligeiramente as temperaturas das zonas traseira e intermediária do cilindro, diminua a velocidade do parafuso e reduza o tempo de residência ajustando melhor o tamanho da injeção à capacidade do cilindro. Evite deixar grânulos de PVC aquecidos no cilindro durante paradas prolongadas. Se a linha precisar ser interrompida, um procedimento de parada com redução da temperatura costuma ser mais seguro do que manter o material na temperatura de processamento. Marcas de queimadura próximas ao final do preenchimento também podem indicar ar retido na cavidade do molde; por isso, a profundidade e a limpeza das saídas de ar, bem como a velocidade de preenchimento na seção final, devem ser verificadas antes de atribuir a causa apenas ao material.
Estrias prateadas e splay
O splay em peças de PVC geralmente se parece com linhas prateadas finas que se espalham a partir do ponto de injeção ou seguem a direção do fluxo. A umidade é uma possível causa, mas, no caso dos grânulos de PVC, não deve ser considerada a única explicação. Voláteis superficiais provenientes de aditivos, contaminação por polímeros incompatíveis, resíduos de fluidos de limpeza no percurso da tremonha e gases de decomposição do PVC superaquecido podem produzir uma aparência semelhante.
Se as estrias começaram após a introdução de um novo lote, compare a densidade aparente, a distribuição do tamanho dos grânulos e o comportamento da alimentação na garganta de alimentação. Uma alimentação irregular pode criar plastificação instável e liberação intermitente de gases. O material armazenado em condições úmidas também pode apresentar umidade superficial, especialmente se os sacos tiverem sido abertos e parcialmente utilizados durante períodos prolongados. O ar de transporte, quando não é bem controlado, pode reintroduzir umidade ou poeira. O acúmulo de pó fino ao redor da garganta de alimentação às vezes indica abrasão durante o manuseio, o que pode afetar a consistência da fusão.
As correções práticas incluem limpar a tremonha, a garganta e as linhas do carregador, isolar temporariamente qualquer material reprocessado e confirmar que nenhuma resina estranha entrou no fluxo de alimentação. Se houver suspeita de umidade, use apenas as condições de secagem adequadas ao composto de PVC em questão; o superaquecimento durante a secagem pode ser tão prejudicial quanto uma secagem insuficiente. Reduzir ligeiramente a temperatura do fundido e o cisalhamento excessivo geralmente melhora as estrias relacionadas a gases. Se o defeito estiver concentrado próximo ao ponto de injeção, um ponto de injeção muito pequeno ou restritivo pode estar causando superaquecimento local durante a injeção.
Falta de preenchimento e preenchimento incompleto
Quando a cavidade não é totalmente preenchida, a reação mais óbvia costuma ser aumentar a pressão de injeção. Isso pode funcionar por alguns ciclos, mas pode ocultar o problema real. O preenchimento incompleto com grânulos de PVC pode resultar de baixa temperatura do fundido, congelamento prematuro em uma seção fina, ventilação inadequada, volume real de injeção baixo, viscosidade excessiva devido a uma alteração na formulação ou um percurso de fluxo que tenha ficado mais estreito por causa do acúmulo de depósitos.
Uma distinção útil é verificar se a falta de preenchimento sempre ocorre no mesmo ponto. Se ocorrer, examine a uniformidade da temperatura do molde, a espessura local da parede, a ventilação e o bloqueio nesse percurso de fluxo. Se o ponto de interrupção mudar de ciclo para ciclo, o problema provavelmente está relacionado à alimentação instável, à inconsistência da almofada, ao escorregamento na unidade de injeção ou à variação da homogeneidade do fundido. Uma ponta do parafuso ou uma válvula de retenção desgastada pode causar inconsistência no volume injetado de uma peça para outra, parecendo um defeito do material.
- Aumente a temperatura do fundido em pequenos incrementos somente se houver margem suficiente antes que o risco de degradação se torne significativo.
- Revise os estágios da velocidade de injeção. Um preenchimento inicial muito lento pode permitir a formação prematura de uma pele, enquanto um perfil excessivamente rápido pode aprisionar ar e deixar a extremidade do preenchimento fraca.
- Meça a estabilidade real da almofada ao longo de vários ciclos, em vez de confiar em um único valor exibido.
- Inspecione filtros, bicos e pontos de injeção quanto a obstruções parciais, especialmente após uma troca de cor ou uma reinicialização.
Se a máquina tiver permanecido parada com material aquecido em seu interior, fragmentos degradados também podem migrar e restringir o fluxo. Nessa situação, limpar o percurso de fluxo pode resolver mais do que aumentar novamente a pressão.
Rebarba que aparece sem uma alteração evidente no molde
A rebarba nem sempre indica simplesmente que a força de fechamento é muito baixa. No PVC, a rebarba pode se desenvolver quando a viscosidade do fundido diminui porque a temperatura aumentou, o equilíbrio da lubrificação mudou ou o material permaneceu tempo suficiente no cilindro para alterar sua reologia. Uma linha de partição do molde que antes era aceitável pode começar a gerar rebarba somente após alterações no alinhamento causadas pela expansão térmica ou depois que as áreas de ventilação forem danificadas e começarem a funcionar como caminhos de vazamento.
Observe onde a rebarba se forma. A rebarba na linha de partição ao redor de todo o perímetro sugere problemas de fechamento ou de paralelismo. A rebarba próxima a insertos, pinos extratores ou shut-offs locais aponta para desgaste, detritos retidos ou picos de pressão localizados. Se a rebarba tiver piorado após o aumento das temperaturas do cilindro para resolver uma falta de preenchimento, o ajuste pode ter sido excessivo e criado um fundido de menor viscosidade, que agora escapa com mais facilidade.
O trabalho corretivo deve incluir a verificação da condição do sistema de fechamento, do equilíbrio das barras de ligação, quando aplicável, do assentamento do molde e da contaminação nas superfícies de fechamento. Em seguida, compare a demanda máxima da cavidade com a velocidade de preenchimento e o perfil de recalque. Às vezes, uma pequena redução no ponto de transferência ou na pressão de recalque estabiliza a borda sem causar falta de preenchimento. Se a máquina processar um ingrediente auxiliar higroscópico em outra parte da linha, mantenha esse material totalmente segregado; a contaminação cruzada pode alterar o comportamento do fundido de maneiras que parecem desgaste do ferramental.
Marcas de rechupe, vazios e seções moles
As marcas de rechupe geralmente estão associadas a seções espessas que resfriam lentamente e encolhem depois que a pele externa se solidifica. Na moldagem de PVC rígido, as marcas de rechupe podem aparecer com mais facilidade onde as proporções entre nervura e parede são muito elevadas, a pressão de recalque é interrompida cedo demais ou o resfriamento do molde é irregular. Vazios internos podem se formar quando a superfície congela antes que o núcleo seja adequadamente compactado. Em algumas peças, o primeiro sinal não é uma depressão visível, mas uma sensação inesperadamente macia ao redor de bosses ou áreas reforçadas.
Antes de ajustar a pressão, verifique se o ponto de injeção permanece aberto por tempo suficiente para permitir um recalque eficaz. Se o ponto de injeção vedar muito cedo, aumentar o tempo de recalque não ajudará. Uma temperatura do molde muito baixa pode congelar rapidamente o ponto de injeção, enquanto uma temperatura do fundido muito baixa pode limitar o fluxo para as seções mais espessas. Por outro lado, uma temperatura excessiva do fundido pode aumentar o comportamento geral de retração e reduzir a janela de recalque.
Quando o redesenho não for possível, a estabilização do processo geralmente significa equilibrar a temperatura do fundido, a temperatura do molde, a pressão de recalque e o tempo de recalque em torno do ponto real de congelamento do ponto de injeção. O bloqueio dos canais de água, a incrustação no interior das linhas de resfriamento ou o contato térmico inadequado em um inserto do molde podem criar marcas de rechupe localizadas, atribuídas erroneamente a um novo lote de grânulos de PVC. A manutenção dos circuitos de resfriamento costuma ser mais eficaz do que alterar repetidamente a ficha de configuração do material.
Empenamento, torção e deriva dimensional
O empenamento geralmente se desenvolve devido ao resfriamento irregular, às tensões de orientação ou à retração diferencial entre seções de espessuras diferentes. Peças de PVC com grandes áreas planas, nervuras assimétricas ou transições de parede variadas são especialmente sensíveis. Se um lado do molde operar a uma temperatura mais alta devido ao bloqueio do resfriamento ou ao contato inadequado, a peça pode sair do molde com aparência aceitável e deformar-se posteriormente durante o pós-resfriamento.
A deriva dimensional ao longo de um turno também pode resultar de condições ambientais instáveis ao redor do molde, controle inconsistente da temperatura do molde ou ciclos da máquina que variam alguns segundos de cada vez. Em trabalhos de assistência técnica, um erro de avaliação comum é concentrar-se nas dimensões finais sem verificar a temperatura de ejeção. Peças medidas logo após a ejeção podem parecer inconsistentes quando o problema real é a estabilização térmica insuficiente antes da inspeção.
Os ajustes que podem ajudar incluem reduzir a orientação moderando a velocidade de preenchimento em seções finas, melhorar a simetria do resfriamento e verificar se o recalque está criando tensão em um único lado. Se o molde utilizar insertos com condutividades térmicas muito diferentes, a geometria local pode exigir um controle de temperatura independente, em vez de uma única configuração de circuito. Uma alteração no composto, com resposta diferente à lubrificação, também pode modificar o comportamento de desmoldagem e o padrão de retração pós-moldagem.
Em algumas fábricas, dessecantes ou produtos químicos de secagem armazenados nas proximidades, incluindo materiais comoPentóxido de fósforo CAS#1314-56-3, são manuseados na mesma área de armazém que os aditivos de polímeros. Mesmo sem uso direto na moldagem de PVC, a segregação inadequada de materiais fortemente reativos à umidade ou em forma de pó pode dificultar a organização e o controle de contaminação ao redor da área de armazenamento temporário de matérias-primas.
Fragilidade, fissuras e baixa resistência ao impacto
Se as peças moldadas quebrarem com facilidade ou apresentarem fissuras nas bordas durante o rebarbamento, a causa pode estar relacionada à degradação, às tensões internas excessivas, à fusão insuficiente, à contaminação ou a uma janela de processamento inadequada para o composto. Peças de PVC frágeis nem sempre apresentam marcas evidentes de queimadura. Uma peça pode parecer limpa e ainda assim ter perdido tenacidade porque o fundido foi submetido a um histórico térmico prejudicial.
Superfícies frias do molde podem aumentar as tensões congeladas, especialmente em cantos vivos ou ao redor dos pontos de injeção. O excesso de recalque pode agravar as fissuras ao redor de insertos e linhas de solda. A proporção de material reprocessado, quando utilizada, deve ser verificada em relação à tolerância do composto, pois o histórico térmico repetido pode alterar o desempenho. A dispersão inconsistente dos aditivos pode criar zonas locais frágeis que se assemelham a danos mecânicos causados pelo manuseio.
Uma abordagem prática é comparar o local e a aparência da fratura. Fissuras nas linhas de solda sugerem fusão inadequada ou ar retido. Fissuras próximas aos pontos de injeção sugerem orientação ou excesso de recalque. Falhas frágeis aleatórias em toda a peça podem indicar danos térmicos mais amplos ou contaminação. Se uma pequena alteração no processo restaurar a sensação de resistência ao impacto, o problema pode estar relacionado ao processamento; caso contrário, amostras de retenção de lotes anteriores podem ajudar a separar os efeitos da máquina das alterações na matéria-prima.
Pontos pretos, géis e partículas não fundidas
Os pontos pretos geralmente indicam resíduos degradados, mas géis e partículas duras podem resultar de fusão insuficiente, mistura inadequada, contaminação ou aglomeração de aditivos. Com grânulos de PVC, partículas não fundidas podem aparecer quando as temperaturas do cilindro são irregulares, o projeto do parafuso não é adequado à formulação ou a vazão é alta demais para uma plastificação estável. Um aumento repentino após a manutenção pode significar que os aquecedores do cilindro foram reinstalados incorretamente ou que as leituras dos termopares estão imprecisas.
Os equipamentos de transferência de material também devem ser examinados. Poeira, partículas metálicas provenientes de carregadores desgastados, fragmentos de embalagens e resíduos de compostos anteriores podem aparecer como defeitos visuais. Se os pontos pretos surgirem principalmente após a partida, a limpeza e a prática de purga são suspeitas mais fortes do que o próprio lote atual. Se continuarem durante toda a produção, inspecione o parafuso, a válvula de retenção, o assento do bico e quaisquer coletores de canais quentes quanto à existência de pontos mortos.
Alguns processadores mantêm produtos químicos desidratantes fortes, comoPentóxido de fósforo CAS#1314-56-3, em um inventário químico mais amplo. A relevância principal aqui é indireta: a disciplina de armazenamento é importante. Pós finos e reativos devem permanecer totalmente separados das matérias-primas poliméricas, dos recipientes abertos e das bancadas de manutenção para reduzir a possibilidade de introdução de partículas estranhas.
Quando o defeito provavelmente não está na matéria-prima
Vários problemas recorrentes são frequentemente atribuídos à qualidade da resina, embora a condição da máquina seja o principal fator. Faixas de aquecimento do cilindro que funcionam de forma inadequada, um termopar com deriva, resposta hidráulica inconsistente, canais de resfriamento bloqueados, filetes do parafuso desgastados e válvulas de retenção com vazamento podem produzir sintomas que imitam grânulos de PVC instáveis. Um defeito que desaparece após a transferência do molde para outra máquina é um forte indício de que o equipamento original deve ser inspecionado com mais atenção.
O transporte e o armazenamento continuam sendo importantes. Sacos rasgados, exposição prolongada ao calor, manuseio misto de lotes e contaminação da tremonha podem alterar o comportamento antes do início do processamento. Porém, trocar o material rapidamente pode destruir a rastreabilidade. Geralmente é melhor isolar uma variável de cada vez: a mesma máquina com o material retido, o mesmo material em outra máquina e, em seguida, alterações controladas de temperatura ou velocidade. Essa sequência restringe a causa sem criar novas incertezas.
Quando uma peça moldada de PVC começa a apresentar falhas visuais ou dimensionais, o caminho mais rápido geralmente é uma comparação disciplinada entre as configurações atuais, o comportamento real da máquina e o histórico recente de manuseio do material. A maioria dos defeitos pode ser reduzida quando o problema é associado ao histórico térmico, à geração de gases, à restrição do fluxo, ao desequilíbrio do recalque ou à contaminação, em vez de tratar cada sintoma como um problema separado.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

