


Guia de seleção de resina PP: principais fatores de fluidez do fundido e impacto para o design de produtos
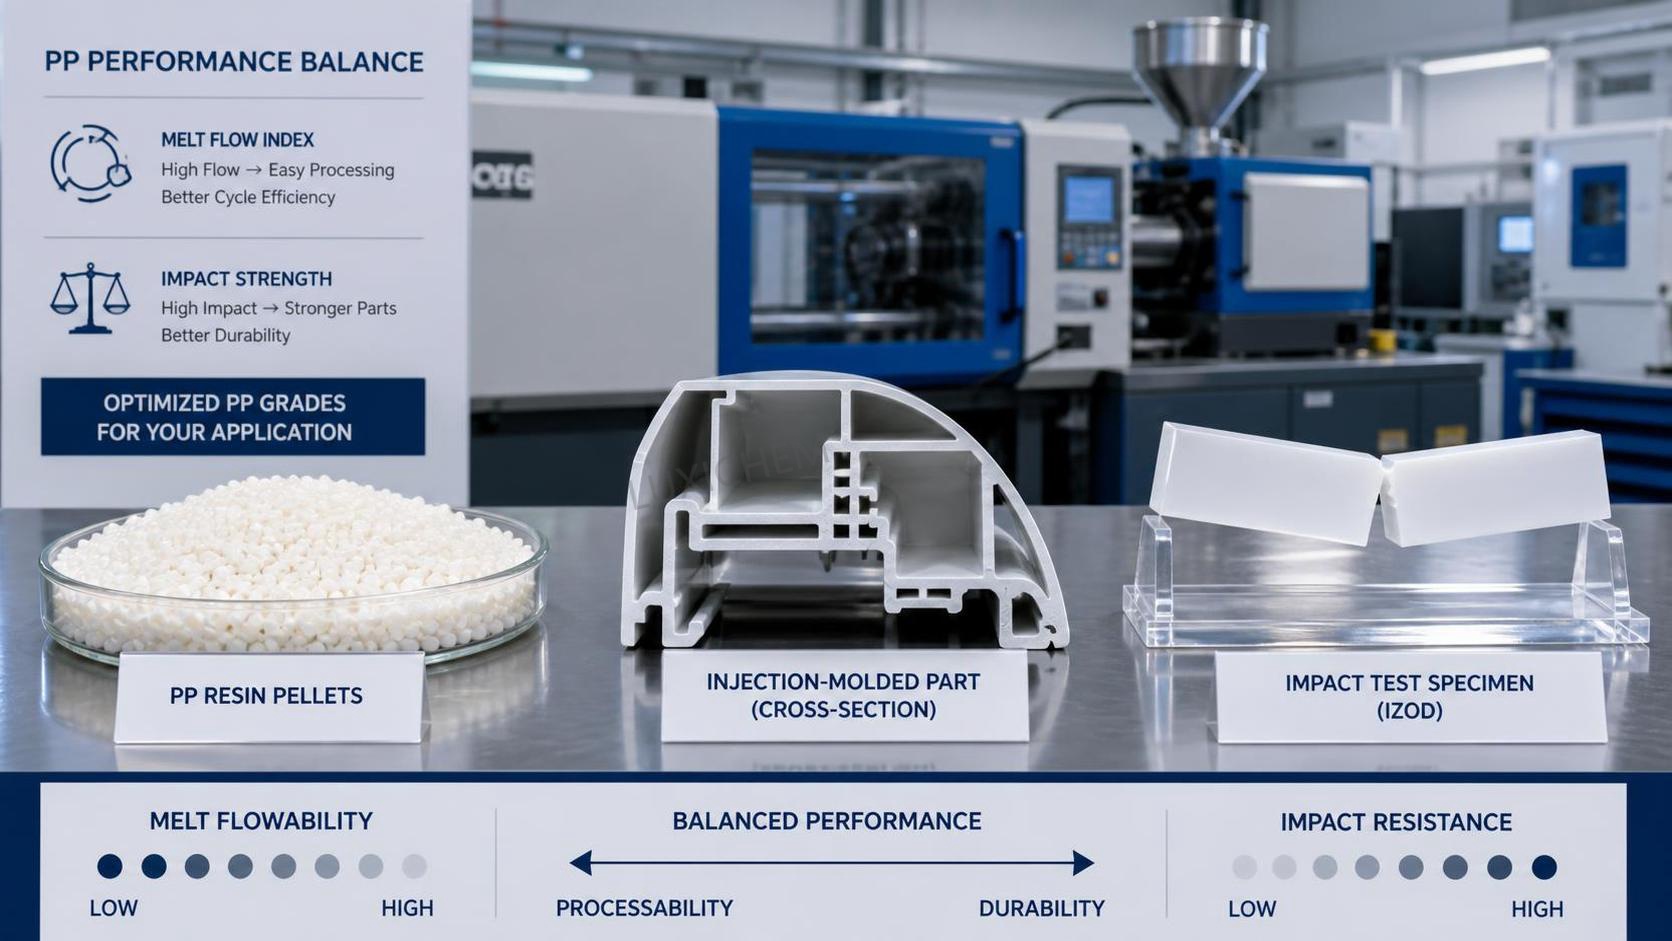
Muitas vezes, tudo começa com uma discussão pequena, mas dispendiosa, dentro de uma revisão de projeto: a peça moldada parece adequada no CAD, a espessura da parede parece razoável e a rota de ferramental já está em discussão, mas ninguém está totalmente confiante quanto ao grau da resina PP. Uma pessoa prefere um fluxo mais fácil para reduzir a pressão de moldagem, enquanto outra teme que um material de alto fluxo possa deixar a peça demasiadamente frágil quando sofrer quedas, flexões ou for utilizada em condições frias. Esse é um ponto de atrito comum no desenvolvimento de produtos, porque o polipropileno raramente falha apenas no papel. Ele falha quando o comportamento de processamento e as exigências de uso final são avaliados separadamente.
O problema é que dois números costumam ser tratados como atalhos: a taxa de fluxo do fundido e o valor de impacto. Eles são importantes, mas não isoladamente. Se você está avaliando opções de materiais para carcaças, tampas, recipientes, componentes internos ou peças gerais moldadas por injeção, a verdadeira pergunta não é “Qual número é maior?”. É “Qual equilíbrio oferece o menor risco para esta geometria, esta janela de processo e esta condição de serviço?”. Quando essa pergunta passa a ser o centro da seleção, as decisões tornam-se mais estáveis e menos dependentes de suposições.
Em muitas equipes, o primeiro sinal de uma incompatibilidade entre a resina e a aplicação não é um resultado de laboratório. É uma discussão na produção sobre falta de preenchimento, empenamento, marcas de rechupe, hesitação no ponto de injeção, trincas em dobradiças ou peças que passam nas verificações dimensionais, mas falham no manuseio prático. Quando isso acontece, as pessoas frequentemente culpam o molde, depois a máquina e, em seguida, o operador. Às vezes, elas estão certas. Mas, em alguns casos, o próprio grau nunca foi devidamente avaliado em relação às exigências de processamento e impacto.
Onde a seleção geralmente sai do rumo
Um erro comum é tratar um alto fluxo do fundido automaticamente como “melhor para a moldagem”. Um fluxo mais alto certamente pode ajudar a preencher paredes finas, trajetórias de fluxo longas e detalhes complexos. Ele pode reduzir as exigências de pressão de injeção e favorecer a estabilidade do ciclo em peças com geometria complexa. Porém, um grau de fluxo muito alto também pode refletir um peso molecular mais baixo, o que pode reduzir a tenacidade dependendo da formulação, do projeto da peça e da temperatura de uso. Se a aplicação estiver sujeita a manuseio brusco, tensões de montagem, movimento de encaixes de pressão ou quedas ocasionais, um grau de preenchimento fácil pode se tornar um risco oculto.
O erro oposto ocorre com a mesma frequência. Uma equipe identifica uma exigência de impacto e escolhe uma opção mais tenaz e de menor fluxo sem considerar totalmente o custo de moldabilidade. Isso pode significar maior pressão, maior dificuldade de preenchimento em seções finas, maior sensibilidade visível às linhas de solda e uma janela de processo mais estreita. Em uma peça simples de parede espessa, isso pode ser administrável. Em uma peça fina, estética ou com múltiplos pontos de injeção, pode gerar problemas diários de produção.
Por isso, a seleção da resina PP deve começar pelas condições reais de uso e pela geometria da peça em conjunto, e não por um número de ficha técnica escolhido isoladamente.
Comece pela peça, não pelo catálogo
Antes de comparar os graus, é útil definir as tensões que a peça moldada realmente enfrentará. Nem toda preocupação com impacto é um problema de “teste de queda”. Algumas estão relacionadas a impactos de montagem, outras à flexão repetitiva e outras a choques localizados ao redor de cantos, bosses ou encaixes de pressão. Da mesma forma, nem toda preocupação com fluxo está relacionada ao preenchimento da cavidade do molde. Às vezes, o problema é manter a consistência dimensional entre cavidades ou controlar os efeitos de orientação em uma peça longa e plana.
Na prática, quatro perguntas tornam o processo de seleção muito mais claro:
- A peça tem parede fina, fluxo longo ou muitos detalhes?
- Ela estará sujeita a manuseio em baixas temperaturas, tensões repetidas ou quedas acidentais?
- O projeto possui linhas de solda, dobradiças, clipes ou concentradores de tensão?
- O processamento estável é mais importante do que maximizar uma propriedade mecânica específica?
Se a maioria das respostas indicar dificuldade de preenchimento, a taxa de fluxo do fundido merece atenção desde o início. Se indicarem manuseio severo ou confiabilidade estrutural, o desempenho de impacto deve ocupar posição mais importante. Normalmente, ambos são relevantes, e a decisão torna-se um compromisso, em vez de uma classificação direta.
Como interpretar a taxa de fluxo do fundido sem simplificá-la excessivamente
A taxa de fluxo do fundido é útil porque oferece uma indicação rápida de quão facilmente a resina pode se movimentar durante o processamento, sob condições de ensaio especificadas. Para fins de avaliação, é melhor tratá-la como um indicador relativo, e não como um previsor completo. Um MFR mais alto geralmente favorece o preenchimento mais fácil da cavidade, a reprodução de detalhes finos e, potencialmente, uma moldagem mais suave em peças sensíveis aos limites de pressão. Isso a torna atraente para componentes de embalagem, recipientes de parede fina e peças com pontos de injeção estreitos ou canais longos.
Ainda assim, o MFR por si só não informa como a resina se comportará no seu molde específico nem quanta tenacidade a peça acabada conservará após a moldagem. Dois graus com fluxo nominal semelhante podem ser processados de forma diferente devido aos pacotes de aditivos, à estrutura do copolímero, à nucleação ou ao projeto destinado à aplicação. Portanto, o procedimento adequado é usar o MFR primeiro como ferramenta de triagem e, depois, validar a escolha considerando as necessidades específicas da peça.
Ao analisar um grau candidato, pergunte:
- A faixa de fluxo é compatível com a espessura da peça e o comprimento de preenchimento esperado?
- A máquina e a configuração do molde precisarão operar próximas dos seus limites para utilizá-lo?
- O fluxo mais fácil poderia reduzir defeitos relacionados ao cisalhamento ou criar novas preocupações quanto à tenacidade?
Essas perguntas são mais práticas do que simplesmente preferir a opção de maior fluxo disponível.
A resistência ao impacto varia conforme o projeto
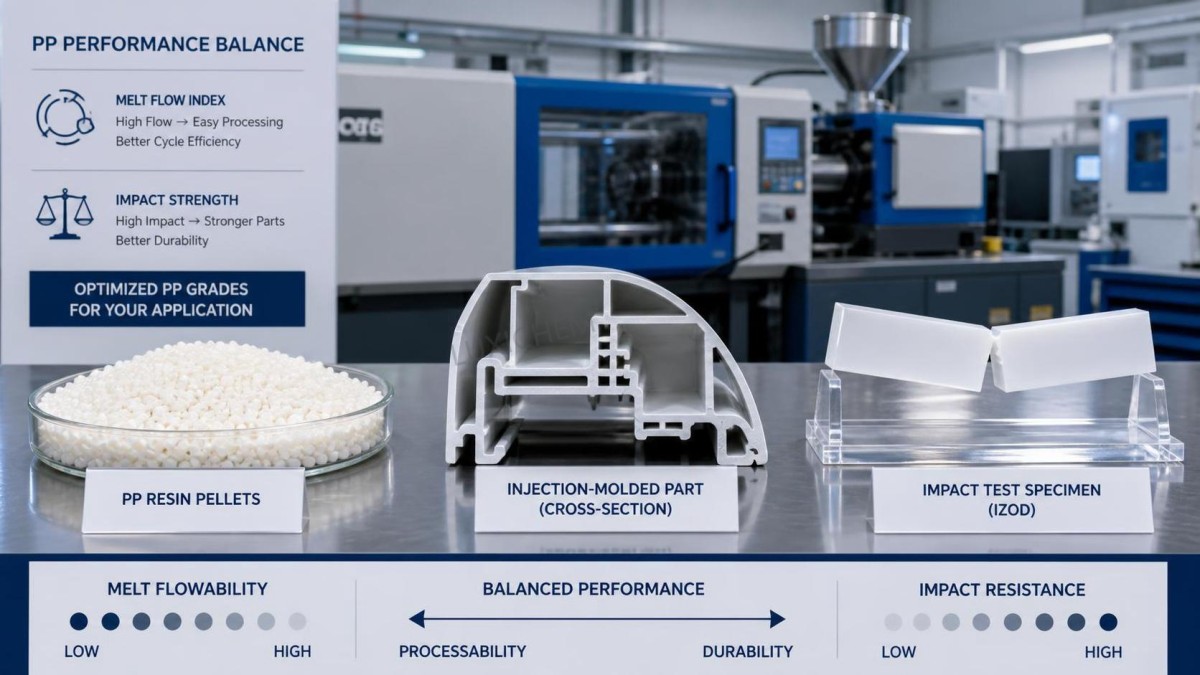
O desempenho de impacto costuma ser tratado como uma propriedade única, de aprovação ou reprovação, mas as peças moldadas raramente falham dessa maneira. Uma peça pode sobreviver a uma queda sem impacto concentrado e ainda assim trincar em uma dobradiça viva, perto de um boss de parafuso ou ao longo de uma linha de solda. Outra pode parecer resistente durante o manuseio em temperatura ambiente, mas tornar-se vulnerável em ambientes mais frios. Por isso, os dados de impacto devem ser analisados juntamente com a geometria da peça e as condições de serviço esperadas.
Em muitas aplicações, a questão não é buscar o grau mais tenaz possível, mas encontrar tenacidade suficiente no ponto mais fraco da peça. Um recipiente utilitário de parede espessa e uma tampa fina com encaixe de pressão não exigem a mesma interpretação da resistência ao impacto, mesmo que ambos sejam feitos de polipropileno. Em seções finas, a concentração de tensão local frequentemente domina o desempenho mais do que uma simples comparação do material em massa.
Também é importante ter cuidado com as suposições relacionadas às escolhas entre copolímero e homopolímero. Os copolímeros de impacto são frequentemente selecionados por sua melhor tenacidade, especialmente quando a resistência a impactos e abusos é importante. Entretanto, eles podem envolver compromissos em rigidez, transparência ou resposta ao processamento. Os homopolímeros podem ser adequados para aplicações nas quais a rigidez e o fluxo são mais importantes do que a durabilidade contra impactos elevados. O essencial não é memorizar uma única regra, mas relacionar a família da resina à exigência real do projeto.
Equilibrando os dois fatores durante a avaliação
Uma forma confiável de reduzir as opções é dividir os graus candidatos em três grupos de trabalho, em vez de discutir dezenas de pequenas diferenças.
Quando o fluxo é a principal restrição
Se a peça tiver paredes finas, trajetórias de fluxo longas, detalhes finos ou superfícies estéticas que se tornam instáveis quando o preenchimento é difícil, comece com graus que possam ser processados confortavelmente nessa janela. Em seguida, verifique se o nível de impacto restante é suficiente para o manuseio e a montagem. Essa abordagem evita o erro comum de escolher um grau tenaz que parece bom no papel, mas causa inconsistência na moldagem.
Quando a durabilidade é a principal restrição
Se a peça incluir encaixes de pressão, dobradiças, cantos expostos a impactos ou condições de serviço que envolvam manuseio repetido, comece com graus capazes de oferecer resistência ao impacto. Depois, verifique se o preenchimento do molde continua realista sem exigir pressão elevada ou aumentar excessivamente o risco de refugo. Em muitos projetos, isso leva a uma opção de fluxo intermediário, em vez de um extremo de tenacidade máxima ou fluxo máximo.
Quando nenhum dos lados pode prevalecer
Muitas peças comerciais e industriais ficam no meio-termo: precisam de boa moldabilidade e de tenacidade suficiente para evitar falhas incômodas. Nesses casos, a seleção costuma ser bem-sucedida quando as equipes deixam de procurar a “melhor” propriedade isolada e passam a classificar os riscos. Qual falha teria maior custo: moldagem instável ou desempenho ocasionalmente frágil? Essa resposta geralmente aponta para o compromisso mais seguro.
Durante a pesquisa de materiais, as equipes às vezes analisam matérias-primas relacionadas utilizadas em outras partes da cadeia de suprimentos ou em trabalhos de formulação. Por exemplo, alguns compradores que lidam com o fornecimento mais amplo de produtos químicos também podem encontrar intermediários como m-Cresol CAS#108-39-4. Ele não faz parte da seleção do grau de polipropileno em si, mas lembra que as compras técnicas geralmente funcionam melhor quando a avaliação dos materiais é organizada pela função na aplicação, e não apenas pelo nome.
Sinais de que o grau escolhido pode estar errado mesmo antes dos ensaios formais
Nem sempre é necessário ter um histórico completo de falhas para suspeitar de uma incompatibilidade. Se um teste exigir um processamento excepcionalmente agressivo apenas para preencher o molde, a resina pode não ser adequada ao projeto. Se as peças forem facilmente desmoldadas, mas parecerem excessivamente rígidas e apresentarem esbranquiçamento ou trincas ao redor dos clipes durante a montagem, a margem de impacto pode ser muito baixa. Se as dimensões variarem à medida que são feitas alterações no processamento para proteger a aparência ou o preenchimento, a compatibilidade entre o material e a janela de processo pode ser fraca.
Essas observações não substituem a validação formal, mas são valiosas porque relacionam a interpretação da ficha técnica à realidade do chão de fábrica. Um grau pode ser tecnicamente aceitável e ainda assim ser uma escolha operacional ruim se exigir um processamento instável ou deixar pouca tolerância para a variação normal.
Uma forma prática de comparar graus candidatos
Ao avaliar opções de polipropileno, é útil compará-las sempre na mesma ordem, para que a discussão permaneça ligada à função e não à preferência.
Comece pela geometria. Registre a espessura da parede, a disposição dos pontos de injeção, o comprimento do fluxo e quaisquer características frágeis. Em seguida, analise as tensões prováveis de serviço: impacto, flexão, exposição à temperatura, carga de empilhamento ou tensão de montagem. Somente depois disso alinhe os graus candidatos de resina PP por faixa de fluxo, perfil de tenacidade e compromisso esperado de rigidez.
A partir daí, reduza a lista por eliminação:
- Remova os graus que estejam claramente fora da janela de processamento necessária.
- Remova os graus que não possam atender à característica mais fraca da peça.
- Mantenha as opções que ofereçam margem razoável tanto para a moldagem quanto para o uso.
Isso parece simples, mas evita muitas discussões circulares. Também reduz a tendência de reagir exageradamente a um único valor de propriedade. A ficha técnica é um ponto de partida, não um veredito.
Pequenos ajustes que reduzem o risco da seleção
Às vezes, a melhor resposta não é mudar para um grau radicalmente diferente, mas ajustar a lógica de avaliação. Se o impacto estiver no limite, verifique se um raio de canto, o projeto de um boss ou a geometria de um clipe está criando uma concentração de tensão evitável. Se o fluxo estiver no limite, verifique se a posição do ponto de injeção ou o equilíbrio das paredes está fazendo a resina trabalhar mais do que o necessário. A seleção da resina deve ocorrer juntamente com a revisão do projeto da peça, porque o mesmo grau pode se comportar de maneira muito diferente em duas peças visualmente semelhantes.
Também vale a pena separar os requisitos “obrigatórios” das preferências “desejáveis”. Uma peça pode precisar resistir ao manuseio rotineiro, mas não a impactos severos. Ou pode precisar de excelente preenchimento em uma janela de processo estreita, enquanto uma rigidez ultraelevada não é essencial. Quando essas prioridades são declaradas com clareza, a seleção do grau torna-se menos subjetiva.
Em análises de compras mais amplas, essa disciplina também ajuda além do polipropileno. As equipes que classificam os materiais por função, exigências do processo e risco de uso final geralmente tomam decisões de fornecimento mais claras, seja comparando graus de polímeros ou insumos químicos não relacionados, como m-Cresol CAS#108-39-4, para outro fluxo de trabalho.
Tomando a decisão final
A melhor decisão sobre o material geralmente é aquela que deixa o menor número de riscos sem solução. No desenvolvimento do produto, o fluxo do fundido indica com que facilidade a resina pode ser processada; a resistência ao impacto indica quanto abuso a peça pode suportar. Nenhum dos dois deve ser analisado isoladamente, e nenhum deve automaticamente prevalecer sobre o outro.
Se a peça for fina, detalhada ou difícil de preencher, o fluxo merece maior peso. Se a peça incluir características vulneráveis ou estiver sujeita a condições de serviço severas, a resistência ao impacto merece maior peso. Se ambos forem importantes, escolha o grau que preserve a maior janela operacional segura, em vez da propriedade isolada mais impressionante. Essa é frequentemente a diferença entre um material que parece adequado em uma reunião e outro que permanece confiável durante o ferramental, a moldagem e o uso real.
Para quem compara opções de resina PP sob pressão de desenvolvimento, o hábito mais útil é simples: avalie simultaneamente o ponto mais fraco da peça e a menor margem do processo. Quando essas duas realidades ficam claras, a seleção se torna muito menos confusa.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

