


Vida útil dos pigmentos naturais: prevenção da perda de cor durante o armazenamento e o transporte
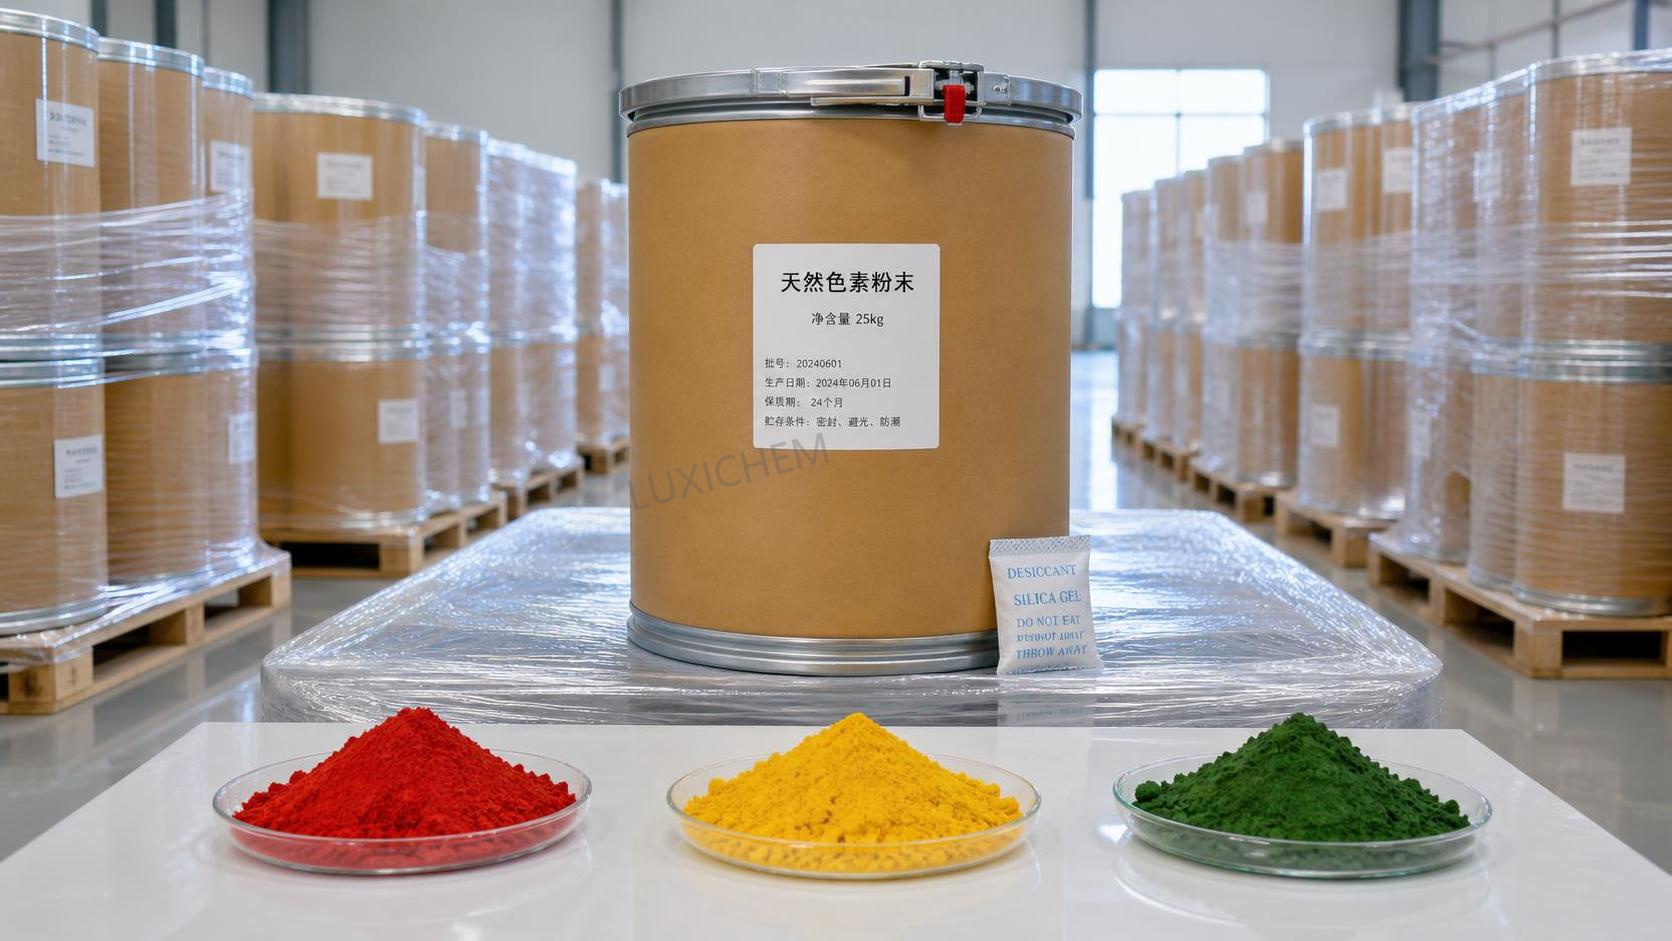
Os pigmentos naturais podem perder vivacidade, estabilidade e desempenho de aplicação quando expostos ao calor, humidade, oxigénio ou luz durante o armazenamento e o transporte.
Para as equipas de manutenção pós-venda, identificar a causa real da perda de cor é essencial para resolver reclamações, proteger a confiança dos clientes e prevenir incidentes recorrentes.
Este guia explica medidas práticas de embalagem, armazenamento, inspeção e transporte que preservam a consistência dos pigmentos em aplicações alimentares, de produtos químicos de uso diário, agrícolas e industriais.
Comece pela reclamação: o que significa realmente “perda de cor”?
A perda de cor nem sempre é um simples problema de desbotamento. Os clientes podem descrever redução de brilho, variação de tonalidade, sedimentação, descoloração ou menor poder colorante após a entrega.
As equipas de pós-venda devem primeiro distinguir entre a degradação real do pigmento e a variação relacionada à aplicação, causada por diluição, pH da formulação, temperatura do processo ou condições de mistura.
Um pigmento que parece aceitável na sua embalagem selada pode ainda apresentar desempenho diferente quando disperso numa bebida, creme, detergente, revestimento ou formulação agrícola.
A primeira questão de diagnóstico deve ser se a cor mudou durante o armazenamento, transporte, produção ou utilização do produto final nas instalações do cliente.
Solicite fotografias de embalagens não abertas, amostras retidas, produtos acabados, números de lote, registos de armazenamento e a data específica em que a diferença se tornou visível.
Compare a amostra objeto da reclamação com uma referência retida nas mesmas condições de iluminação. A luz do dia, a iluminação branca fria e a iluminação quente de armazém podem produzir impressões diferentes.
Quando disponíveis, utilize dados de medição de cor, como L*, a*, b*, absorbância, poder tintorial ou cartas visuais de tonalidade, em vez de depender apenas de descrições verbais.
Uma avaliação inicial estruturada evita reclamações desnecessárias contra pigmentos naturais quando o problema real tem origem na formulação ou no ambiente de processamento do cliente.
Por que os pigmentos naturais perdem cor durante o armazenamento
Os pigmentos naturais contêm compostos geradores de cor derivados de materiais botânicos, minerais, microbianos ou de outras fontes naturais, e a sua estabilidade depende frequentemente das condições circundantes.
O calor acelera reações químicas que reduzem a intensidade da cor. A exposição prolongada perto de aquecedores, recipientes quentes, luz solar direta ou veículos sem ventilação pode reduzir a vida útil prática.
A humidade é especialmente prejudicial para pós higroscópicos. A humidade pode causar empedramento, risco microbiológico, hidrólise, dispersão irregular e alterações no poder colorante aparente.
O oxigénio pode oxidar moléculas sensíveis de pigmento, especialmente sistemas à base de carotenoides, antocianinas, clorofila e polifenóis. A oxidação geralmente manifesta-se como perda de vivacidade ou alteração para tonalidades acastanhadas.
A exposição à luz pode desencadear fotodegradação mesmo quando as temperaturas do armazém permanecem aceitáveis. Recipientes transparentes e a exposição repetida à luz solar aumentam consideravelmente este risco.
A alternância de temperatura também é importante. A movimentação repetida entre ambientes frios e quentes pode criar condensação dentro da embalagem e alterar o comportamento das partículas após a absorção de humidade.
Alguns pigmentos são sensíveis a alterações de pH. O contacto com pó alcalino, resíduos ácidos, aditivos incompatíveis ou recipientes inadequadamente limpos pode alterar a tonalidade visível.
A contaminação metálica pode catalisar a oxidação em determinados sistemas de corantes naturais. Vestígios de ferro, cobre ou superfícies metálicas reativas podem provocar desbotamento ou descoloração inesperados.
Para uma resolução de problemas precisa, registe a exposição ambiental juntamente com os detalhes do produto. Uma análise tecnicamente correta da reclamação exige evidências, e não pressupostos baseados apenas na aparência final.
Utilize embalagens que controlem a humidade, o oxigénio e a luz
A embalagem é a primeira camada de proteção para os pigmentos naturais. Uma embalagem adequada deve corresponder à forma do pigmento, ao perfil de sensibilidade, à duração do envio e às condições de manuseamento do cliente.
Para pós sensíveis à humidade, utilize revestimentos internos de alta barreira, sacos devidamente selados e recipientes exteriores rígidos que resistam a perfurações durante o manuseamento por empilhador e a movimentação de paletes.
Confirme que cada embalagem é selada imediatamente após o enchimento. Longos intervalos entre o enchimento e a selagem permitem a entrada de humidade ambiente e reduzem a estabilidade no armazenamento.
As embalagens opacas são preferíveis para materiais sensíveis à luz. Se os recipientes transparentes forem inevitáveis, utilize caixas secundárias ou coberturas para paletes que bloqueiem a exposição direta à luz.
O oxigénio no espaço livre pode ser relevante para produtos propensos à oxidação. Dependendo dos requisitos regulamentares e do produto, a embalagem com baixo teor de oxigénio pode proporcionar proteção adicional de estabilidade.
Não reutilize revestimentos danificados, tambores contaminados ou fechos com roscas desgastadas. Pequenos defeitos de embalagem podem gerar grandes reclamações de qualidade após transportes de longa distância.
As verificações de integridade da selagem devem incluir inspeção visual, verificação do torque do fecho quando aplicável, testes de fugas e confirmação de que os revestimentos permanecem intactos após a paletização.
Os dessecantes podem ajudar em sistemas de embalagem específicos, mas devem ser selecionados cuidadosamente. Uma colocação incorreta ou capacidade insuficiente não compensará uma má selagem da embalagem.
Ao analisar uma reclamação de cliente, inspecione primeiro a embalagem. Marcas de água, sacos colapsados, fechos soltos, caixas danificadas ou condensação são evidências importantes da causa-raiz.
Controle as condições do armazém antes de o produto sair
O controlo do armazém tem efeito direto na vida útil porque os pigmentos podem permanecer armazenados por mais tempo do que o previsto antes da expedição, especialmente durante mudanças na procura do mercado.
Mantenha temperatura e humidade estáveis dentro da especificação do produto. Evite colocar stock sensível perto de portas de carga, áreas sob o telhado, tubagens de vapor, janelas ou equipamentos que gerem calor.
Armazene as paletes acima do piso em estantes ou calços limpos e secos. O contacto direto com o piso aumenta a exposição à humidade, água de limpeza e condensação.
Utilize a gestão de inventário FEFO, primeiro a expirar, primeiro a sair, em vez de depender apenas da prática FIFO, primeiro a entrar, primeiro a sair. A vida útil restante deve orientar as decisões de alocação para expedição.
O pessoal de pós-venda deve verificar se um lote contestado foi enviado próximo da data de reteste recomendada ou se permaneceu por períodos prolongados em armazenamento não controlado do cliente.
Registadores de temperatura e humidade são valiosos para produtos de alto risco, viagens longas ou reclamações recorrentes. Os seus registos podem esclarecer onde ocorreu a exposição na cadeia de abastecimento.
Separe os pigmentos naturais de produtos químicos voláteis, oxidantes fortes, ácidos, álcalis e materiais que possam transferir odor, pó, humidade ou contaminantes reativos.
Como exemplo, produtos químicos auxiliares sensíveis à humidade, como oFosfato dipotássico CAS#7758-11-4, também devem permanecer hermeticamente selados dentro da sua faixa de armazenamento especificada de +5°C a +30°C.
Este material é higroscópico e é comummente utilizado para tamponamento, processamento de alimentos, fermentação, trabalho laboratorial e aplicações agrícolas, pelo que o controlo da humidade protege tanto a qualidade de manuseamento como a consistência da formulação.
Para inventários químicos mistos, uma rotulagem clara e a segregação reduzem o contacto acidental entre pigmentos e pós alcalinos, materiais empoeirados ou resíduos de embalagem incompatíveis.
Previna danos no transporte antes que se tornem uma reclamação de cor
O transporte expõe os pigmentos a riscos que os armazéns controlados podem evitar. Veículos, contentores, portos e estações de transbordo podem gerar calor, humidade, vibração e atrasos.
Os planos de carregamento de contentores devem manter as paletes sensíveis afastadas das paredes do contentor sempre que possível. As alterações de temperatura externa podem criar condensação nas superfícies internas.
Utilize barreiras contra humidade, coberturas para paletes e sistemas de dessecante adequados para envios marítimos quando as condições da rota incluírem humidade elevada ou variações significativas de temperatura.
Não carregue embalagens de pigmentos com carga molhada, contentores com fugas, mercadorias que emitam odores, produtos químicos corrosivos ou materiais que possam deslocar-se durante o transporte.
A vibração pode compactar os pós e enfraquecer as selagens das embalagens. Fixe as paletes com filme extensível adequado, proteção de cantos e padrões de empilhamento estáveis.
Para transporte rodoviário no verão, evite períodos prolongados de espera do veículo sob luz solar direta. Em rotas de inverno, proteja os produtos de condições de congelamento quando relevante.
Os documentos de transporte devem identificar claramente os requisitos de manuseamento, incluindo armazenamento em local seco, proteção contra luz solar, limites de temperatura, orientação da embalagem e inspeção à chegada.
As equipas de pós-venda devem solicitar registos da transportadora, fotografias do contentor, notas de entrega e evidências de danos visíveis sempre que os clientes reportarem alterações repentinas de cor após o envio.
Quando as falhas se repetirem numa rota específica, trate essa rota como um problema de processo. Ajuste a embalagem, os requisitos da transportadora, o calendário logístico ou os controlos de monitorização.
Estabeleça uma rotina prática de inspeção para amostras recebidas e retidas
Uma inspeção consistente ajuda as equipas a identificar a deterioração precocemente e impede que julgamentos subjetivos se transformem em disputas prolongadas entre fornecedor, transportadora e cliente.
Inspecione cada amostra de reclamação quanto ao estado da embalagem, odor, humidade, empedramento, partículas estranhas, aglomerados anormais, variação de tonalidade e diferenças em relação à referência retida.
Utilize um método de amostragem documentado. As amostras recolhidas apenas da superfície da embalagem podem não representar todo o conteúdo, especialmente após vibração ou exposição à humidade.
Para pós, avalie a fluidez e a dispersão antes de tirar conclusões sobre o poder colorante. Uma dispersão deficiente pode produzir desbotamento aparente sem degradação química.
Para sistemas de pigmentos líquidos, verifique separação, sedimentação, alterações de viscosidade, pH e redispersibilidade. Um corante estável pode ainda falhar porque a fase portadora mudou.
Registe em cada relatório o lote do produto, a data de produção, a data de abertura da embalagem, a duração do armazenamento, a temperatura de armazenamento, a exposição à humidade e as condições de aplicação do cliente.
As amostras retidas devem ser armazenadas em condições definidas e verificadas periodicamente. Elas fornecem a base mais fiável para determinar se um lote mudou ao longo do tempo.
Quando possível, teste a amostra num sistema de aplicação padronizado. Comparar apenas o pigmento bruto pode não identificar o problema de desempenho que os clientes realmente vivenciam.
Separe a falha do pigmento da falha da formulação
Muitos problemas reportados com pigmentos são problemas de formulação. Os sistemas de cor naturais podem responder fortemente ao pH, à concentração de sal, a emulsionantes, conservantes e às condições de processamento.
Pergunte se o cliente alterou um fornecedor, a sequência de mistura, a qualidade da água, o perfil de aquecimento, a temperatura de enchimento ou o procedimento de limpeza antes de o problema surgir.
Pigmentos sensíveis a ácidos ou álcalis podem mudar de tonalidade rapidamente quando uma formulação sai da faixa de pH prevista, mesmo que o armazenamento do pigmento estivesse totalmente em conformidade.
O processamento a altas temperaturas pode reduzir a intensidade da cor após a adição. Em alguns sistemas, adicionar o pigmento mais tarde no processo melhora o desempenho de retenção de cor.
Iões metálicos na água de processo ou nos equipamentos podem afetar determinados pigmentos naturais. A análise da água e a revisão dos materiais dos equipamentos podem ser necessárias em caso de alterações repetidas sem explicação.
A oxidação também pode ocorrer no produto acabado. A incorporação excessiva de ar, proteção antioxidante insuficiente ou embalagens permeáveis ao oxigénio podem reduzir a cor após o enchimento.
Para aplicações alimentares e de produtos químicos de uso diário, avalie a exposição do produto acabado à luz. As prateleiras de retalho podem criar alterações de cor não visíveis durante os testes de liberação da fábrica.
Forneça aos clientes ações corretivas que correspondam à causa. Substituir o pigmento sem resolver as condições de formulação geralmente resulta noutra reclamação evitável.
Crie um fluxo de resposta claro para as equipas de pós-venda
Um fluxo de trabalho definido reduz o tempo de resposta e ajuda os clientes a perceber que a sua reclamação está a ser investigada de forma profissional, consistente e com evidências técnicas relevantes.
Primeiro, confirme a identidade do produto, o número do lote, a quantidade afetada, a data de entrega, a descrição da reclamação e se o material não aberto apresenta a mesma condição.
Segundo, recolha evidências ambientais: condições do armazém, rota de transporte, fotografias da embalagem, registos de temperatura, exposição à humidade e detalhes do manuseamento após a entrega.
Terceiro, compare as amostras da reclamação com amostras retidas e padrões de referência. Documente as observações visuais e os dados instrumentais utilizando as mesmas condições de teste.
Quarto, analise os detalhes de processamento do cliente, especialmente pH, exposição ao calor, método de mistura, dosagem, materiais de contacto, qualidade da água e exposição da embalagem final.
Quinto, classifique a causa-raiz provável como relacionada ao produto, à embalagem, ao transporte, ao armazenamento, à formulação ou ainda sob investigação.
Por fim, emita um relatório de ação corretiva com as próximas etapas práticas. Inclua recomendações preventivas para que o mesmo risco seja controlado em pedidos futuros.
Para reclamações de alto valor ou recorrentes, estabeleça uma análise multifuncional envolvendo qualidade, logística, assistência técnica, vendas e a equipa de produção do cliente.
Resumo: proteja a vida útil com evidências e prevenção
A estabilidade da cor depende de mais do que o próprio pigmento. Calor, humidade, oxigénio, luz, integridade da embalagem, condições de transporte e compatibilidade da formulação influenciam o desempenho.
Para as equipas de manutenção pós-venda, a abordagem mais eficaz é uma investigação documentada que separe a degradação real das causas relacionadas ao manuseamento e à aplicação.
Os pigmentos naturais mantêm-se mais consistentes quando protegidos por barreiras adequadas, condições controladas de armazém, práticas de transporte estáveis e orientação de aplicação específica para o cliente.
Quando as equipas recolhem antecipadamente amostras, registos ambientais, evidências da embalagem e informações da formulação, conseguem resolver reclamações mais rapidamente e evitar substituições desnecessárias de produtos.
O objetivo prático não é simplesmente provar a responsabilidade. É preservar a consistência da cor, proteger as operações dos clientes e reforçar a fiabilidade do produto a longo prazo.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

