


Critérios de Seleção de Fornecedores de LDPE: Transparência do Filme, Temperatura de Início de Selagem e Desempenho de Resistência a Quente para Linhas de Embalagem
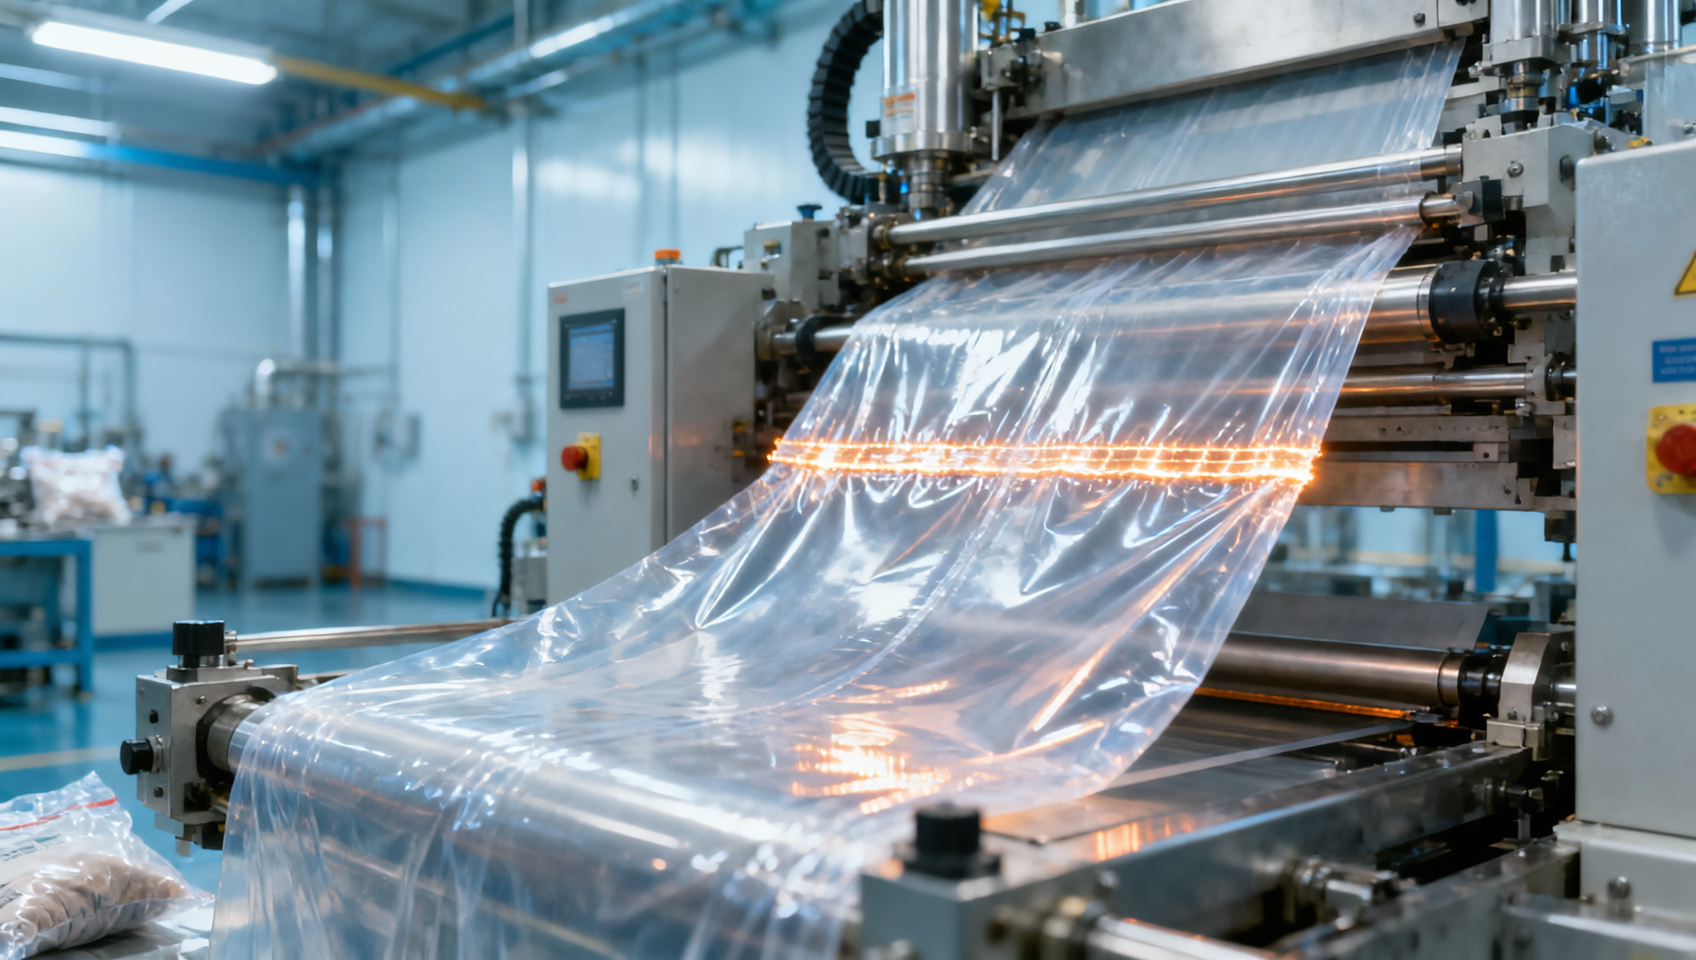
Selecionar o fornecedor certo de LDPE não é apenas uma questão de comparar fichas técnicas — trata-se de adequar o comportamento da resina às realidades físicas da sua linha de embalagem. A transparência do filme, a temperatura de início de selagem (SIT) e o desempenho de hot-tack são parâmetros interdependentes; otimizar um sem considerar os outros frequentemente introduz compromissos que se manifestam como velocidades de linha mais baixas, maiores taxas de rejeição ou vida útil comprometida. Por exemplo, uma resina com excelente transparência pode apresentar janelas de SIT estreitas — exigindo um controle preciso de temperatura que barras de selagem mais antigas não conseguem manter de forma consistente. Da mesma forma, alta resistência de hot-tack em baixas temperaturas pode mascarar uma homogeneidade deficiente do fundido, levando a uma integridade de selagem inconsistente após ciclos térmicos durante a distribuição.
Transparência do Filme: Além das Medições de Haze
A transparência é normalmente quantificada por haze (%), mas esse valor único não consegue captar como a luz interage com características microestruturais formadas durante a extrusão e o resfriamento. Resinas de LDPE com distribuição de massa molecular (MWD) mais ampla tendem a produzir filmes com menor haze — mas também geram mais partículas de gel sob alto cisalhamento, especialmente quando processadas por matrizes de abertura estreita. Esses géis dispersam a luz de maneira não uniforme, causando turvação localizada que não é detectada nos testes padrão de haze ASTM D1003. Mais criticamente, esses géis atuam como concentradores de tensão durante operações de formagem-enchimento-selagem vertical (VFFS), aumentando o risco de ruptura do filme nas dobras dos cantos ou durante o ensacamento em alta velocidade. Fornecedores que informam apenas valores médios de haze — sem divulgar a contagem de géis por metro quadrado com ampliação de 5× — oferecem uma visão incompleta. A verdadeira consistência da transparência requer controle rigoroso sobre a remoção de resíduos de catalisador e o histórico térmico pós-polimerização, ambos os quais afetam a distribuição do tamanho dos cristalitos e a transparência da fase amorfa.
Temperatura de Início de Selagem (SIT): A Alavanca da Velocidade de Linha
A SIT define a temperatura mais baixa na qual uma selagem funcional se forma sob tempo de contato e pressão definidos. Embora muitos fornecedores indiquem valores de SIT medidos em seladoras térmicas de laboratório usando tempo de contato de 0,2 segundo, máquinas VFFS em condições reais operam com tempos de contato entre 0,08–0,15 segundos — menos da metade da condição de laboratório. Nessas velocidades, uma resina classificada com SIT de 105°C em laboratório pode exigir 118°C na linha para atingir uma resistência mínima ao descascamento de 1,2 N/15 mm. Essa discrepância resulta da mobilidade insuficiente das cadeias poliméricas durante o contato ultracurto. Resinas desenvolvidas com densidade controlada de ramificações de cadeia curta (SCB) proporcionam uma conversão de SIT mais previsível, pois a SCB regula a viscosidade do fundido próximo ao ponto de fusão cristalina. Poucas ramificações elevam a SIT; muitas reduzem a resistência coesiva. O equilíbrio ideal permite a formação da selagem logo acima do início da desorganização dos cristalitos — normalmente 5–8°C acima do pico de temperatura de fusão medido por DSC — e não abaixo dele.
Desempenho de Hot-Tack: Não Apenas Resistência — É Coesão Dependente do Tempo
Hot-tack é a força necessária para separar duas camadas de filme recém-seladas enquanto ainda estão acima de sua temperatura de solidificação. Mas os valores brutos de resistência podem induzir ao erro: o que importa é o *formato* da curva de hot-tack em relação à temperatura. Uma resina com pico de hot-tack a 110°C, mas queda rápida acima de 115°C, falhará durante picos térmicos breves causados por flutuações ambientais ou pela proximidade de aquecedores a jusante. Por outro lado, uma resina com pico a 102°C e um amplo platô até 120°C oferece maior margem operacional. Esse comportamento está fortemente correlacionado ao teor de ramificações de cadeia longa (LCB). A LCB aumenta a elasticidade do fundido, retardando o deslizamento das cadeias durante o resfriamento inicial — ampliando, assim, a janela de temperatura na qual o entrelaçamento interfacial permanece eficaz. No entanto, LCB excessiva aumenta o risco de fratura do fundido durante a extrusão de alta produção, portanto os fornecedores devem calibrar a LCB com precisão em relação à geometria da matriz e às metas de produtividade.
Fundamentalmente, o hot-tack não é independente da espessura do filme. A 40 µm, a maioria das resinas de LDPE apresenta hot-tack utilizável entre 95–118°C. A 25 µm — espessura cada vez mais comum para redução de peso — a mesma resina pode perder hot-tack mensurável acima de 107°C devido ao resfriamento condutivo mais rápido e ao menor volume de fundido na interface. Isso significa que as especificações de SIT e hot-tack devem ser validadas na espessura-alvo, e não extrapoladas a partir de dados de filmes mais espessos.
Interações que Determinam o Custo no Mundo Real
O impacto no custo surge onde os parâmetros se cruzam. Considere uma linha de embalagem operando a 220 sacos/minuto com filme de 35 µm. Se a SIT for especificada incorretamente em +3°C, os operadores compensam elevando a temperatura das mandíbulas de selagem — aumentando o consumo de energia em ~7% e acelerando o desgaste das mandíbulas. Ao mesmo tempo, se o hot-tack cair acentuadamente acima de 112°C, essas temperaturas mais altas provocam enfraquecimento prematuro da selagem antes que os ventiladores de resfriamento estabilizem o filme, elevando o refugo de 0,8% para 2,3%. Esse aumento de 1,5% resulta em 4,2 toneladas de filme desperdiçado anualmente em uma única linha. Enquanto isso, problemas de transparência que exigem inspeção secundária acrescentam custos de mão de obra e atrasam o cronograma de expedição — reduzindo a própria vantagem de custo buscada na seleção de fornecedores.
Em contextos de fabricação química — nos quais filmes de LDPE podem acondicionar produtos comoácido hexafluorossilícico CAS#16961-83-4— aplicam-se restrições adicionais. Esse líquido altamente corrosivo exige integridade de barreira mesmo sob pequena fadiga por flexão. Nesse caso, a retenção de hot-tack após exposição a traços de vapores ácidos torna-se crítica. Resinas com incorporação de comonômeros polares (por exemplo, acetato de vinila) melhoram a adesão a camadas metalizadas, mas podem reduzir a hidrofobicidade — potencialmente afetando a barreira à umidade se utilizadas em laminados multicamadas para tais aplicações.
Verificação Além dos Certificados
Solicite aos fornecedores curvas de hot-tack específicas por lote — não apenas valores de pico — e confirme que os testes utilizaram espessuras de filme de grau de produção e pressões de selagem reais. Exija a validação da SIT em equipamentos que reproduzam seu tempo de contato, e não dados laboratoriais genéricos. Para transparência, solicite contagens de géis por 100 cm² com ampliação de 5× e 10×, juntamente com medições de haze e brilho (60°). Mais importante ainda, insista em testes comparativos lado a lado na linha usando seu equipamento exato, produto de envase e perfil de velocidade — e não apenas avaliações em escala de laboratório. A consistência entre lotes é mais importante do que o desempenho máximo em uma única execução de teste. Uma resina que oferece 92% da transparência máxima teórica e 96% da estabilidade ideal de hot-tack em 12 remessas consecutivas reduz o custo total de propriedade de forma mais confiável do que uma que atinge 99% isoladamente, mas varia ±5°C na SIT entre lotes.
Em última análise, a seleção do fornecedor de LDPE depende de compreender como a arquitetura molecular se expressa no comportamento da máquina — e não apenas em métricas padronizadas. O parceiro certo fornece não apenas resina, mas dados relevantes para o processo, calibrados para seu equipamento, sua velocidade e as exigências físicas do seu produto.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

