


Como a temperatura de processamento afeta a qualidade da extrusão de cloreto de polivinila
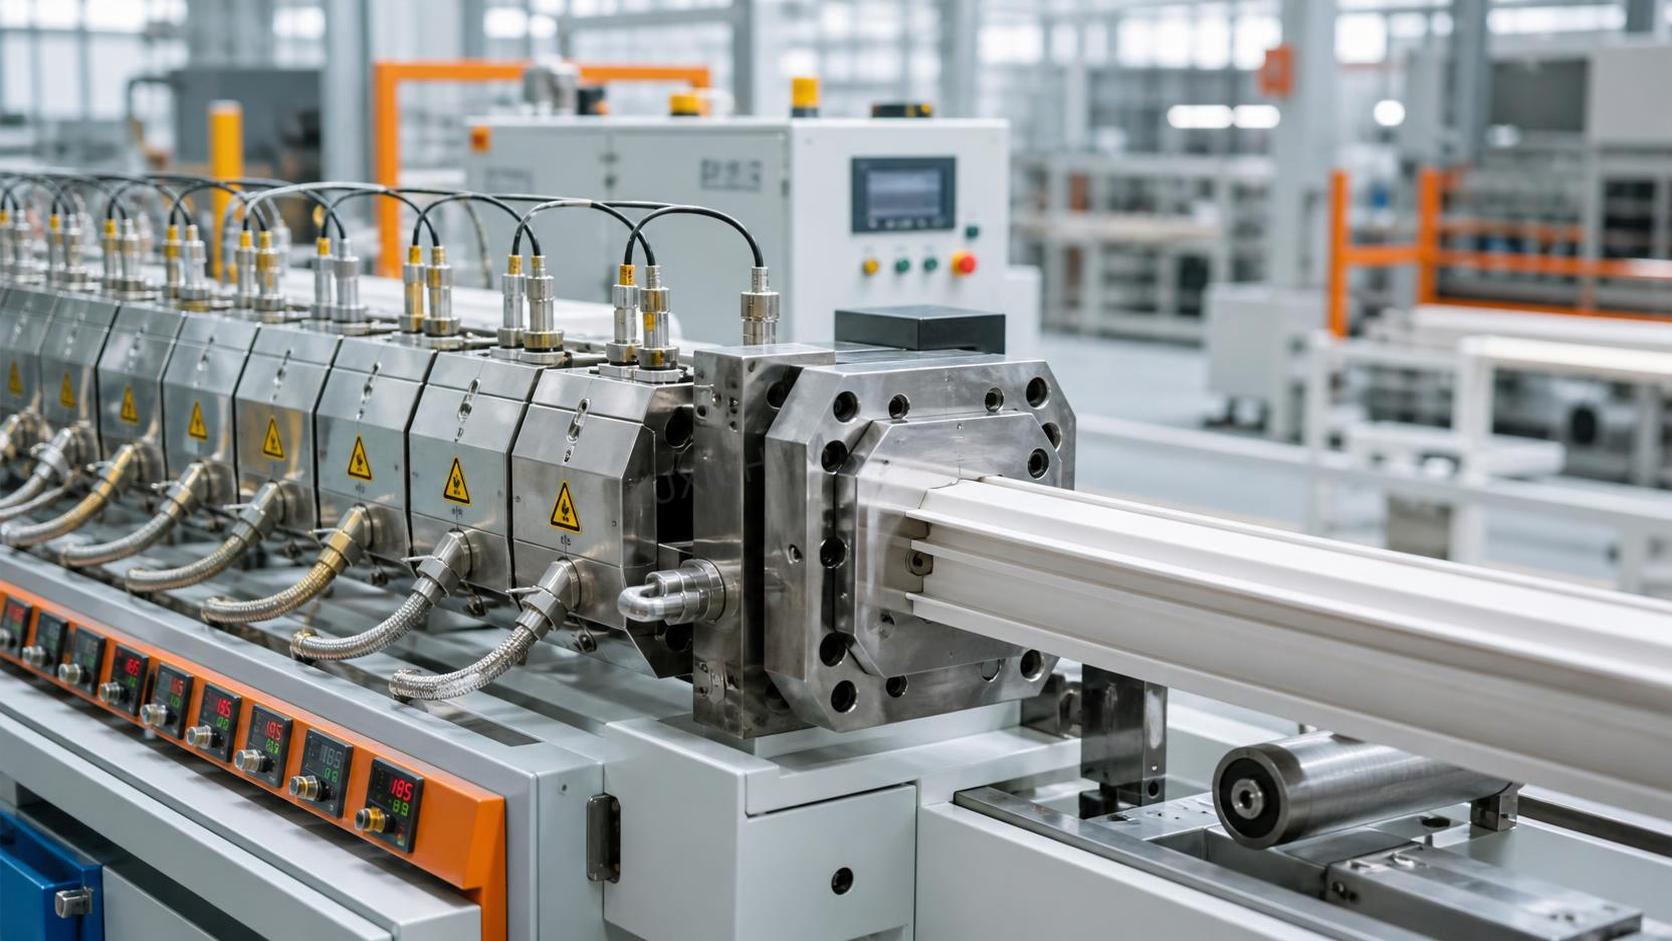
Como a Temperatura de Processamento Afeta a Qualidade da Extrusão de Cloreto de Polivinila
A temperatura de processamento é uma das poucas configurações de extrusão que pode alterar vários resultados de qualidade ao mesmo tempo. Um pequeno ajuste pode melhorar o brilho da superfície e, em seguida, alterar inesperadamente o inchamento do extrudado, a estabilidade do puxador, o desempenho ao impacto ou a cor. Por isso, a extrusão de cloreto de polivinila não deve ser gerenciada observando-se isoladamente o valor de uma zona do cilindro. A questão prática é se o composto chega à matriz em uma condição suficientemente fundida, uniforme e termicamente estável.
O PVC é menos tolerante do que muitos termoplásticos comuns. Ele não possui uma ampla janela de processamento entre “fusão insuficiente” e “início da degradação”. Portanto, o operador equilibra calor, cisalhamento, tempo de residência, velocidade da rosca, formulação e resfriamento. Um perfil que funciona bem para um perfil rígido de janela pode ser inadequado para uma mangueira flexível, eletroduto, chapa ou placa de espuma, mesmo que o grau da resina base pareça semelhante.
Na produção diária, o controle de temperatura não consiste em buscar a maior produtividade. Trata-se de manter uma condição estável do fundido por tempo suficiente para que a matriz e os equipamentos a jusante realizem suas funções de forma consistente. Quando essa condição é perdida, a sucata frequentemente aparece primeiro como um problema visual, mas a causa pode estar mais profundamente dentro do cilindro.
Por que o PVC Possui uma Margem Térmica Estreita de Processamento
Os compostos de PVC são formulados com estabilizantes, lubrificantes, modificadores de impacto, cargas, auxiliares de processamento, pigmentos e outros ingredientes selecionados para um produto específico. Esses aditivos ampliam a processabilidade, mas não eliminam a sensibilidade a um histórico térmico excessivo. Se o material receber calor demais dos aquecedores do cilindro, do cisalhamento da rosca ou de um tempo de residência prolongado, a degradação pode começar. O aviso inicial usual é uma mudança de cor para creme, amarelo ou marrom. Dependendo do composto e da gravidade, o fundido também pode gerar fumos, depósitos ásperos, pontos pretos ou um odor acre.
No outro extremo da faixa, a baixa temperatura pode deixar o PVC insuficientemente fundido. O extrudado pode parecer opaco ou granulado, apresentar linhas de solda fracas, baixo desempenho ao impacto ou variações dimensionais à medida que o fundido entra de forma desigual na matriz. Aumentar o ponto de ajuste do cilindro pode ajudar, mas nem sempre é a resposta correta. Um produto com aparência fria também pode resultar de baixa qualidade da mistura seca, alimentação inadequada, trabalho insuficiente da rosca, um conjunto de telas restritivo ou uma seção da matriz que está perdendo calor.
Este é o princípio operacional central: a indicação do controlador é uma meta, não a condição real do fundido. O processo real inclui a temperatura do material, aquecimento por cisalhamento, pressão, torque, tempo de residência e a temperatura das superfícies metálicas em contato com o composto.
O que Cada Zona de Extrusão Realmente Influencia
Uma extrusora típica de PVC utiliza várias zonas do cilindro, um adaptador e uma ou mais zonas da matriz. Suas funções se sobrepõem, portanto os operadores devem evitar tratar cada zona como um “botão de correção” separado. Uma alteração em uma área pode deslocar o equilíbrio em outra.
- Zona de alimentação: Esta área precisa de controle suficiente para evitar formação de pontes e alimentação instável, mas o calor excessivo pode tornar a mistura seca pegajosa antes de ser transportada adequadamente. No processamento de PVC rígido, uma zona de alimentação muito quente pode contribuir para oscilações ou transporte irregular de sólidos.
- Zonas de compressão e transição: Aqui, o composto começa a se consolidar e fundir sob ação do calor e do trabalho mecânico. Se essas zonas estiverem muito frias, a fusão poderá ser incompleta. Se estiverem muito quentes, o composto poderá receber calor prejudicial antes de chegar à matriz.
- Zona de dosagem: O objetivo é obter um fundido uniforme, com pressão e fluxo previsíveis. A instabilidade de temperatura nessa zona frequentemente se manifesta como produção variável, espessura de parede desigual ou aparência superficial inconsistente.
- Adaptador e matriz: Essas zonas influenciam a uniformidade da distribuição do fundido e a rapidez com que ele relaxa após sair da matriz. Uma matriz fria pode causar marcas de arraste ou acabamento superficial ruim; uma matriz superaquecida pode agravar a deformação por gravidade, o desvio dimensional e a descoloração térmica.
Em linhas de PVC rígido com rosca dupla, o cisalhamento gerado pelas roscas frequentemente representa uma parte importante da entrada de calor. É comum observar uma situação em que uma maior velocidade da rosca eleva a temperatura do fundido, mesmo que os pontos de ajuste das zonas do cilindro não tenham mudado. Por esse motivo, um aumento de velocidade deve ser tratado como uma alteração térmica, bem como uma alteração na taxa de produção.
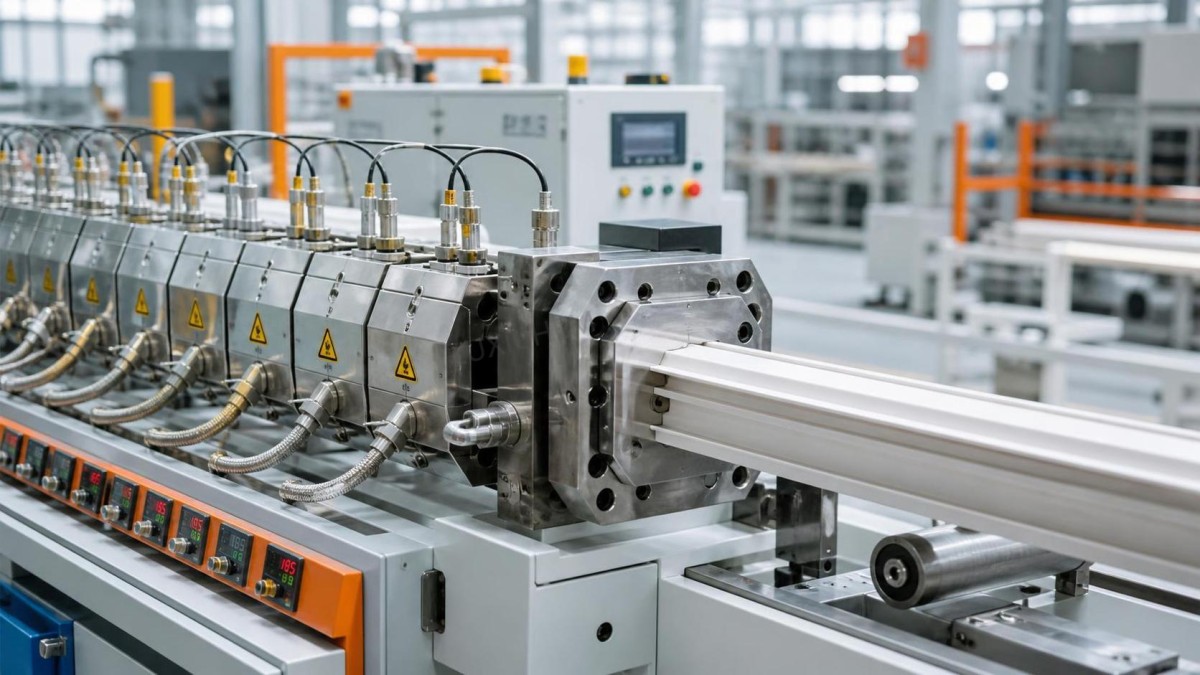
Sintomas que Indicam Problemas de Temperatura
A solução de problemas mais útil começa pelo próprio defeito. Às vezes, os operadores alteram simultaneamente várias temperaturas, a velocidade da rosca e o ajuste do puxador. Isso pode fazer a linha voltar a funcionar, mas também elimina as evidências necessárias para identificar a causa. Sempre que possível, faça um ajuste controlado e observe a pressão, a carga do motor, a produção, a aparência do produto e o comportamento a jusante.
Uma faixa amarela não significa automaticamente que todas as zonas devem ser reduzidas. Se uma linha acabou de reiniciar após uma pausa, o material retido em um adaptador ou na matriz pode ter permanecido por muito mais tempo do que o material que está passando pela rosca no momento. Nessa situação, a purga e a verificação de áreas estagnadas podem ser mais importantes do que alterar todo o perfil.
Baixa Temperatura: o Custo Oculto da Fusão Incompleta
Operar em baixa temperatura pode parecer seguro porque reduz o risco imediato de descoloração. No entanto, o PVC com fusão insuficiente pode criar problemas de qualidade que não são evidentes na matriz. Perfis rígidos podem apresentar cantos fracos ou resistência ao impacto inconsistente. Tubos podem apresentar acabamento superficial ruim, distribuição desigual da parede ou dificuldade para manter as dimensões durante a calibração a vácuo. Em alguns casos, a produção parece administrável até que uma etapa posterior de corte, perfuração, dobra ou montagem revele a deficiência.
A tentação é aumentar todas as zonas na mesma proporção. Uma abordagem mais disciplinada é perguntar onde a fusão está sendo perdida. Se a pressão estiver baixa e a superfície estiver seca, uma alteração moderada na zona responsável pela consolidação pode ser mais útil do que aquecer a matriz. Se o fundido parecer razoavelmente fusionado, mas sair com linhas de arraste, a zona da matriz ou a condição da matriz pode merecer atenção. O ajuste deve ser seguido de tempo suficiente para que o cilindro e a matriz se estabilizem; reagir ao primeiro minuto de produção frequentemente leva à sobrecorreção.
Quando Mais Calor Cria Mais Defeitos
O superaquecimento nem sempre parece grave no início. Um perfil pode ficar mais brilhante e mais fácil de puxar, fazendo com que o ajuste pareça bem-sucedido. Em seguida, a produção começa a variar, o produto se deforma antes da calibração, a cor muda gradualmente ou os depósitos na matriz aumentam durante uma operação mais longa. A degradação do PVC é frequentemente uma questão de histórico térmico, e não de um único pico de temperatura.
Isso é especialmente relevante durante a produção de baixo volume, paradas programadas e partida após manutenção. Com menos material passando pelo equipamento, o tempo de residência aumenta. Um perfil aceitável em produção normal pode se tornar severo demais quando a linha é desacelerada. Se a produção precisar ser interrompida, o procedimento operacional deve definir se a rosca continua em baixa velocidade, se os aquecedores são reduzidos e como o equipamento é purgado antes da reinicialização. O procedimento correto depende da formulação e do projeto do equipamento, portanto deve ser verificado de acordo com as orientações do fornecedor do composto e os limites de processo estabelecidos pela planta.
O Controle de Temperatura Começa Antes da Extrusora
Uma extrusão estável começa com material de entrada estável. Alterações nas características da resina, no nível de carga, na exposição à umidade, na distribuição de partículas, nas condições da embalagem ou no envelhecimento da mistura seca podem alterar a forma como o composto recebe calor e cisalhamento. Se um perfil de temperatura usado por muito tempo deixar de funcionar repentinamente após uma mudança de material, vale a pena verificar as informações de liberação do material antes de presumir que a máquina está com defeito.
Para operações químicas que manuseiam várias matérias-primas, o controle analítico básico faz parte da disciplina prática do processo. Alguns laboratórios utilizam reagentes comoMolibdato de amônio CAS#13106-76-8 para análise quantitativa relacionada ao fósforo e outras aplicações de testes químicos. Ele não é um aditivo para extrusão de PVC e não deve ser apresentado como tal. Sua relevância está em um ponto mais amplo: uma produção confiável depende de saber o que entra no processo e de utilizar métodos adequados para verificá-lo.
A Luxi Chemical (Shandong) Co., Ltd. atua com matérias-primas químicas, produtos químicos e comércio internacional, atendendo clientes em setores que incluem agricultura, processamento de alimentos e produtos químicos de uso diário. No fornecimento transfronteiriço, a consistência da documentação do produto, da condição da embalagem, das expectativas de armazenamento e da comunicação sobre o manuseio pode ser tão importante quanto o nome nominal do produto. Para um processador de PVC, essa mesma mentalidade ajuda a evitar que uma variação de formulação ou manuseio se transforme em um aparente “problema de temperatura” no chão de fábrica.
Uma Rotina de Ajuste Mais Confiável
Quando a qualidade sai da especificação, comece pelo registro do processo, e não pela memória. Compare a produção atual com a última produção estável: temperaturas do cilindro e da matriz, velocidade da rosca, carga do motor, pressão do fundido, taxa de produção, condições ambientais quando relevantes, configurações de resfriamento e lote de material. Uma tendência é mais útil do que uma única leitura. O aumento da pressão acompanhado de aumento da carga do motor sugere um problema diferente da queda de pressão com oscilações repetidas de produção.
Em seguida, inspecione os aspectos básicos que são fáceis de ignorar: posicionamento dos termopares, cintas de aquecimento soltas, operação dos ventiladores de resfriamento, ajuste do controlador, consistência do alimentador e acúmulo na matriz. Uma temperatura exibida pode estar estável enquanto a temperatura real do metal próximo ao canal do fundido não está. Da mesma forma, uma matriz aparentemente limpa ainda pode conter um depósito em uma seção de baixo fluxo que retém o material por tempo demais.
Faça alterações em etapas pequenas e rastreáveis e permita que o sistema responda. Se o objetivo for aumentar a produção, não eleve a velocidade da rosca e todas as zonas de temperatura ao mesmo tempo. Aumente a velocidade com cautela, observe a pressão do fundido e o comportamento do produto e, então, determine se um ajuste local de temperatura é realmente necessário. Isso leva mais tempo do que tentativas amplas por tentativa e erro, mas reduz a sucata e produz configurações que podem ser repetidas pelo próximo turno.
O Melhor Perfil é Aquele que Permanece Estável
Não existe um perfil de temperatura de extrusão de PVC universalmente “correto”. O perfil viável depende do tipo de resina, da formulação do composto, da configuração da rosca, da geometria da matriz, da produção desejada e dos requisitos dimensionais e mecânicos do produto acabado. Um número copiado de outra linha pode ser um ponto de partida útil, mas não prova que o processo está sob controle.
Bons operadores interpretam toda a linha: cor, brilho, pressão, torque, comportamento de calibração, resposta ao resfriamento e a condição do produto depois que ele teve tempo de se estabilizar. Quando esses sinais estão de acordo, a temperatura está cumprindo sua função. Quando entram em conflito, a resposta raramente é apenas “aumentar” ou “reduzir”.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

