


Como a umidade no poliol de poliéster para revestimentos de poliuretano causa defeitos
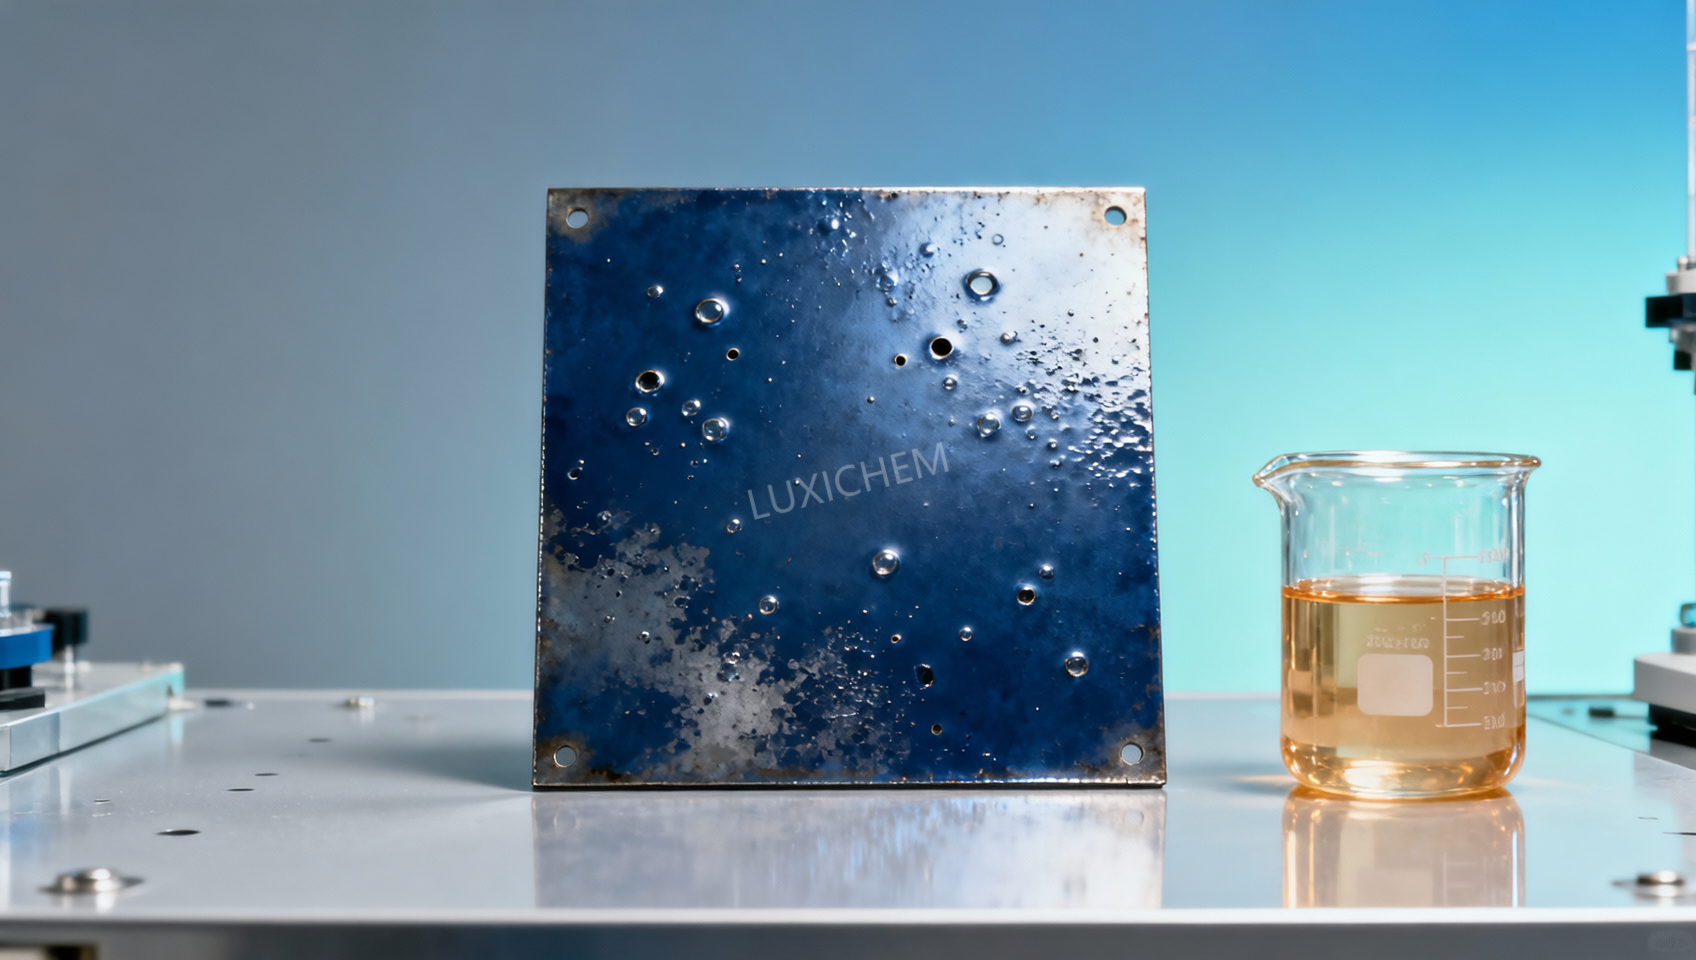
A umidade em um poliol de poliéster torna-se um defeito de revestimento quando o poliol é misturado a um componente de cura contendo isocianato. A água reage rapidamente com grupos isocianato, consumindo material que deveria formar ligações de poliuretano e liberando gás dióxido de carbono. A reação pode começar antes da aplicação, continuar durante a aplicação por pulverização ou rolo e acelerar à medida que o filme aquece. O resultado visível pode incluir bolhas, poros, crateras, espuma, perda de brilho, baixa adesão ou cura irregular.
Um revestimento pode parecer aceitável imediatamente após a aplicação e ainda falhar posteriormente. Pequenas células de gás podem permanecer abaixo da superfície até que o filme nivele, evapore os solventes ou entre em uma estufa. Se a superfície formar uma película antes que o gás escape, as células em expansão deixam bolhas ou poros. Se o gás escapar enquanto o revestimento ainda estiver fluido, o defeito poderá se apresentar como redução de brilho, casca de laranja ou textura áspera, em vez de borbulhamento evidente.
A rota química da água aos defeitos do filme
Os polióis de poliéster contêm grupos hidroxila destinados a reagir com grupos isocianato e criar a rede de poliuretano curada. A água compete por esses grupos isocianato. A primeira reação forma um intermediário instável de ácido carbâmico, que se decompõe em dióxido de carbono e uma amina. A amina pode então reagir com mais isocianato para formar ligações de ureia.
Isso tem duas consequências ao mesmo tempo. Primeiro, o dióxido de carbono gera gás em um filme líquido. Segundo, o equilíbrio estequiométrico original muda porque o isocianato foi consumido pela água. A estrutura polimérica resultante pode conter mais segmentos de ureia e menos ligações de uretano pretendidas do que a formulação foi projetada para produzir. Portanto, uma pequena variação de umidade não é apenas uma questão de qualidade superficial; ela pode alterar o desenvolvimento de dureza, a flexibilidade, a resistência a solventes e a adesão entre demãos.
A gravidade não depende apenas do teor de água. Um filme fino em alta temperatura pode liberar parte do gás antes que a superfície se feche, enquanto um filme mais espesso pode reter a mesma carga de gás. Isocianatos de reação rápida, formulações de alto teor de sólidos, ciclos de estufa rápidos e sistemas com vida útil de mistura curta deixam pouco tempo para nivelamento e liberação de gás. Por outro lado, um sistema de secagem lenta pode apresentar menos poros, mas ainda desenvolver um problema de cura relacionado à estequiometria.
Defeitos que se assemelham a problemas de umidade
A umidade é uma causa comum, mas nem toda bolha ou perda de brilho se origina no poliol de poliéster. Um diagnóstico correto evita alterações desnecessárias em um lote de resina que, de outra forma, estaria adequado.
Uma distinção útil é o momento de ocorrência. Defeitos que aparecem imediatamente após a atomização geralmente indicam condições de aplicação, ar aprisionado ou equilíbrio de solventes. Defeitos que se intensificam após o período de indução ou a exposição à estufa merecem uma análise mais detalhada da água no revestimento misturado, no poliol, nos pigmentos, nos aditivos e no suprimento de ar comprimido. Um filme visualmente liso, mas que posteriormente apresenta menor resistência a solventes, pode indicar um problema de equilíbrio de reação, mesmo quando o dióxido de carbono não formou defeitos visíveis.
Onde a umidade entra em um sistema de revestimento de poliuretano
O poliol de poliéster é um local óbvio para investigar, especialmente após armazenamento, uso parcial ou transferência entre recipientes. Os polióis de poliéster podem absorver água do espaço de ar úmido após a abertura de um tambor, balde ou contêiner IBC. A abertura repetida é mais problemática do que uma única retirada controlada, porque cada ciclo substitui o espaço de ar seco pelo ar ambiente. Uma tampa mal ajustada, uma vedação danificada ou uma conexão de armazenamento ventilada podem permitir a absorção gradual de umidade sem uma alteração evidente na aparência.
A água também pode entrar antes que o poliol chegue ao recipiente de mistura. Uma mangueira de transferência que foi lavada e não completamente seca, uma bomba com líquido de limpeza residual ou um tanque aberto durante tempo chuvoso podem contaminar um lote inteiro. A condensação merece atenção quando um recipiente frio é levado para uma área quente e úmida. A água pode se formar no exterior, ao redor das conexões e dentro de aberturas expostas; limpar o exterior não comprova que o produto e o caminho de transferência estejam secos.
Os solventes são outra fonte frequente. Um solvente pode atender à sua própria especificação de compra e, ainda assim, introduzir mais água em uma formulação de poliuretano de alto teor de sólidos do que o processo pode tolerar. Solventes higroscópicos, correntes de solventes recuperados e recipientes deixados abertos durante a preparação exigem atenção especial. Pigmentos, cargas e agentes fosqueantes podem introduzir água como umidade superficial adsorvida. Sua condição de umidade pode variar conforme a umidade do armazém, mesmo quando é utilizado o mesmo grau.
O ar comprimido é facilmente negligenciado. O ar utilizado para inertização de tanques, transferência pneumática, pulverização ou limpeza deve estar adequadamente seco para o processo de revestimento. Somente ar isento de óleo não é suficiente: o ar úmido não tratado pode condensar nas mangueiras ou entrar em um recipiente aberto. Um sistema de ar seco ainda pode causar problemas quando o dessecante se esgota, um dreno falha ou uma linha ociosa por longo período acumulou condensado.
Meça o material, não apenas a aparência final
Um teste de teor de água no poliol de poliéster é a forma direta de determinar se a resina está dentro do requisito da formulação. A titulação Karl Fischer é amplamente utilizada porque mede a água em vez de inferi-la a partir da viscosidade, aparência ou índice de acidez. A amostra deve ser representativa. Sedimentação, armazenamento a granel mal misturado, água residual próxima a uma saída inferior e frascos de amostra deixados sem tampa podem gerar resultados enganosos.
Os resultados dos testes precisam de contexto. O limite aceitável de umidade é definido pelo poliol específico, tipo de isocianato, relação NCO/OH desejada, carga de enchimento, espessura do filme e ciclo de cura. Um limite interno genérico não deve ser aplicado indiscriminadamente a revestimentos flexíveis, revestimentos rígidos, vernizes e sistemas pigmentados. Um resultado ligeiramente abaixo de um limite de material ainda pode ser inadequado quando as contribuições de solvente, pigmentos, aditivos e exposição ambiental são somadas.
Monitore a água nos pontos de decisão, e não apenas após a ocorrência de um defeito: no recebimento de um novo lote, após armazenamento prolongado, antes de carregar um lote sensível e após qualquer desvio envolvendo limpeza, transferência, danos na embalagem ou exposição ao clima. Quando os defeitos ocorrem de forma intermitente, retenha amostras tanto dos componentes individuais quanto do material misturado. Comparar amostras retidas com o lote de produção real é mais informativo do que testar apenas um recipiente substituto posteriormente.
A viscosidade não é um indicador confiável de umidade. A absorção de água pode ser suficiente para afetar a reação do isocianato, produzindo pouca alteração inicial de viscosidade no poliol de poliéster. Índice de acidez, índice de hidroxila e cor também respondem a questões diferentes. Eles continuam sendo indicadores de qualidade úteis, mas nenhum substitui uma determinação direta de água.
A secagem e a recuperação exigem uma decisão controlada
Aquecer um poliol de poliéster úmido em um recipiente aberto raramente é uma resposta adequada. Isso pode aumentar a exposição ao ar úmido, promover oxidação ou alteração de cor e remover componentes voláteis de forma irregular. Quando a secagem é permitida pela especificação do material e pelo projeto do processo, ela é normalmente realizada sob aquecimento e vácuo controlados, com agitação ou circulação, seguida de verificação de umidade. O objetivo não é simplesmente remover água rapidamente; é restaurar um material uniforme sem alterar a resina além de suas propriedades permitidas.
A secagem deve ser avaliada considerando mais do que o resultado final de água. Confirme que viscosidade, índice de hidroxila, índice de acidez, aparência e desempenho de aplicação permaneçam aceitáveis para a fórmula pretendida. Uma resina que atinge um baixo teor de água, mas foi submetida a histórico térmico excessivo, pode criar outro problema de processamento. Depois que um componente reagiu com isocianato, a secagem após a mistura não é uma opção de reparo. A geração de dióxido de carbono e o aumento da viscosidade podem já estar em andamento.
Não tente corrigir uma umidade incerta aumentando arbitrariamente a dosagem de isocianato. O isocianato adicional pode alterar a densidade de reticulação, a velocidade de cura, a fragilidade e o teor reativo residual. O ajuste calculado também se torna pouco confiável quando a contribuição real de água de cada componente é desconhecida. Uma decisão de formulação controlada exige valores de água medidos e uma compreensão clara da estequiometria pretendida.
Práticas de manuseio que evitam contaminação recorrente
Mantenha os recipientes de poliol de poliéster bem fechados, exceto durante uma transferência planejada. Utilize mangueiras e conexões dedicadas e secas, e tampe-as imediatamente após o uso. Quando o processo permitir, a inertização com nitrogênio seco reduz o contato com o ar úmido durante o armazenamento e a dosagem. O nitrogênio não remove a água já presente, portanto deve ser tratado como prevenção, e não como correção.
- Antes da transferência, verifique se tanques, bombas, filtros e mangueiras estão secos após limpeza ou manutenção. Uma inspeção visual é insuficiente quando pontos baixos internos podem reter líquido.
- Deixe os materiais frios em repouso pelo tempo necessário para evitar condensação nas aberturas e conexões. Não abra um tambor refrigerado imediatamente em uma área de produção úmida.
- Controle a exposição de embalagens de pigmentos e cargas após a abertura. Materiais com alta área superficial podem transportar umidade adsorvida suficiente para prejudicar um revestimento bicomponente sensível.
- Registre números de lote, datas de abertura, resultados de testes de água, condições de armazenamento e qualquer ação de retrabalho. Um registro útil relaciona um defeito de revestimento ao caminho real do material, em vez de a uma suposição ampla sobre a resina.
A prática de mistura é importante após a seleção de materiais secos. A formação excessiva de vórtice pode incorporar ar e imitar defeitos relacionados a gás. Quando a formulação permitir, é preferível a incorporação em baixo cisalhamento seguida de desaeração adequada. O revestimento misturado deve ser protegido do ar úmido durante o tempo de espera, pois o esforço de controle de água pode ser anulado entre a mistura e a aplicação.
Detalhes de formulação que alteram o resultado visível
Os revestimentos de poliuretano de alto teor de sólidos e sem solvente geralmente são menos tolerantes porque sua alta viscosidade restringe a saída de bolhas. Um verniz também revela poros finos que um revestimento pigmentado pode ocultar parcialmente. Sistemas foscos acrescentam complexidade: uma alteração de brilho causada pela umidade pode ser mascarada por agentes fosqueantes, enquanto a mesma reação com a água ainda cria pontos fracos no filme.
Dispersões de poliuretano à base de água constituem uma categoria separada e não devem ser avaliadas pela mesma lógica dos revestimentos de poliuretano bicomponentes à base de solvente. A água está intencionalmente presente em muitos sistemas à base de água, e sua química de cura é formulada de acordo. A questão de umidade abordada aqui é a água não intencionalmente introduzida em um sistema de reação de poliol de poliéster e isocianato projetado para permanecer seco até a cura.
Materiais ácidos não devem ser introduzidos casualmente como resposta a um problema de umidade ou cura. Por exemplo,Ácido trifluorometanossulfônico CAS#1493-13-6 é um material fortemente ácido e higroscópico utilizado em determinadas aplicações de síntese; não é um agente de secagem para uma mistura de revestimento de poliuretano. Sua presença pode introduzir química incompatível e criar um problema separado de segurança e formulação.
Quando surgir um defeito, isole a etapa em que a água pode ter entrado, teste os componentes retidos, inspecione os sistemas de transferência e de ar e compare o momento do defeito com o perfil de cura. Essa sequência transforma a umidade de uma explicação vaga em uma variável de processo testável. Revestimentos de poliuretano estáveis dependem da preservação de matérias-primas secas e de uma rota seca desde o recipiente de armazenamento até o filme aplicado.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

