


Como os grânulos de polipropileno se comportam na moldagem por injeção e na extrusão
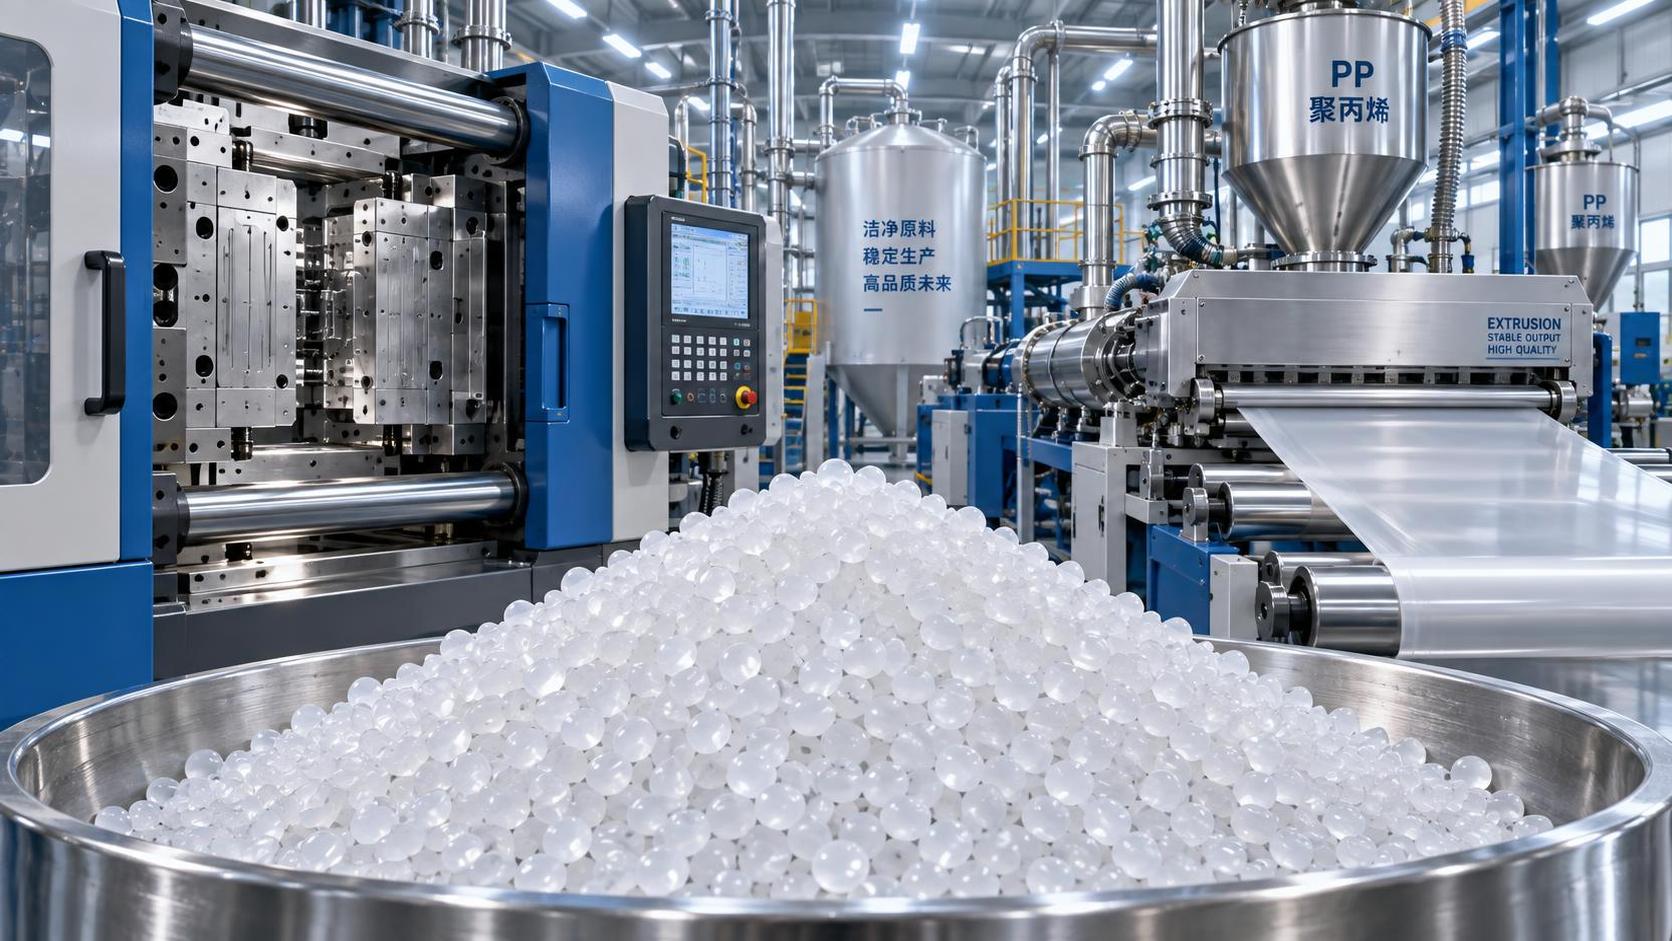
Os pellets de polipropileno podem apresentar comportamentos muito diferentes na moldagem por injeção e na extrusão, mesmo quando a resina é comercializada sob a mesma designação genérica “PP”. As variáveis decisivas não se limitam ao tipo de polipropileno ou à taxa nominal de fluidez do fundido. A distribuição de massas moleculares, a estrutura do copolímero, o pacote de aditivos, os níveis de umidade e contaminação, a uniformidade dos pellets e a história térmica imposta pela máquina afetam a capacidade de uma classe preencher adequadamente um molde de parede fina, manter a estabilidade dimensional em uma peça rígida, formar um extrudado estável ou desenvolver defeitos após a transformação.
Para aprovar o material, a questão relevante não é, portanto, se os pellets de polipropileno são geralmente adequados para um processo. É se uma classe específica oferece uma janela de processamento aceitável e, ao mesmo tempo, mantém as propriedades mecânicas, visuais, regulatórias e de durabilidade exigidas pelo produto acabado. A moldagem por injeção prioriza o preenchimento rápido da cavidade e a compactação repetível; a extrusão exige mais resistência do fundido, estabilidade de produção, comportamento adequado na matriz e resistência a tempos de residência prolongados. Uma resina eficiente em um processo pode não ser tecnicamente adequada para o outro.
A estrutura da classe de polipropileno define o ponto de partida
O polipropileno comercial é normalmente fornecido como homopolímero, copolímero aleatório ou copolímero de impacto. Essa classificação é mais útil do que uma designação genérica de PP, mas ainda é apenas o ponto de partida para avaliar o desempenho.
O homopolímero de PP apresenta rigidez relativamente alta, boa resistência térmica para muitas aplicações e, muitas vezes, características de fluidez favoráveis. É amplamente considerado para embalagens rígidas, utilidades domésticas, tampas e sistemas de fechamento, fibras e peças moldadas industriais. Sua menor resistência intrínseca ao impacto, especialmente em temperaturas reduzidas, pode limitar o uso quando a resistência à queda ou o comportamento durável ao impacto são importantes.
O PP copolímero aleatório contém um teor menor de comonômero incorporado à cadeia do polímero. Em comparação com o homopolímero, geralmente oferece maior transparência, temperatura de selagem mais baixa em estruturas de embalagem relevantes e melhor comportamento ao impacto, com alguma perda de rigidez e resistência térmica. É frequentemente avaliado para embalagens transparentes ou translúcidas moldadas por injeção e para algumas aplicações de chapas e filmes extrudados.
O PP copolímero de impacto, frequentemente chamado de copolímero heterofásico, contém uma fase elastomérica que melhora a resistência ao impacto. É relevante para componentes automotivos, eletrodomésticos, caixas, baldes e outros produtos que exigem um perfil mais equilibrado de rigidez e resistência ao impacto. A fase elastomérica pode reduzir o brilho, aumentar a opacidade e alterar o comportamento de contração; por isso, os requisitos visuais e as tolerâncias dimensionais devem ser avaliados junto com os dados de impacto.
Dentro de cada categoria, o projeto de polimerização e a composição podem gerar diferenças substanciais. Duas classes com taxas de fluidez do fundido semelhantes podem apresentar distribuições de massas moleculares diferentes, alterando a resposta ao cisalhamento, o inchamento na saída da matriz, a resistência do fundido e a sensibilidade às condições de processamento. Uma avaliação técnica não deve presumir que os materiais são intercambiáveis apenas com base no MFR.
A taxa de fluidez do fundido é uma ferramenta de triagem, não uma avaliação completa da processabilidade
A taxa de fluidez do fundido (MFR), normalmente medida de acordo com a ISO 1133 ou ASTM D1238, sob condições de ensaio específicas para cada classe, é a propriedade mais citada dos pellets de polipropileno. Ela indica a massa de polímero que atravessa um capilar padrão durante um período definido, sob determinada temperatura e carga. Na prática, um MFR mais alto geralmente indica menor massa molecular média e maior facilidade de escoamento nas condições do ensaio.
Na moldagem por injeção, classes de maior fluidez podem reduzir a pressão de injeção, facilitar o preenchimento de paredes finas e diminuir o tempo necessário para preencher cavidades complexas. Sua menor viscosidade pode ser útil para sistemas de fechamento, recipientes de parede fina, produtos de consumo detalhados e moldes com muitas cavidades. A contrapartida é que uma fluidez muito alta pode estar associada a menor resistência do fundido e, dependendo da formulação, a um desempenho de impacto inferior ou a maior sensibilidade à perda de propriedades devido à exposição térmica excessiva.
A extrusão não favorece simplesmente a resina com menor fluidez. Os processos de chapas, perfis, tubos, chapas para termoformagem e certos filmes exigem um fundido que permaneça coeso ao sair da matriz. Se a resistência do fundido for insuficiente, a linha pode apresentar estiramento instável, espessura irregular, flacidez em chapas para termoformagem, instabilidade da manta ou inchamento irregular na saída da matriz. Um material com MFR mais baixo geralmente oferece maior resistência do fundido, mas pode exigir mais pressão e torque, ou ajustes na rosca e na matriz.
O MFR é medido em um único regime de cisalhamento, enquanto a moldagem por injeção e a extrusão expõem o polímero a uma ampla variedade de taxas de cisalhamento. Para projetos críticos, dados reológicos em uma faixa relevante de taxas de cisalhamento são mais informativos. A reologia capilar, a reologia rotacional ou as curvas de viscosidade do fornecedor podem revelar se o material tem uma distribuição de massas moleculares estreita ou ampla e com que intensidade sua viscosidade diminui sob cisalhamento. Essa distinção é importante quando um material parece adequado na comparação de fichas técnicas, mas se comporta de maneira diferente durante uma injeção rápida ou uma extrusão contínua.
Moldagem por injeção: o preenchimento é apenas uma parte da avaliação do material
Na moldagem por injeção, o polipropileno precisa fluir do cilindro através do sistema de canais, do ponto de injeção e da cavidade antes que a frente de fundido em avanço solidifique. Uma classe pode preencher o molde com sucesso e, ainda assim, gerar marcas de rechupamento, empenamento, desempenho deficiente nas linhas de solda, áreas frágeis junto ao ponto de injeção ou dimensões instáveis entre ciclos. Portanto, a avaliação do material deve ir além da capacidade de evitar peças incompletas.
O PP de alta fluidez pode facilitar o preenchimento de seções finas e trajetos longos, mas o projeto do molde ainda determina grande parte do resultado. A localização e as dimensões do ponto de injeção, o equilíbrio dos canais, a ventilação, a temperatura da superfície da cavidade e a uniformidade do resfriamento determinam como o polímero é compactado e cristaliza. O polipropileno é semicristalino. Portanto, sua contração é significativamente maior do que a de muitos plásticos amorfos e varia conforme a orientação do fluxo, a temperatura do molde, a pressão de compactação, o teor de carga e a geometria da peça.
O empenamento é especialmente relevante em painéis planos, tampas grandes, recipientes de parede fina e peças com nervuras ou espessuras de parede irregulares. A compactação excessiva pode reduzir marcas locais de rechupamento, mas aumentar as tensões de orientação ou intensificar a contração diferencial. A compactação insuficiente pode gerar vazios de contração, aparência deficiente nas nervuras e variações dimensionais. A escolha adequada do material é aquela que permite uma janela de processo estável, e não apenas a produção de uma peça aceitável sob um conjunto limitado de condições da máquina.
Em classes carregadas, talco, carbonato de cálcio, fibra de vidro ou reforço mineral podem aumentar a rigidez, reduzir a contração e melhorar o controle dimensional. Esses benefícios envolvem considerações específicas: maior abrasão nos equipamentos de processamento, desgaste diferente do ponto de injeção, maior anisotropia, menor brilho superficial e possível redução da resistência ao impacto. O PP reforçado com fibra de vidro exige atenção especial à orientação das fibras e ao desempenho das linhas de solda, pois o alinhamento local das fibras pode afetar significativamente tanto as propriedades mecânicas quanto a distorção da peça.
Os valores mecânicos indicados em uma ficha técnica devem ser interpretados considerando-se o método de ensaio e as condições da amostra. As propriedades de tração são frequentemente medidas conforme a ISO 527 ou ASTM D638; as propriedades de flexão, conforme a ISO 178 ou ASTM D790; e o desempenho ao impacto, conforme a ISO 179, ISO 180, ASTM D256 ou outros métodos especificados. Os resultados de impacto com entalhe e sem entalhe não são intercambiáveis. Da mesma forma, os resultados à temperatura ambiente não comprovam a adequação para manuseio em baixas temperaturas, impactos repetidos ou cargas prolongadas.
A extrusão exige produção estável e resistência do fundido
A extrusão submete o polipropileno a uma história térmica e mecânica mais contínua do que a moldagem por injeção. A resina deve fundir uniformemente, ser transportada de maneira consistente pela rosca, atravessar filtros e a matriz sem flutuações de pressão inaceitáveis e manter integridade suficiente do fundido durante o resfriamento, estiramento, conformação ou enrolamento subsequentes.
Na extrusão de chapas, a uniformidade da espessura depende de uma combinação de reologia da resina, uniformidade da temperatura do fundido, estado do pacote de filtros, ajustes da matriz, temperatura dos rolos e velocidade da linha. Uma resina com composição variável entre pellets ou excesso de finos pode contribuir para variações de pressão e defeitos visuais. Na extrusão de perfis, o inchamento na saída da matriz e o relaxamento após a saída precisam ser considerados no projeto da ferramenta. Para chapas destinadas à termoformagem, o critério relevante não é apenas a aparência da chapa: ela deve aquecer e estirar de maneira suficientemente uniforme para evitar afinamento, formação de pontes ou perda de definição dos cantos durante a conformação.
Nas aplicações de fibras e ráfia, o equilíbrio passa a depender mais da capacidade de estiramento, da resposta à orientação e da estabilidade térmica em altas velocidades de linha. Na moldagem por sopro ou em aplicações sensíveis à resistência do fundido, o PP linear convencional pode precisar ser substituído por uma classe especificamente projetada para esse processo, em vez de uma classe de injeção de uso geral. Tentar compensar a resistência insuficiente do fundido apenas reduzindo a temperatura pode elevar a pressão e diminuir a homogeneidade do fundido; aumentar a temperatura pode melhorar temporariamente o escoamento, mas agravar a degradação. Normalmente, uma classe específica para o processo é a opção mais defensável.
A extrusão também expõe problemas de qualidade do material que podem ser menos visíveis em um ciclo curto de injeção. Géis, pontos pretos, partículas não fundidas, contaminação e aditivos mal dispersos podem aparecer como defeitos superficiais, marcas de matriz, pontos fracos ou aumento da pressão nos filtros. Para filmes com elevados requisitos visuais, chapas finas e produtos de cores claras, as especificações de qualidade devem incluir limites de contaminação e métodos de avaliação visual, em vez de se basearem apenas nas propriedades mecânicas do material a granel.
A estabilidade térmica está relacionada ao tempo de residência, não apenas à temperatura do cilindro
O polipropileno é sensível à degradação termo-oxidativa. Calor excessivo, exposição ao oxigênio, alto cisalhamento e tempo de residência prolongado podem provocar cisão das cadeias, reduzindo a massa molecular e aumentando a fluidez. Durante o processamento, isso pode se manifestar como menor resistência do fundido, odor, descoloração, dimensões instáveis, perda de resistência ao impacto ou depósitos ao redor das ventilações e matrizes.
O comportamento de fusão indicado para o PP não define uma temperatura universal de processamento segura. Os ajustes reais dependem da classe, do projeto da máquina, do perfil da rosca, da contrapressão, do tempo de ciclo, da temperatura do fundido e do uso de masterbatch ou material reprocessado. Medir a temperatura real do fundido é mais significativo do que confiar apenas nos pontos de ajuste do cilindro. O cilindro pode indicar um perfil nominalmente aceitável enquanto o calor gerado pelo cisalhamento eleva a temperatura real do fundido acima da faixa preferencial.
Os pacotes estabilizantes são importantes. Os antioxidantes primários ajudam a limitar a formação de radicais, enquanto os antioxidantes secundários podem decompor os hidroperóxidos formados durante o processamento. Os estabilizantes térmicos de longa duração, os estabilizantes UV e os sistemas de pigmentos precisam ser compatíveis com a exposição prevista em serviço. Um componente de cor natural para uso interno e um componente escuro para uso externo podem exigir formulações muito diferentes, mesmo quando ambos são baseados na mesma resina de PP.
A escolha do corante merece atenção específica quando as temperaturas de processamento e a exposição à luz se combinam. Alguns pigmentos orgânicos e materiais derivados de carotenoides são sensíveis à temperatura ou à luz. Por exemplo,Xantofila CAS#127-40-2 é descrita como sensível à luz e à temperatura; seu uso em uma formulação de polipropileno exigiria avaliações de compatibilidade, migração, estabilidade da cor e resistência ao processamento, em vez de se presumir que um corante adequado para outra aplicação permanecerá estável durante o processamento do fundido. Essa avaliação é particularmente importante quando o produto final tem requisitos de contato com alimentos, uso cosmético, aplicação médica ou aparência rigorosamente controlada.
O estado dos pellets e a consistência da formulação afetam a confiabilidade da transformação
O polipropileno não é tão higroscópico quanto polímeros de engenharia como o nylon ou o PET; por isso, a pré-secagem rotineira nem sempre é necessária para o PP virgem. Isso não significa que o estado dos pellets seja irrelevante. Umidade superficial, condensação durante o armazenamento, poeira, embalagens danificadas e contaminação ainda podem causar problemas de processamento e qualidade. Aditivos, cargas ou masterbatches higroscópicos podem exigir controles de umidade específicos, e o material recuperado pode apresentar um perfil de contaminação e volatilidade diferente do da resina virgem.
A geometria dos pellets e a densidade aparente influenciam o escoamento no funil e a consistência da alimentação. O excesso de finos pode causar formação de pontes, segregação ou maior geração de poeira. Em uma classe composta, a dispersão inadequada de cargas, pigmentos ou modificadores de impacto pode causar estrias visíveis, variação de propriedades ou áreas frágeis. Para componentes críticos, as verificações de recebimento devem relacionar os certificados do fornecedor aos riscos reais de transformação: verificação do MFR, teor de cinzas quando se usam materiais carregados, medição da cor, triagem de contaminantes e, quando relevante, avaliação do teor de voláteis ou do odor.
O material reprocessado exige uma estratégia de controle própria. O reprocessamento pode aumentar o MFR devido à degradação e reduzir o desempenho ao impacto, especialmente após ciclos térmicos repetidos. O nível admissível de material reprocessado depende da aplicação, da qualidade da segregação, das condições de carga da peça, da sensibilidade à cor, do status regulatório e dos requisitos de rastreabilidade. O uso em circuito fechado de canais de injeção limpos de uma única classe é tecnicamente diferente da incorporação de sucata pós-industrial misturada. Esses fluxos de materiais não devem ser avaliados como equivalentes.
Avalie o desempenho em uso final nas condições relevantes
A moldagem por injeção e a extrusão transformam o polipropileno em peças, mas a especificação final deve refletir as condições de serviço, não a conveniência do processo. Um recipiente de armazenamento pode precisar resistir à fluência sob carga contínua. Uma tampa articulada precisa suportar fadiga. Um componente de eletrodoméstico pode precisar manter a rigidez em temperaturas elevadas. Um perfil para uso externo precisa conservar a resistência ao impacto e a cor após exposição a UV. Uma embalagem para alimentos pode exigir comprovação de conformidade com os requisitos da jurisdição e as condições de uso previstas, incluindo o status da resina, dos aditivos, dos corantes e do conteúdo reciclado, quando aplicável.
A fluência costuma ser subestimada porque os valores de tração ou flexão de curto prazo podem parecer adequados. O PP pode deformar-se ao longo do tempo sob tensão contínua, e sua resposta é influenciada pela temperatura, pelo nível de carga, pela cristalinidade, pelo reforço e pelo projeto da peça. Quando a retenção dimensional é importante, dados de fluência de longo prazo ou ensaios representativos da aplicação são mais úteis do que um único valor de resistência à tração medido à temperatura ambiente.
A resistência química também precisa ser definida com precisão. O polipropileno geralmente resiste a muitas soluções aquosas, mas o desempenho pode mudar conforme os agentes oxidantes, os tensoativos, os hidrocarbonetos, a temperatura, o nível de tensão e o tempo de exposição. A fissuração por tensão ambiental é uma questão que envolve o sistema como um todo, incluindo a classe da resina, as tensões residuais de moldagem, a exposição química e a geometria. A designação do material, por si só, não comprova sua adequação.
Uma abordagem de aprovação tecnicamente fundamentada
Uma avaliação consistente começa pela definição do processo de transformação e dos modos de falha em uso final, antes de reduzir a lista de classes candidatas. Para moldagem por injeção, isso inclui a espessura da parede, o comprimento do fluxo, o conceito do ponto de injeção, o tempo de ciclo esperado, a tolerância dimensional, os requisitos de impacto, os critérios de aparência e a temperatura de serviço. Para extrusão, inclui a taxa de produção, a geometria da matriz, a faixa de pressão admissível, a razão de estiramento, o método de resfriamento, a tolerância de espessura, os requisitos de conformação posteriores e o tempo de residência na linha.
As fichas técnicas do fornecedor devem então ser tratadas como referências comparativas, e não como comprovação completa de qualificação. Confirme as condições de ensaio do MFR, o tipo de copolímero, o status dos aditivos, o teor de carga, os métodos de ensaio aplicáveis, a cor e as declarações regulatórias. Os resultados dos testes devem registrar a temperatura real do fundido, o comportamento da pressão, a estabilidade do ciclo ou da linha, a taxa de refugo, os dados dimensionais, a aparência e o desempenho mecânico após o condicionamento. Se estiver considerando a substituição de uma classe, compare peças produzidas sob condições equivalentes; caso contrário, uma diferença nos ajustes da máquina pode ser confundida com um efeito do material.
A melhor escolha de polipropileno não é necessariamente a classe com maior rigidez, maior fluidez ou menor custo nominal. É aquela cuja reologia, estabilização, formulação, qualidade dos pellets e documentação de conformidade se ajustam à janela real de processamento e aos requisitos de carga, ambiente e aparência do produto acabado. Essa distinção separa uma resina que simplesmente pode ser processada de outra que permanece confiável na produção e em serviço.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

