


Como os pellets de polipropileno afetam a estabilidade da moldagem, a retração e o tempo de ciclo
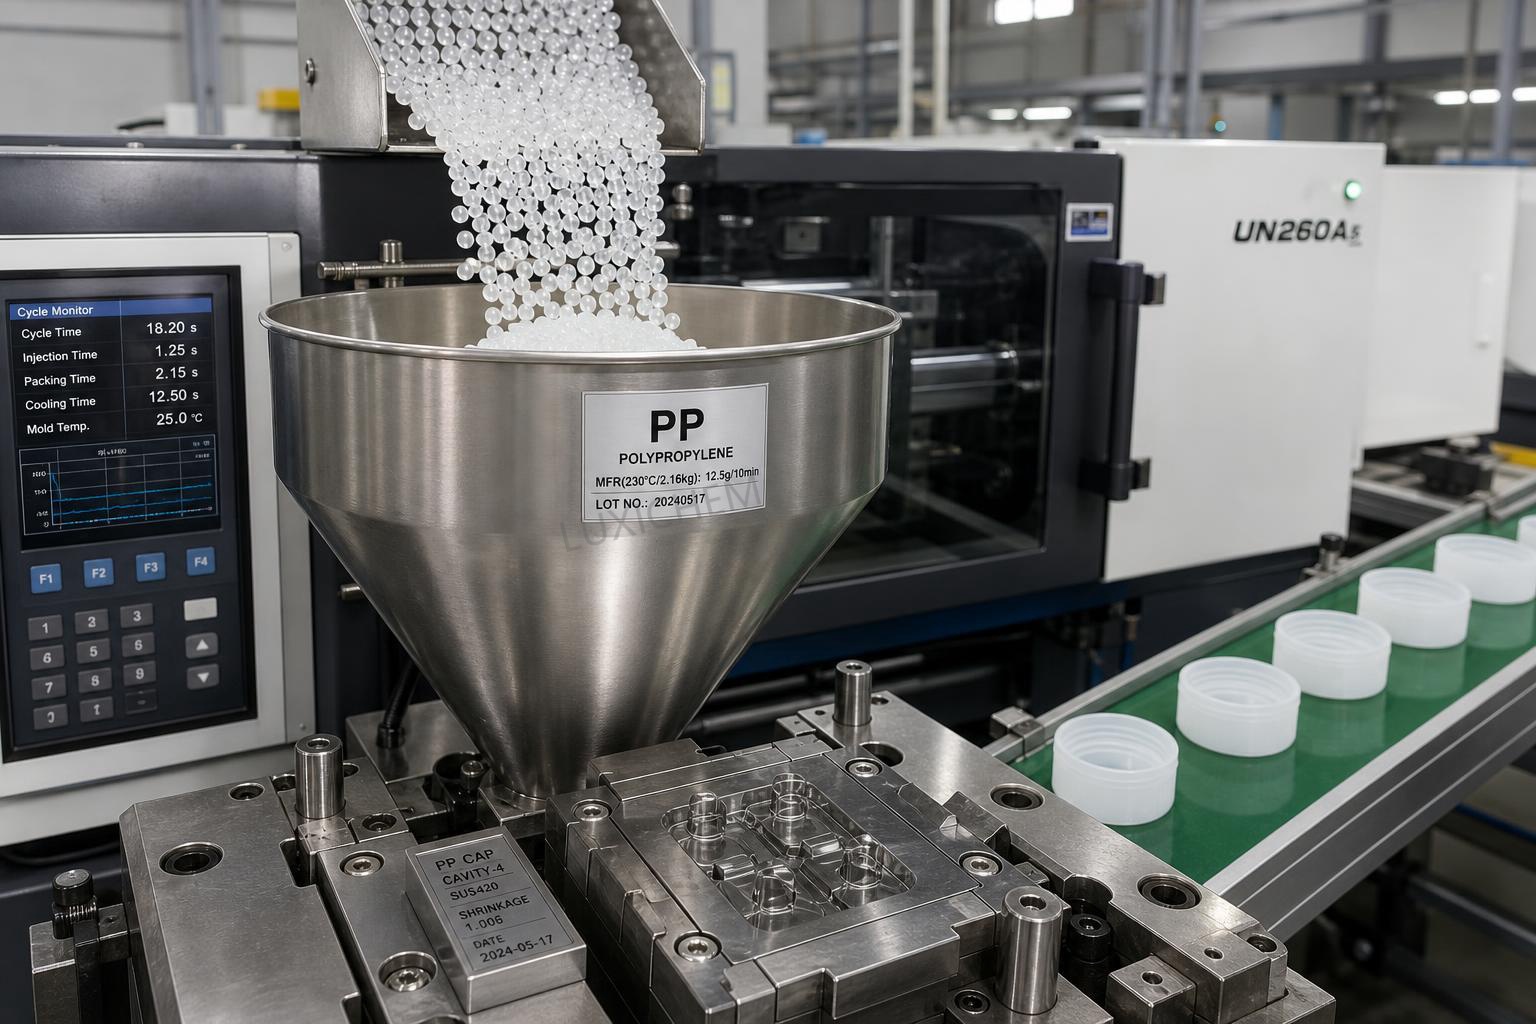
A estabilidade do processamento começa no pellet
A moldagem estável geralmente depende de uma faixa de processamento de material estreita e previsível. No caso dos pellets de polipropileno, essa faixa é afetada pela distribuição do tamanho dos pellets, pela umidade na superfície, pela densidade aparente, pela dispersão dos aditivos e pela consistência do fluxo de fusão entre diferentes lotes. Quando os pellets são alimentados uniformemente pelo funil e plastificados a uma taxa constante, o parafuso se recupera com menos flutuações, a variação da almofada tende a diminuir e a resposta da pressão torna-se mais fácil de controlar. Quando o fluxo de pellets é inconsistente, a máquina ainda pode funcionar, mas o processo frequentemente começa a apresentar desvios por meio de pequenos sinais, como peso de injeção irregular, alteração na resposta da contrapressão ou um perfil de temperatura da massa fundida que já não corresponde à configuração original.
O próprio polipropileno não absorve água da mesma forma que as resinas fortemente higroscópicas, mas isso muitas vezes leva à suposição incorreta de que a condição dos pellets nunca é importante. A contaminação superficial, a umidade condensada resultante de transições inadequadas de armazenamento e os finos gerados durante o manuseio ainda podem perturbar a alimentação e a homogeneidade da massa fundida. Na prática, a moldagem instável frequentemente começa antes de o material chegar ao cilindro. A formação de pontes na garganta do funil, o acúmulo de poeira próximo às zonas de alimentação ou a mistura de pellets de diferentes tipos podem alterar a taxa real de alimentação, mesmo quando as configurações da máquina permanecem inalteradas.
O resultado é um processo que parece mecanicamente instável, mas que, na realidade, é influenciado pelo material. Um pico de pressão durante o enchimento pode ser interpretado equivocadamente como uma restrição no bico. Uma peça incompleta pode ser atribuída ao movimento da unidade de fechamento ou à ventilação. Na realidade, a primeira variável que vale a pena isolar frequentemente são os próprios pellets de polipropileno: se apresentam geometria consistente, se foram manuseados de forma limpa e se correspondem ao tipo de material destinado à moldagem.
A variação do fluxo de fusão e seu efeito na produção diária
A taxa de fluxo de fusão é um dos indicadores mais visíveis de como os pellets de polipropileno se comportarão na máquina. Um tipo com maior fluxo geralmente preenche a cavidade com mais facilidade, responde bem a paredes mais finas e pode permitir uma pressão de injeção máxima mais baixa. Um tipo com menor fluxo normalmente oferece um equilíbrio diferente entre rigidez, comportamento ao impacto e resistência da massa fundida, mas exige mais energia para preencher geometrias complexas. Os problemas começam quando o tipo nominal está correto, mas o comportamento real do fluxo varia de lote para lote ou quando as proporções de material reprocessado alteram a viscosidade efetiva mais do que o esperado.
Se o fluxo de fusão for maior do que a janela de processamento validada, a cavidade poderá ser preenchida rapidamente demais com a mesma configuração de velocidade. O congelamento da entrada pode ocorrer mais cedo, o recalque pode se tornar menos eficaz, o risco de rebarbas nas linhas de partição pode aumentar e as dimensões podem mudar porque o perfil de pressão já não corresponde ao padrão de resfriamento original. Se o fluxo de fusão for menor, o tempo de enchimento tende a aumentar, o aquecimento por cisalhamento pode se intensificar em entradas estreitas e a máquina poderá compensar com maior pressão ou um tempo de recalque mais longo, afetando diretamente o tempo de ciclo.
Na extrusão, a mesma inconsistência geralmente aparece como pulsação da produção, pressão instável na matriz ou variação nas dimensões do perfil. Na moldagem por injeção, ela é percebida mais claramente por meio do peso da peça e do equilíbrio entre as cavidades. Os operadores frequentemente se concentram primeiro na temperatura do cilindro, mas as alterações de temperatura apenas mascaram parte do problema se os pellets que entram no processo não se comportarem de maneira uniforme. Uma faixa estável de fluxo de fusão reduz a quantidade de ajustes corretivos necessários durante as mudanças de turno e de material.
A contração é influenciada por mais do que a temperatura do molde
O polipropileno é semicristalino, portanto a contração está fortemente relacionada à cristalização durante o resfriamento. Isso torna as propriedades dos pellets especialmente importantes, pois elas influenciam a forma como a massa fundida é compactada, resfriada e solidificada. Mesmo quando a temperatura da superfície do molde é mantida constante, diferentes formulações de pellets ou diferentes níveis de agentes nucleantes, cargas e conteúdo reciclado podem alterar significativamente o comportamento da contração. Uma peça que parece dimensionalmente estável na primeira hora pode começar a apresentar desvios depois que o molde atinge um estado térmico mais estável ou após a introdução de um novo lote de material.
A contração aumenta quando a cavidade não recebe pressão de recalque efetiva suficiente antes do congelamento da entrada. Pellets com menor viscosidade podem preencher a cavidade facilmente, mas, se congelarem na entrada de maneira diferente ou relaxarem mais durante o resfriamento, as dimensões finais poderão se deslocar em direções inesperadas. Por outro lado, uma massa fundida mais resistente pode criar uma orientação interna maior no percurso do fluxo, e essa orientação pode ser liberada posteriormente na forma de empenamento ou contração desigual em diferentes áreas da peça.
Por isso, dois carregamentos de pellets de polipropileno vendidos sob uma descrição semelhante podem não produzir dimensões idênticas, a menos que a formulação, o pacote de aditivos e as características de fluxo estejam rigorosamente alinhados. Para recipientes moldados, tampas, carcaças de eletrodomésticos e componentes técnicos, a contração não é apenas uma questão de projeto; é uma resposta do processamento moldada pelo comportamento do material no nível dos pellets. Quando ocorre um desvio dimensional, é útil verificar se o tempo de recuperação do parafuso, a almofada de material fundido, o pico de pressão na cavidade e o tempo de vedação da entrada mudaram junto com o lote de material.
Em fábricas que lidam com diversos intermediários químicos e matérias-primas relacionadas a polímeros, as práticas de rastreabilidade utilizadas para outros materiais, incluindo produtos como 2-Etilantraquinona CAS#84-51-5, refletem uma regra mais ampla que também é importante no processamento de polipropileno: quando a identidade do lote se perde durante o armazenamento ou a transferência, a análise da causa raiz torna-se mais lenta e a variação dimensional fica mais difícil de explicar.
O tempo de ciclo varia com o comportamento do material, não apenas com a velocidade da máquina
O tempo de ciclo é frequentemente tratado como um problema de configuração da máquina, mas o ciclo alcançável está fortemente ligado à forma como os pellets de polipropileno derretem e solidificam. Se os pellets forem plastificados de maneira eficiente, o parafuso poderá se recuperar durante o resfriamento sem exigir temperaturas mais altas no cilindro ou maior contrapressão. Se a massa fundida chegar à cavidade com viscosidade previsível, o enchimento e o recalque poderão ser ajustados para serem concluídos mais cedo, sem criar marcas de afundamento, rebarbas ou deformações pós-moldagem. Porém, se a inconsistência dos pellets exigir correções frequentes, o processo normalmente absorverá essa incerteza operando mais lentamente.
O tempo de resfriamento é especialmente sensível ao comportamento real de cristalização do tipo de material utilizado. Alguns materiais de polipropileno podem ser desmoldados de forma limpa com um tempo de resfriamento menor, pois desenvolvem rigidez suficientemente rápido antes da ejeção. Outros podem parecer prontos com base na aparência da superfície, mas ainda deformar após a ejeção, provocando perdas ocultas ou problemas de montagem posteriormente. Nesse caso, o tempo de ciclo nominal exibido na tela da máquina é enganoso, pois o ciclo de produção real inclui triagem, retrabalho e paradas não planejadas.
A geometria dos pellets também contribui indiretamente. Pellets uniformes são alimentados de maneira mais previsível e ajudam a manter uma recuperação estável do parafuso. Formatos irregulares, excesso de finos ou contaminação podem interromper a alimentação, aumentar o deslizamento do parafuso e prolongar a plastificação. Um ciclo que parece limitado pelo resfriamento do molde pode, na realidade, estar condicionado pelo tempo de recuperação quando a consistência da alimentação é baixa. Em ferramentas com muitas cavidades, mesmo pequenas variações na recuperação ou na almofada podem exigir um ciclo mais conservador apenas para preservar a consistência entre as peças.
Sinais comuns do processo que apontam para os pellets de polipropileno
Vários defeitos recorrentes são inicialmente tratados como falhas do molde ou da máquina, embora a condição do material seja a fonte mais provável. Marcas de splay nas peças de polipropileno podem resultar de contaminação ou de voláteis retidos introduzidos por condições inadequadas de armazenamento, e não simplesmente de um erro de temperatura. Pontos pretos podem se originar de material degradado deixado em zonas mortas, mas também podem estar relacionados a poeira ou partículas estranhas misturadas ao fluxo de pellets durante o transporte. A variação do brilho pode sugerir um desequilíbrio na temperatura da cavidade, mas também pode refletir um histórico inconsistente da massa fundida causado por uma alimentação instável.
Marcas de afundamento e empenamento exigem a mesma disciplina. Se a pressão de recalque já tiver sido aumentada e o tempo de resfriamento prolongado, mas a peça ainda se mover após a ejeção, a questão passa a ser se os pellets estão proporcionando a mesma resposta de compactação do último lote validado. Quando o congelamento da entrada ocorre antes do esperado, a máquina pode concluir a fase de recalque no papel, enquanto a peça recebe muito pouca compensação efetiva na cavidade. Essa desconexão é comum quando o comportamento do material muda ligeiramente, mas a ficha do processo é tratada como fixa.
Outro erro frequente de avaliação envolve o masterbatch de cor ou a mistura de aditivos. Quando os pellets são misturados a seco de forma inadequada, diferenças locais de concentração podem alterar o fluxo e a cristalização de maneiras que imitam uma instabilidade mecânica. A máquina então parece precisar de ajustes constantes, embora o problema real seja que a massa fundida que entra na zona frontal não possui composição uniforme de um ciclo para outro.
O armazenamento, o manuseio e a transferência são mais importantes do que parecem
Os pellets de polipropileno podem sair do fornecedor em condições aceitáveis e ainda assim se tornar instáveis na produção devido a erros comuns de manuseio. Sacos armazenados próximos a fontes de calor podem compactar ou adquirir contaminação superficial após serem abertos repetidamente. O material transferido de um armazenamento frio para uma sala de processo quente pode carregar condensação na superfície externa dos pellets se a transição não for gerenciada adequadamente. O transporte pneumático configurado de forma excessivamente agressiva pode gerar finos, que podem se acumular em funis, filtros e gargantas de alimentação até que a recuperação do parafuso se torne inconsistente.
A segregação durante a transferência é outro problema negligenciado. Se uma mistura contiver pellets de diferentes tamanhos, densidades ou níveis de aditivos, a movimentação repetida poderá separar a mistura em vez de preservá-la. A primeira porção carregada no funil poderá então se comportar de maneira diferente da última. Essa é uma das razões pelas quais uma máquina pode iniciar o turno de forma estável e se tornar instável posteriormente sem qualquer alteração aparente no equipamento.
- A identificação do material deve permanecer associada a cada lote durante o recebimento, a preparação e o uso junto à linha; a reetiquetagem baseada na memória favorece a confusão entre os tipos de material.
- Os recipientes abertos precisam de um método controlado de fechamento novamente, para que poeira, umidade e pellets estranhos não entrem durante o consumo parcial.
- A velocidade de transporte, o desgaste dos cotovelos e a limpeza do funil devem ser revisados periodicamente, pois os problemas de alimentação frequentemente se acumulam de forma gradual em vez de aparecerem como uma única falha.
A adequação do tipo de material à ferramenta reduz o trabalho de correção
Nem todo tipo de polipropileno é adequado para qualquer molde simplesmente porque pertence à mesma família de polímeros. Embalagens de paredes finas, dobradiças vivas, acabamentos automotivos e peças utilitárias rígidas podem exigir diferentes combinações de fluxo de fusão, comportamento ao impacto, rigidez, nucleação e teor de carga. A utilização de um tipo fora da faixa de processamento pretendida frequentemente obriga a máquina a operar no limite de pressão, temperatura ou capacidade de resfriamento. O processo ainda pode produzir peças aceitáveis por algum tempo, mas a estabilidade se torna frágil e qualquer variação dos pellets a montante é amplificada.
O polipropileno carregado exige atenção adicional. Os tipos preenchidos com minerais podem reduzir a contração e melhorar a rigidez, mas alteram a resposta ao fluxo, o comportamento de desgaste e as características de resfriamento. Se a distribuição da carga for inconsistente, o equilíbrio da cavidade e o acabamento superficial poderão variar ao mesmo tempo. Os tipos de copolímero randômico e copolímero de impacto também respondem de maneira diferente dos tipos homopolímeros em termos de fluxo e comportamento dimensional. Tratá-los como intercambiáveis por serem todos polipropileno é um atalho comum que aumenta a necessidade de investigação posteriormente.
O projeto da ferramenta também influencia a resposta. Um molde com percursos de fluxo longos, entradas pequenas, nervuras finas ou ventilação limitada possui uma tolerância menor à variação dos pellets. Nesses casos, selecionar pellets de polipropileno com comportamento de fluxo rigorosamente controlado costuma ser mais eficaz do que tentar resolver o problema com ajustes repetidos na máquina.
Onde o controle do processo deve se concentrar
Os pontos de controle úteis são aqueles que permitem separar a variação do material da variação da máquina. Registrar apenas as temperaturas do cilindro e a contagem de ciclos raramente explica por que um processo apresentou desvios. Sinais mais informativos incluem o tempo de recuperação do parafuso, a estabilidade real da almofada, a consistência da pressão de transferência, o tempo de vedação da entrada, a tendência do peso das peças e qualquer alteração na aparência visual dos pellets recebidos. Uma pequena mudança no brilho dos pellets, no nível de finos ou na tonalidade da cor não deve ser descartada se problemas dimensionais ou de ciclo aparecerem ao mesmo tempo.
Durante a investigação de problemas, isolar uma variável é mais eficaz do que reajustar todo o processo. Se a contração aumentar repentinamente, elevar simultaneamente a pressão de recalque, a temperatura da massa fundida e o tempo de resfriamento poderá ocultar a causa raiz por algumas horas, mas criará um problema maior de validação posteriormente. Normalmente é melhor confirmar o lote do material, comparar o comportamento da recuperação com a execução anterior, inspecionar as condições do funil e da garganta e, em seguida, ajustar o processo com base no que realmente mudou.
Os pellets de polipropileno afetam a estabilidade da moldagem, a contração e o tempo de ciclo porque determinam a consistência com que o polímero entra em cada etapa do processo: alimentação, fusão, enchimento, compactação, cristalização e ejeção. Quando esse comportamento do material se torna previsível, as configurações da máquina passam a funcionar como controles reais, em vez de serem apenas correções constantes.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

