


Como a Qualidade da Glicerina Bruta Muda Após a Produção de Biodiesel
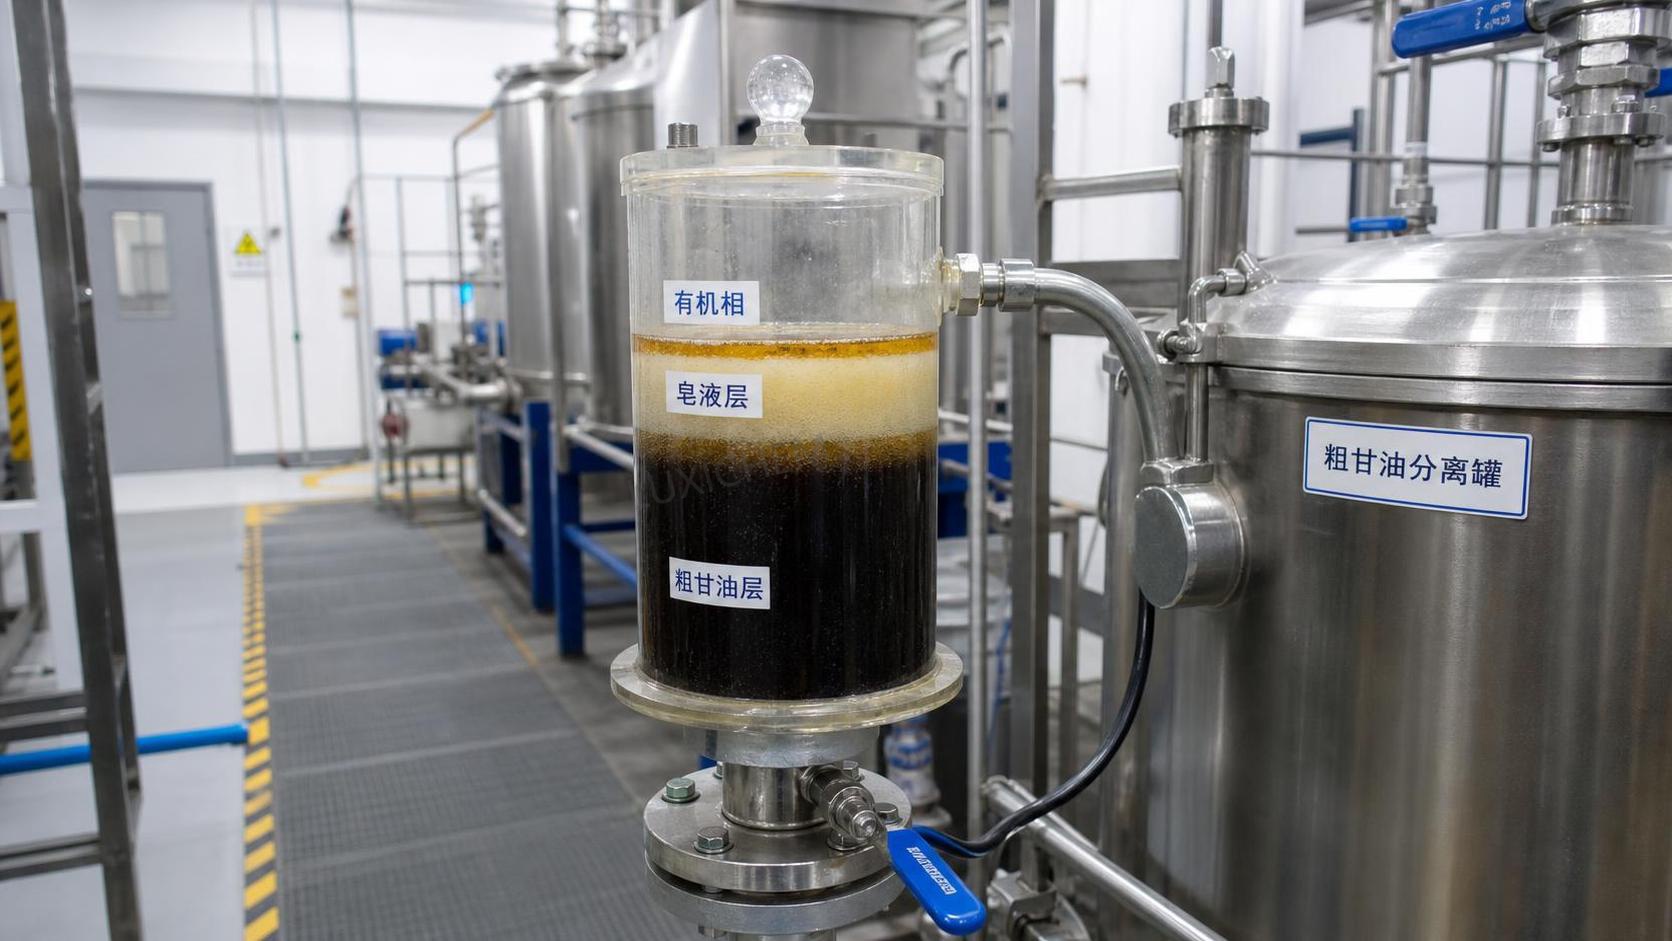
Após a separação de um lote de biodiesel, a fase inferior pode ser chamada de glicerina bruta, mas essa denominação não descreve um material único e previsível. Uma operação de produção pode gerar um líquido escuro, alcalino e rico em sabões, com quantidade substancial de metanol residual; outra pode produzir uma fase de glicerol mais densa, contendo menos sabões, porém mais sais dissolvidos. Para a avaliação técnica, a questão importante não é simplesmente se a glicerina bruta foi recuperada. É se sua composição é suficientemente consistente para a rota de processamento posterior pretendida.
O critério central é direto:a qualidade da glicerina bruta varia de acordo com a matéria-prima, o sistema catalítico, a conversão da reação, a separação de fases, a recuperação de metanol e quaisquer etapas de lavagem ou neutralização realizadas após a transesterificação. Um alto teor aparente de glicerol, por si só, não é suficiente. Metanol, água, cinzas, sabões, matéria graxa livre, resíduos de catalisador e compostos orgânicos formadores de cor podem determinar se o material é adequado para uso industrial direto, se requer pré-tratamento ou se deve ser encaminhado apenas para um processo de recuperação mais tolerante.
Por que a fase de glicerina varia de um processo de biodiesel para outro
A produção de biodiesel converte triglicerídeos em ésteres metílicos de ácidos graxos e glicerol por meio da transesterificação. A fase de glicerina bruta contém não apenas o glicerol gerado, mas também materiais que se distribuem preferencialmente na fase polar inferior. Portanto, sua composição reflete o que entrou no processo e o grau de controle da reação e da separação.
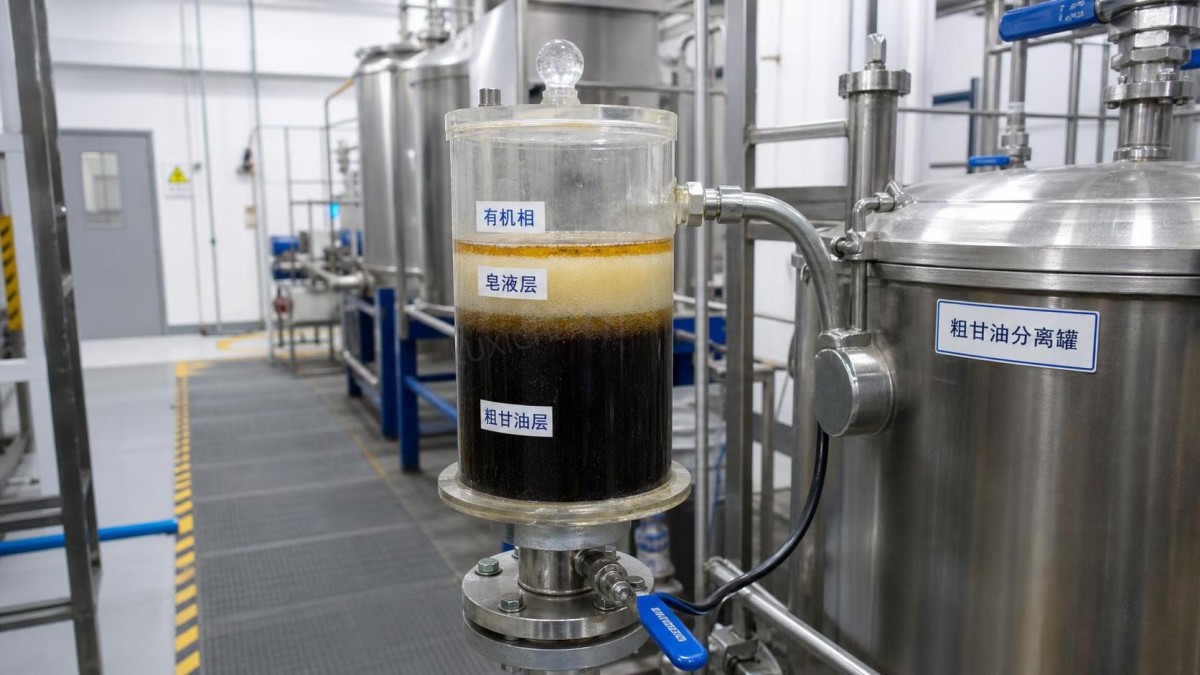
Em uma avaliação rotineira de planta, a variação pode se tornar inicialmente visível como uma mudança de cor, viscosidade, odor, comportamento de sedimentação ou pH. Essas observações são alertas úteis, mas não substituem a análise. Uma corrente mais escura pode conter material orgânico oxidado, componentes residuais da matéria-prima ou produtos de degradação térmica. Um líquido menos viscoso pode indicar níveis elevados de metanol ou água. Uma amostra que se separa em camadas após permanecer em repouso pode conter biodiesel arrastado, ácidos graxos livres ou fases de sabão que não foram totalmente resolvidas durante a decantação.
A matéria-prima estabelece a linha de base das impurezas
Óleos virgens refinados geralmente introduzem menos impurezas não glicéridas do que óleo de cozinha usado, óleos ácidos, gorduras animais ou matérias-primas com alto teor de ácidos graxos livres. Quando o óleo de partida contém mais ácidos graxos livres, umidade, fosfolipídios, pigmentos, metais ou compostos degradados de fritura, a fase de glicerina geralmente se torna mais complexa. Essas impurezas podem consumir catalisador, promover a formação de sabão, aumentar a estabilidade de emulsões e tornar a purificação posterior menos previsível.
Matérias-primas de origem animal também podem introduzir um perfil de ácidos graxos diferente e um comportamento de fluxo a frio mais difícil durante o manuseio. Óleos usados frequentemente trazem resíduos alimentares, polímeros formados durante a fritura e umidade variável. Nenhum desses fatores torna automaticamente a glicerina inutilizável, mas eles alteram a carga de pré-tratamento. Um avaliador técnico deve tratar o histórico da matéria-prima como uma variável primária de qualidade, e não como uma informação secundária.
A seleção do catalisador altera o perfil de sais e sabões
Os processos de biodiesel catalisados por álcali utilizam comumente catalisadores à base de sódio ou potássio. Quando há água ou ácidos graxos livres presentes, parte do catalisador pode participar da saponificação em vez da conversão em ésteres. Os sabões resultantes podem permanecer na fase de glicerina bruta, reter éster e água em emulsões e interferir na simples separação por gravidade.
Sistemas derivados de sódio tendem a produzir resíduos contendo sódio; sistemas derivados de potássio produzem resíduos contendo potássio. Essa diferença é relevante quando o teor de cinzas, a recuperação de sais, o tratamento de efluentes, o comportamento de combustão ou o processamento biológico são importantes. Rotas catalisadas por ácido ou enzimáticas podem produzir um balanço de impurezas diferente, frequentemente com menos sabão alcalino, mas possivelmente com diferentes ácidos residuais, níveis de água, intermediários de reação ou custos de processamento.
A concentração do catalisador também é importante. O excesso de catalisador pode melhorar a velocidade aparente da reação em alguns casos, mas pode aumentar a carga inorgânica residual e complicar a neutralização. Catalisador insuficiente pode deixar glicéridos não reagidos e glicéridos parciais que contaminam tanto as fases de biodiesel quanto de glicerina. Portanto, a avaliação da qualidade deve relacionar o resultado analítico à taxa real de adição de catalisador e à acidez da matéria-prima, em vez de interpretar valores de cinzas ou sabão isoladamente.
Os componentes que mais frequentemente determinam o valor no processamento posterior
A glicerina bruta é normalmente avaliada como um conjunto composicional, e não por meio de um único valor de aprovação/reprovação. Os componentes a seguir devem ser considerados em conjunto, pois a melhoria de um parâmetro pode alterar outro. Por exemplo, a remoção de metanol aumenta a segurança e pode elevar a concentração de glicerol, mas não remove sais ou sabões. A acidulação pode reduzir o teor de sabão, mas pode criar uma camada de ácidos graxos livres e aumentar a necessidade de gestão de fases.
O teor de glicerol é útil, mas pode ser enganoso
Uma amostra concentrada não é necessariamente uma amostra limpa. A remoção de metanol e água pode elevar a porcentagem medida de glicerol simplesmente pela redução da diluição, enquanto sais, sabões e contaminantes orgânicos não glicéricos permanecem. Por outro lado, uma concentração mais baixa de glicerol pode ser aceitável para um processo capaz de lidar com correntes aquosas, desde que os níveis de metanol e sal sejam controlados.
Por esse motivo, os avaliadores devem evitar comparar a glicerina bruta somente pela “porcentagem de glicerol”. Uma abordagem melhor é analisar o teor de glicerol juntamente com umidade, metanol, cinzas, sabão, pH e índice de acidez. A aplicação pretendida determina qual impureza se torna limitante. Um material enviado para uma rota energética de alta temperatura pode tolerar um perfil diferente daquele destinado à recuperação química ou à conversão baseada em fermentação.
O metanol é frequentemente a primeira restrição de processo e segurança
O metanol residual costuma permanecer elevado na fase de glicerina porque o metanol é utilizado em excesso para impulsionar a transesterificação. Sua presença reduz o ponto de fulgor, afeta o risco de exposição a vapores e pode inibir determinados processos biológicos posteriores. Também distorce as observações de densidade e viscosidade, fazendo uma amostra bruta recém-coletada parecer menos concentrada do que será após a recuperação do álcool.
A avaliação do metanol não deve se limitar a um resultado laboratorial. O avaliador deve verificar se a amostra foi coletada antes ou depois da remoção a vácuo, se o recipiente estava hermeticamente fechado e se a amostragem ocorreu em um ponto estável do processo. O metanol pode se perder durante o manuseio aberto, fazendo uma amostra parecer mais limpa do que o material a granel realmente era durante a produção. Amostragem representativa e registros claros de tempo são essenciais.
Sais, sabões e pH revelam como a separação foi gerenciada
A alta alcalinidade frequentemente indica catalisador residual e sabão. Isso pode ser administrável quando a operação posterior inclui acidulação controlada e divisão de fases. No entanto, uma neutralização descontrolada pode criar superacidificação localizada, emulsões persistentes ou arraste variável de ácidos graxos livres. O resultado pode ser uma corrente de glicerina bruta que parece uniforme quando quente, mas se separa de forma imprevisível durante o armazenamento.
A medição de cinzas fornece uma indicação prática de resíduos inorgânicos após ignição controlada. Ela não identifica todas as espécies de sais, mas ajuda a distinguir uma corrente com teor mineral relativamente baixo de outra que provavelmente implicará custos mais elevados de refino ou descarte. Quando a identidade dos sais é importante, podem ser necessárias análises adicionais para determinar sódio, potássio, cloreto, sulfato, fosfatos ou metais introduzidos pela matéria-prima e pelos produtos químicos de processamento.
Uma forma prática de investigar uma alteração de qualidade
Quando uma corrente de glicerina bruta muda subitamente de aparência ou de resultados laboratoriais, comece pela sequência de produção, em vez de presumir que a própria glicerina se tornou defeituosa. A investigação mais útil compara o lote alterado com um lote estável recente e rastreia a diferença retroativamente por meio da preparação da matéria-prima, das condições de reação, da separação e das operações de recuperação.
- Confirme a base da amostra. Registre se a amostra foi coletada antes da recuperação de metanol, após a decantação, após a lavagem ou após a neutralização. Amostras de diferentes pontos não podem ser comparadas diretamente.
- Revise a condição da matéria-prima. Verifique umidade, ácidos graxos livres, sólidos visíveis e se a origem do óleo recebido mudou. Uma alteração na qualidade da matéria-prima pode explicar diversas mudanças posteriores ao mesmo tempo.
- Compare os registros de adição de catalisador e álcool. Diferenças na concentração de catalisador, na proporção de metanol ou na intensidade de mistura podem alterar a conversão e a formação de sabão.
- Inspecione o desempenho da separação. Procure sedimentação prolongada, camadas de emulsão, espessura incomum da interface ou arraste de éster. A baixa resolução de fases frequentemente causa contaminação orgânica variável.
- Verifique as condições de recuperação. A temperatura de remoção de metanol, a estabilidade do vácuo, o tempo de residência e o manuseio do condensado influenciam tanto o álcool residual quanto o risco de escurecimento térmico.
- Teste o conjunto de impurezas relevante. No mínimo, avalie glicerol, metanol, água, cinzas, pH ou alcalinidade e teor de sabão ou ácidos graxos livres de acordo com a rota pretendida.
Nem todo desvio requer a mesma correção. Alto teor de metanol pode exigir melhor controle da recuperação. Alto teor de sabão pode indicar acidez da matéria-prima, entrada de umidade ou excesso de álcali. Alto teor de água pode originar-se da lavagem ou de matéria-prima úmida e pode exigir secagem ou uma sequência de separação revisada. Cinzas elevadas têm maior probabilidade de exigir uma alteração na gestão do catalisador, na neutralização ou na desmineralização posterior.
Associe o perfil de qualidade ao uso pretendido
A meta de qualidade correta depende do que acontecerá em seguida. O material utilizado como matéria-prima industrial de baixo grau pode necessitar mais de uma composição estável e documentada do que de um teor de glicerol altamente refinado. Uma rota de conversão química pode ser especialmente sensível à água, aos sais, aos resíduos de catalisador ou a contaminantes orgânicos reativos. Uma rota biológica pode ser limitada por metanol, salinidade e compostos inibidores. As rotas de recuperação térmica exigem análise cuidadosa de cinzas, sais corrosivos e manuseio relacionado a emissões.
A segregação costuma ser mais valiosa do que tentar forçar todos os lotes a uma única especificação. Manter separadas as correntes provenientes de diferentes matérias-primas ou condições de processo pode preservar uma fração mais consistente para uma destinação definida. Isso também evita que um lote com alto teor de sal ou sabão dilua o valor de material mais limpo. Os tanques de armazenamento devem ser avaliados quanto à sedimentação, separação de fases, efeitos de temperatura e compatibilidade com componentes alcalinos ou ácidos residuais.
Quando uma instalação também manipula intermediários aromáticos reativos, o controle de contaminação cruzada torna-se particularmente importante. Produtos comoAnilina CAS#62-53-3 são intermediários de síntese química com boa compatibilidade de solubilidade em vários sistemas orgânicos, mas não estão relacionados à qualidade da glicerina derivada de biodiesel e devem ser segregados das áreas de manuseio de glicerina bruta. Equipamentos de transferência separados, identificação clara das linhas e verificação adequada de limpeza ajudam a evitar a contaminação não intencional de qualquer uma das correntes.
Quando a purificação adicional se justifica
O pré-tratamento se justifica quando o perfil de impurezas é incompatível com a próxima etapa do processo, e não apenas porque o material bruto parece escuro ou apresenta teor de glicerol inferior ao de outro lote. As intervenções comuns incluem recuperação de metanol, acidulação para separar sabões em ácidos graxos livres, sedimentação ou centrifugação para melhorar a separação de fases, remoção de água, filtração e desmineralização. Cada intervenção deve ser avaliada quanto ao que ela remove e à nova corrente que ela cria.
A acidulação, por exemplo, pode reduzir a instabilidade relacionada a sabões convertendo-os em ácidos graxos livres e sais inorgânicos. No entanto, ela também exige dosagem controlada de ácido, gestão de temperatura e tempo adequado para separação das camadas. A fase graxa recuperada pode ter valor em alguns sistemas, enquanto a fase aquosa de glicerina contendo sais ainda pode necessitar de tratamento adicional. Aplicar a acidulação sem um plano claro para o processamento posterior pode simplesmente transferir impurezas de uma fase para outra.
Para a avaliação técnica, a abordagem mais confiável é definir critérios de aceitação com base na exigência real do processamento posterior, amostrar em um ponto conhecido do processo e acompanhar o perfil completo de impurezas ao longo do tempo. A glicerina bruta não é um coproduto uniforme. Sua qualidade é um registro direto de como o processo de biodiesel foi operado, de quão variável foi a matéria-prima e de quão eficazmente as etapas de separação e recuperação foram controladas.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

