


Purificação de Glicerina Bruta: Principais Impurezas e Seus Métodos de Remoção
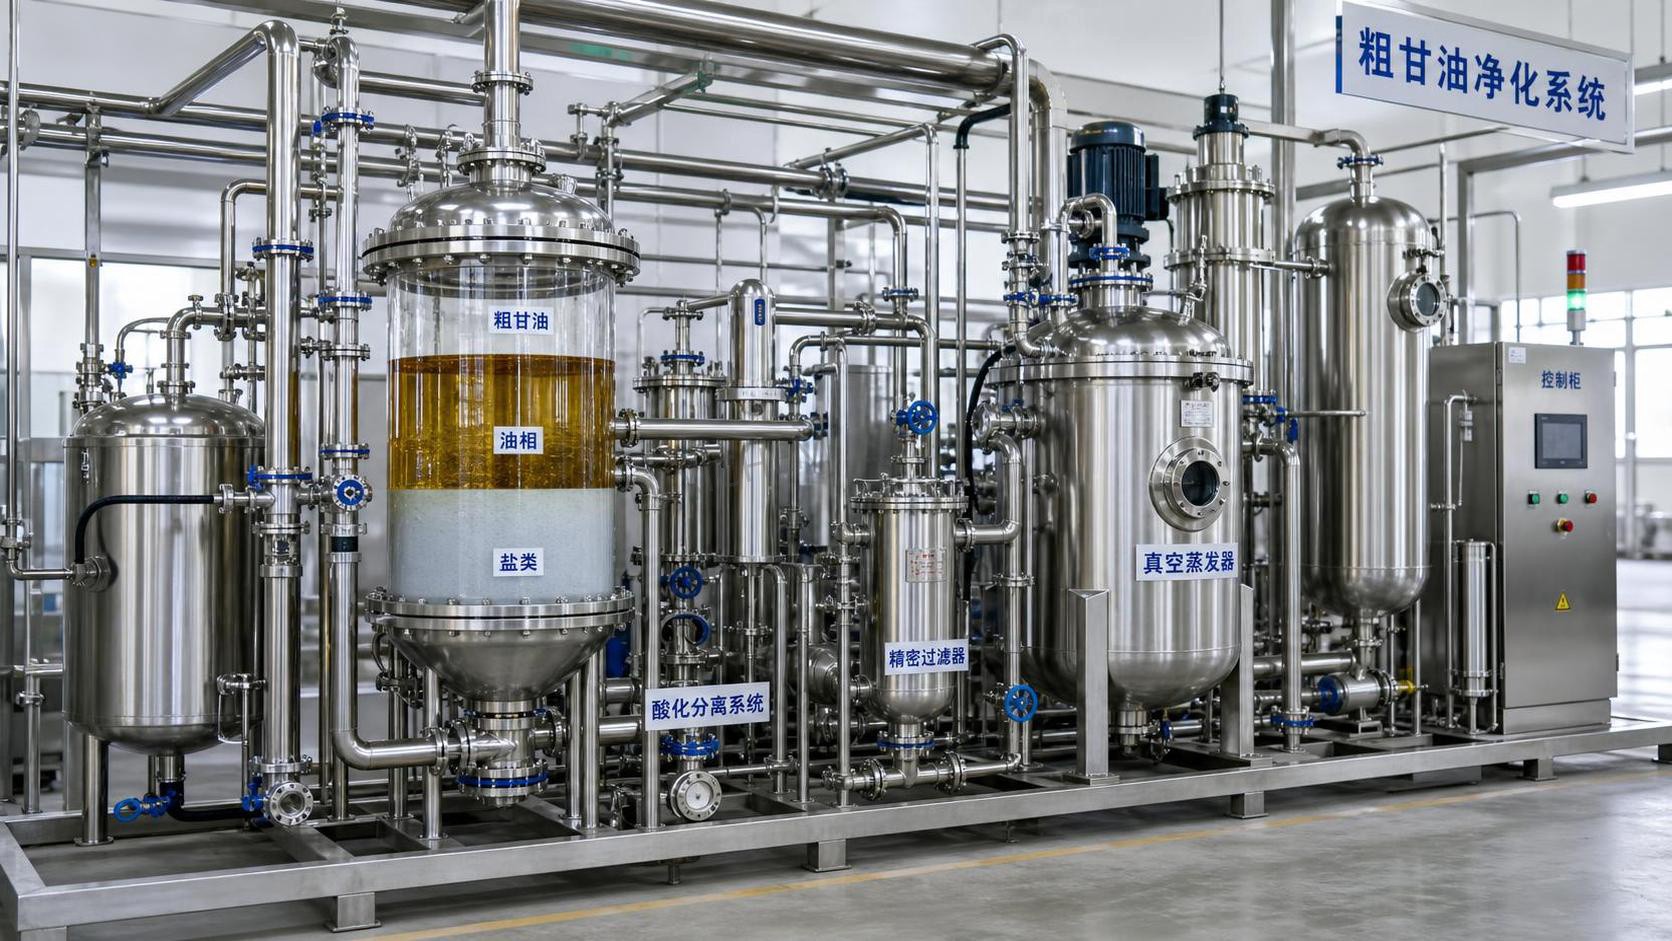
A glicerina bruta não é um material uniforme. A sua composição depende de ser proveniente de transesterificação de biodiesel, saponificação de ácidos gordos, processamento oleoquímico ou outra corrente que contenha glicerol. Dois lotes com teor de “glicerina” semelhante podem comportar-se de forma muito diferente no armazenamento, evaporação, destilação ou formulação subsequente, pois é o conjunto de impurezas — e não apenas o glicerol — que determina a processabilidade.
Por conseguinte, o objetivo prático nem sempre é produzir glicerol de grau farmacêutico. Trata-se de remover os contaminantes que interferem na utilização pretendida com o nível de tratamento tecnicamente justificável mais baixo. Uma mistura para combustível de caldeira, uma alimentação para digestão anaeróbia, uma matéria-prima para humectante técnico e uma alimentação de glicerol para destilação exigem estratégias de controlo de impurezas muito diferentes. O erro mais dispendioso é selecionar uma linha de purificação antes de identificar quais impurezas estão presentes, sob que forma e por que motivo são importantes.
O que a glicerina bruta normalmente contém
A glicerina bruta proveniente da produção de biodiesel contém geralmente glicerol, água, metanol residual, sabões, sais inorgânicos, resíduos de catalisador, óleos não reagidos, ésteres metílicos de ácidos gordos, ácidos gordos livres e compostos orgânicos coloridos. O equilíbrio exato varia conforme a qualidade da matéria-prima, o sistema catalítico, a eficiência da recuperação de álcool, a prática de lavagem e o desempenho da separação de fases.
Uma corrente de glicerina bruta deve ser tratada como um licor de processo variável, e não como uma commodity padronizada, até ser amostrada e caracterizada. Densidade, pH, cinzas, teor de água, teor de metanol, glicerol total, matéria orgânica não glicerol (MONG), cloreto, sódio ou potássio e cor fornecem um perfil inicial útil. Quando a utilização subsequente é sensível, metais vestigiais e contaminantes orgânicos específicos também podem exigir atenção.
Metanol: a primeira impureza a controlar
O metanol residual é frequentemente a questão mais urgente, pois gera preocupações tanto de segurança como de qualidade. Pode permanecer dissolvido na fase rica em glicerina após a separação do biodiesel, especialmente quando a separação das fases é incompleta ou quando o processo opera com excesso de álcool. A sua concentração não pode ser avaliada de forma fiável apenas pelo odor.
A remoção normalmente depende das diferenças de volatilidade. A evaporação flash ou o stripping a vácuo são habitualmente utilizados antes de uma purificação mais intensiva, porque o metanol é mais fácil de remover do que a água e o glicerol sob condições controladas. A operação a vácuo reduz a temperatura necessária e ajuda a limitar o escurecimento térmico do material que contém glicerol. O metanol recuperado pode ser adequado para reutilização somente após confirmar os níveis de água e contaminantes face aos requisitos do sistema de reação.
Os controlos de segurança são parte integrante da remoção de metanol. Os equipamentos devem considerar o manuseamento de vapores inflamáveis, alívio de pressão, condensação de vapores, controlo de eletricidade estática, ventilação e possibilidade de entrada de oxigénio. Os operadores também devem reconhecer que reduzir o teor de metanol do líquido não elimina automaticamente os perigos de vapor em recipientes de receção, condensadores, respiros ou pontos de isolamento para manutenção.
A cromatografia gasosa é normalmente utilizada quando se necessita de um resultado quantitativo de metanol. O controlo rotineiro do processo pode basear-se num método interno validado, mas o método deve ser adequado para uma matriz que contenha água, sais, sabões e glicerol de elevado ponto de ebulição. A amostragem de um tanque mal misturado pode produzir resultados enganosos, pois o metanol e as fases orgânicas podem não estar distribuídos uniformemente.
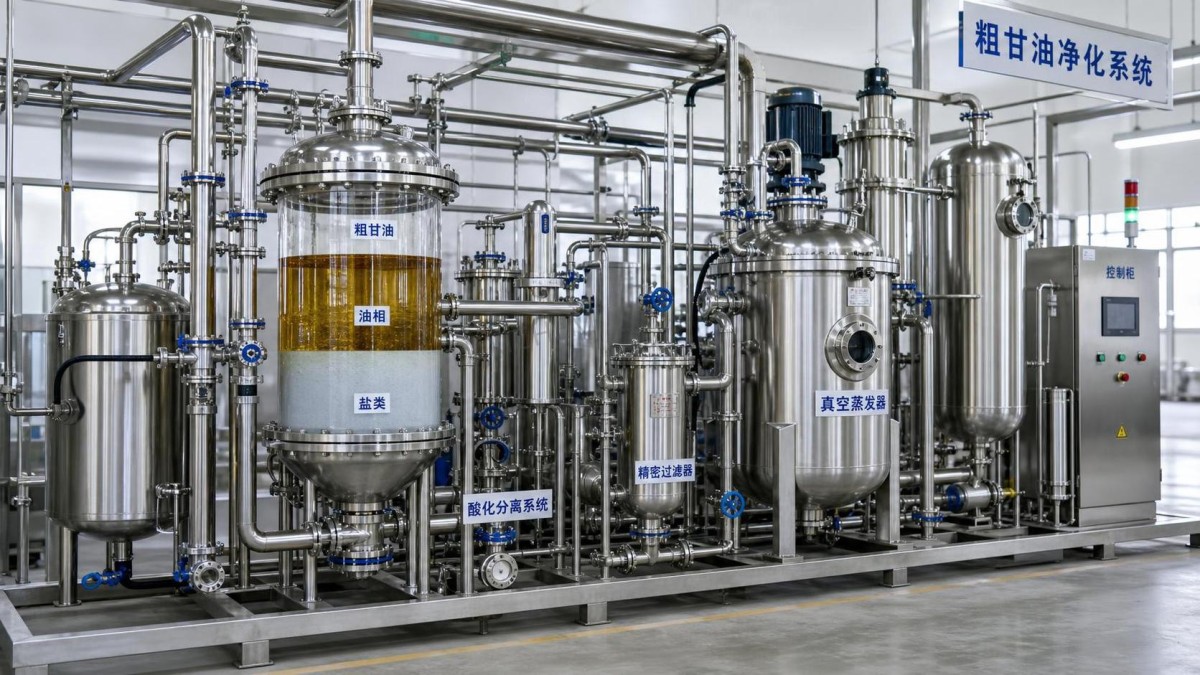
A remoção de sabão começa pela compreensão do pH e da acidulação
O sabão forma-se geralmente quando o catalisador alcalino entra em contacto com ácidos gordos livres na matéria-prima. Na glicerina bruta, os sabões contribuem para a viscosidade, emulsificação, sólidos suspensos e má separação entre as fases aquosa e orgânica. Também podem fazer com que a filtração pareça ineficaz, porque se pede ao filtro que resolva um problema de estabilidade química, e não um problema de remoção de partículas.
A acidulação converte sabões em ácidos gordos livres e sais inorgânicos. De forma simplificada, os sabões de sódio ou potássio reagem com um ácido para formar uma fase de ácidos gordos livres que pode separar-se da fase aquosa rica em glicerol. A escolha do ácido deve considerar a carga de sais subsequente. Ácido sulfúrico, ácido clorídrico e ácido fosfórico não geram o mesmo perfil de sais, implicações de corrosão ou considerações de eliminação.
A acidificação excessiva cria os seus próprios problemas. Uma corrente de glicerina fortemente ácida pode aumentar o risco de corrosão, complicar tratamentos posteriores de adsorção ou troca iónica e exigir neutralização adicional. O objetivo é uma separação controlada dos sabões e uma separação de fases limpa, não simplesmente o menor pH possível. Temperatura, tempo de residência, intensidade de agitação e tempo de decantação influenciam todos se os ácidos gordos libertados se coalescem numa camada removível ou permanecem como uma emulsão persistente.
Após a acidulação, a decantação por gravidade pode ser suficiente para uma separação grosseira de fases, mas a centrifugação é frequentemente mais fiável quando o caudal é elevado ou as diferenças de densidade são pequenas. A separação a quente pode reduzir a viscosidade e melhorar a coalescência, embora o calor excessivo possa intensificar a formação de cor e o desenvolvimento de odores.
Sais, cinzas e resíduos de catalisador limitam a recuperação de alta pureza
Catalisadores alcalinos e a química de neutralização deixam sódio, potássio, sulfatos, cloretos, fosfatos, carbonatos ou resíduos inorgânicos relacionados na glicerina bruta. Estes são frequentemente reportados como cinzas após ignição, mas as cinzas são um indicador amplo, e não uma explicação completa do desempenho subsequente. Um resultado de baixo teor de cinzas não prova que o material esteja livre de contaminação iónica, e um resultado elevado de cinzas não identifica quais iões estão presentes.
Para aplicações que toleram glicerina de grau técnico, a neutralização controlada seguida de filtração pode ser adequada. Quando são exigidos baixa condutividade, baixo teor de cinzas ou baixo teor de metais, é necessário um tratamento mais seletivo. A troca iónica pode remover eficazmente iões dissolvidos, mas somente após o pré-tratamento ter reduzido óleos, sólidos suspensos e elevada carga orgânica. Caso contrário, as resinas sofrem incrustação rapidamente e a frequência de regeneração torna-se antieconómica.
Os sistemas de membranas também podem ser considerados para determinadas correntes, mas a sua adequação depende fortemente do pré-tratamento e da variabilidade da alimentação. Sabão, gotículas de óleo, coloides e soluções de glicerol de elevada viscosidade podem causar rápida redução do fluxo. A seleção da membrana deve seguir testes de compatibilidade à escala piloto, e não pressupostos baseados apenas no tamanho nominal dos poros ou no limite de corte de peso molecular.
A condutividade é útil como indicador operacional rápido, sobretudo após a desmineralização, mas não deve ser utilizada como único critério de liberação. Contaminação orgânica não iónica, compostos de cor e água residual podem permanecer mesmo quando a condutividade é baixa.
A remoção de água é simples em princípio, mas exigente na operação
A água é frequentemente o maior componente não glicerol em massa. A sua remoção aumenta a concentração de glicerol, reduz os custos de transporte e pode ser essencial antes da destilação ou da utilização em formulações sensíveis à humidade. Contudo, a desidratação não é apenas um cálculo energético. À medida que o teor de água diminui, a viscosidade aumenta, a transferência de calor altera-se, a espuma pode tornar-se mais difícil de controlar e o arrastamento pode aumentar.
A evaporação a vácuo é geralmente preferida à ebulição atmosférica, pois reduz o stress térmico. O glicerol pode escurecer ou degradar-se quando exposto a temperatura excessiva, tempo de residência prolongado ou sobreaquecimento localizado. O risco aumenta quando há sais e resíduos orgânicos presentes, pois estas impurezas podem promover incrustação nas superfícies de transferência de calor e criar pontos quentes.
O desempenho do evaporador deve ser monitorizado por mais do que o teor final de água. Estabilidade do vácuo, qualidade do condensado, necessidade de controlo de espuma, cor do produto, coeficiente de transferência de calor e frequência de limpeza revelam se o sistema está a operar dentro de uma faixa sustentável. A seleção de antiespumante também requer cautela: um antiespumante que resolve problemas de evaporação pode complicar a purificação posterior ou tornar uma aplicação subsequente inaceitável.
Os resíduos orgânicos explicam por que a cor e o odor persistem
Óleos não reagidos, ésteres metílicos de ácidos gordos, ácidos gordos livres, esteróis, produtos de oxidação e outros orgânicos não glicerol são frequentemente agrupados em medidas amplas como MONG. Isto é útil para triagem, mas não identifica o material específico responsável pela cor, odor, instabilidade ou incrustação na destilação.
Decantação, drenagem, centrifugação e filtração fina removem óleo livre e matéria suspensa, mas orgânicos dissolvidos ou coloidais podem permanecer. Carvão ativado, terra de branqueamento ou outros adsorventes podem reduzir a cor e determinados compostos ativos em odor. A sua utilização exige ensaios controlados, pois a adsorção não é seletiva apenas para compostos indesejados; devem ser consideradas as perdas de glicerol, a carga de filtração e o manuseamento do meio usado.
A destilação a vácuo é a via mais rigorosa quando se exige glicerol de elevada pureza. Pode separar o glicerol de muitos contaminantes pesados e não voláteis, mas é sensível ao pré-tratamento da alimentação. Uma alimentação com excesso de sais, sabões ou sólidos suspensos pode causar incrustação nos refervedores, aumentar a formação de resíduos e comprometer a cor do produto. Por conseguinte, a destilação deve ser considerada a etapa final de polimento de uma linha de purificação, e não um substituto para a separação a montante.
O mesmo princípio aplica-se quando as correntes de glicerol são manuseadas juntamente com materiais de química fina. Um produto comoN,N-Diethylpropargylamine CAS#4079-68-9 possui os seus próprios requisitos de armazenamento, pureza e compatibilidade; não se deve presumir que os controlos de processo desenvolvidos para uma corrente de glicerina bruta contendo sais sejam transferíveis para um sistema químico especializado ou sensível à humidade.
Escolha o tratamento de acordo com o destino da glicerina
Os objetivos de purificação devem ser definidos com base na especificação subsequente, e não num desejo genérico de máxima pureza. Para recuperação de energia ou algumas aplicações biológicas, o controlo de metanol, o teor de sais e a compatibilidade com o sistema recetor podem ser mais importantes do que a cor. Para utilização química técnica, água, cinzas, pH e resíduos orgânicos podem definir a aptidão. Para aplicações de glicerol refinado, a especificação é substancialmente mais rigorosa e geralmente requer uma combinação de recuperação de metanol, acidulação, separação de fases, desmineralização, descoloração, evaporação e destilação a vácuo.
Os usos alimentares, para rações, cosméticos, farmacêuticos e outros usos regulamentados exigem especial cautela. “Glicerina bruta” não é intercambiável com glicerol que cumpre uma monografia reconhecida ou uma norma específica da aplicação. Os requisitos de qualidade relevantes dependem do mercado de destino, utilização pretendida, expectativas de rastreabilidade, limites de contaminantes e controlos de fabrico. Os operadores de processo devem evitar tratar um elevado teor de glicerol como prova de que o material é adequado para aplicações sensíveis.
A amostragem e os pontos de controlo determinam se a purificação é repetível
Muitas aparentes falhas de purificação são, na realidade, falhas de amostragem. Um tanque que contenha ácidos gordos separados, sais sedimentados e uma fase rica em glicerol pode produzir resultados muito diferentes conforme a profundidade da amostra e o estado de recirculação. As amostras devem representar o material que está a ser transferido ou processado, e não apenas a porção mais límpida do tanque.
Os pontos de controlo úteis incluem normalmente a receção da alimentação bruta, após a remoção de metanol, após a separação de fases pós-acidulação, após filtração ou desmineralização, a descarga da evaporação e o armazenamento final. Em cada etapa, o método de ensaio deve responder a uma questão do processo: se o stripping de metanol está completo, se ocorreu a separação do sabão, se os sais estão a diminuir, se a remoção de água é estável ou se o produto permanece dentro da sua especificação de liberação.
A purificação de glicerina bruta funciona melhor quando cada operação unitária remove uma classe definida de impurezas. A acidulação é para sabões, não para reduzir água. A evaporação é para água e componentes voláteis, não para sais dissolvidos. A filtração é para sólidos, não para emulsões estáveis. A destilação pode fornecer elevada pureza, mas somente se o tratamento a montante impedir que sais, óleos e orgânicos degradados alcancem o alambique. A correspondência entre o método de separação e o mecanismo da impureza é o que transforma um subproduto inconsistente num material de processo controlável.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

