


Riscos na Cadeia de Suprimentos de Ácido Cítrico a Granel: Prazos de Entrega, Condições de Armazenamento e Gestão da Vida Útil para Usuários Industriais
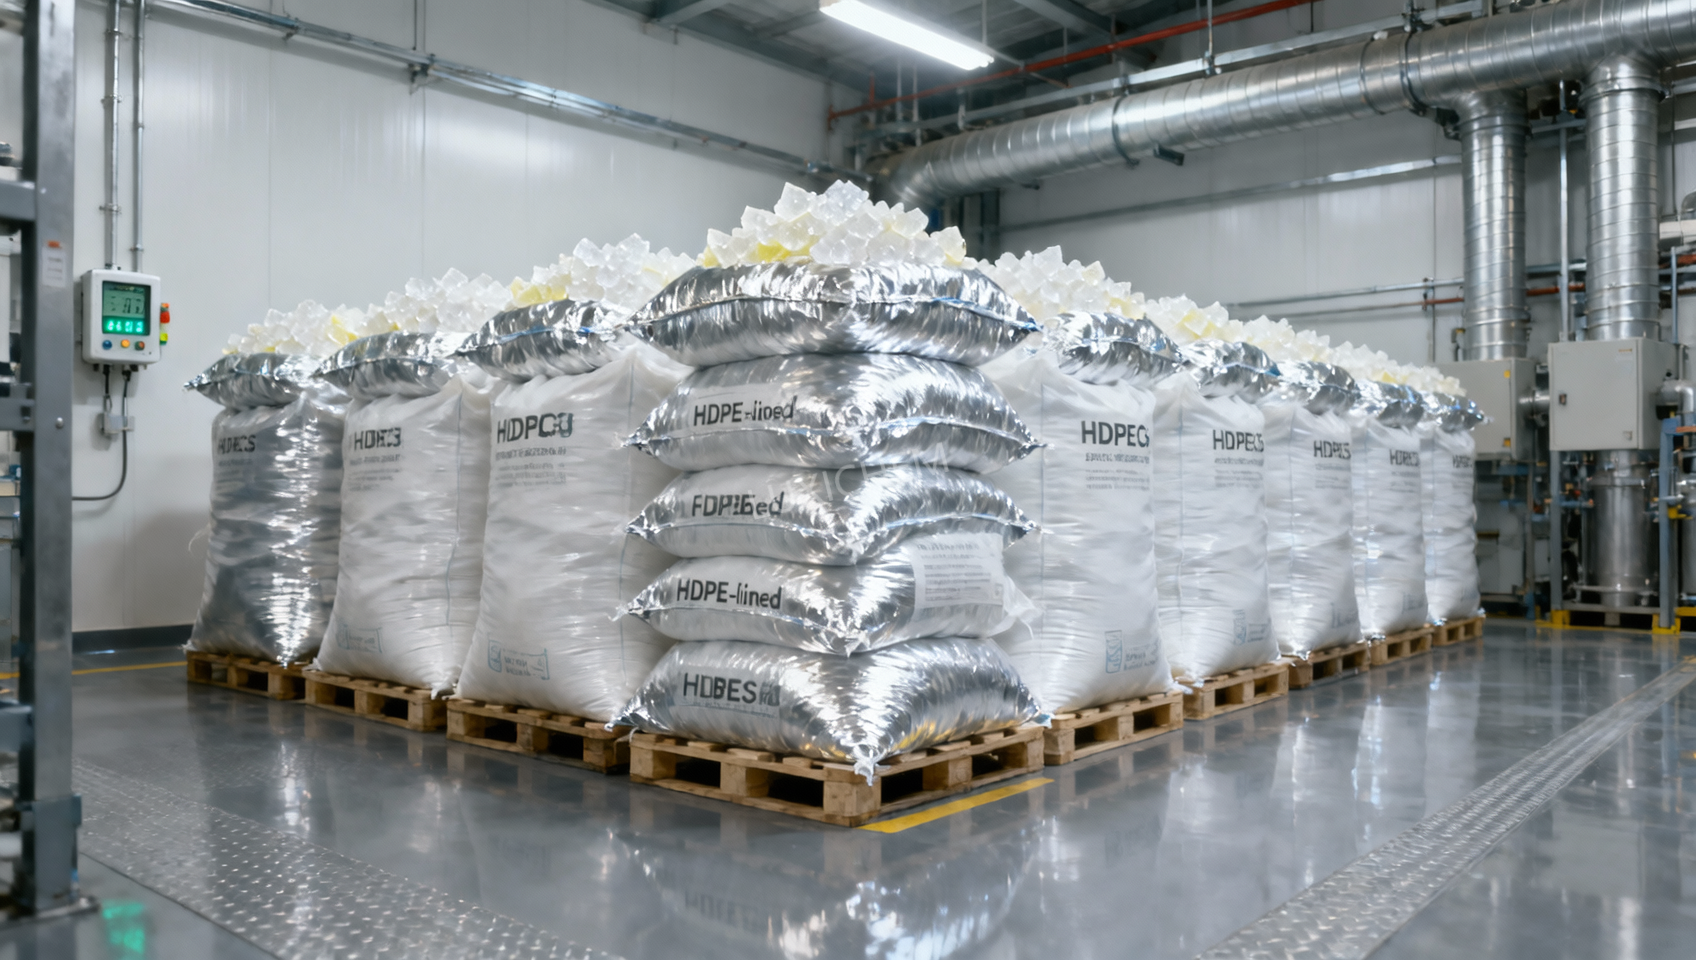
Para gestores de projetos que supervisionam operações industriais de grande escala, o desempenho confiável da cadeia de fornecimento de ácido cítrico a granel é crítico — atrasos, armazenamento inadequado ou estoque vencido podem comprometer os cronogramas de produção e a qualidade do produto. Este artigo examina os principais fatores de risco na aquisição de ácido cítrico a granel: prazos de entrega prolongados devido à volatilidade da logística global, requisitos rigorosos de armazenamento sensíveis à umidade e à temperatura e estratégias proativas de gestão da vida útil.
Volatilidade do Prazo de Entrega: Além do Cronograma Cotado
Pedidos de ácido cítrico a granel raramente chegam na data indicada em uma cotação. As janelas reais de entrega são influenciadas por dependências em camadas: disponibilidade de matérias-primas nas instalações de fermentação a montante, liberação regulatória regional da documentação de exportação, alocação de espaço em navios em rotas transoceânicas e gargalos no transporte terrestre nos portos de destino. Um prazo cotado de 45 dias pode se estender para mais de 70 dias quando o congestionamento portuário relacionado às monções no Sudeste Asiático coincide com cronogramas mais rigorosos de validação de dossiês REACH da UE. Diferentemente dos produtos químicos básicos negociados nos mercados futuros, o ácido cítrico não dispõe de mecanismos padronizados de precificação futura; os fornecedores frequentemente reservam capacidade de produção somente após o pré-pagamento integral, o que significa que pagamentos atrasados — mesmo em cinco dias úteis — podem deslocar um pedido para o próximo ciclo de produção. De forma crucial, a variabilidade do prazo de entrega aumenta de maneira não linear acima de 20 MT por remessa: pedidos de pequenos lotes se beneficiam de espaço compartilhado em contêineres e programação flexível, enquanto remessas de carga completa de contêiner (FCL) exigem ciclos dedicados de cristalização, secagem e calibração da linha de embalagem — fatores que ampliam todos os horizontes mínimos de planejamento.
Condições de Armazenamento: Onde a Umidade É o Degradante Silencioso
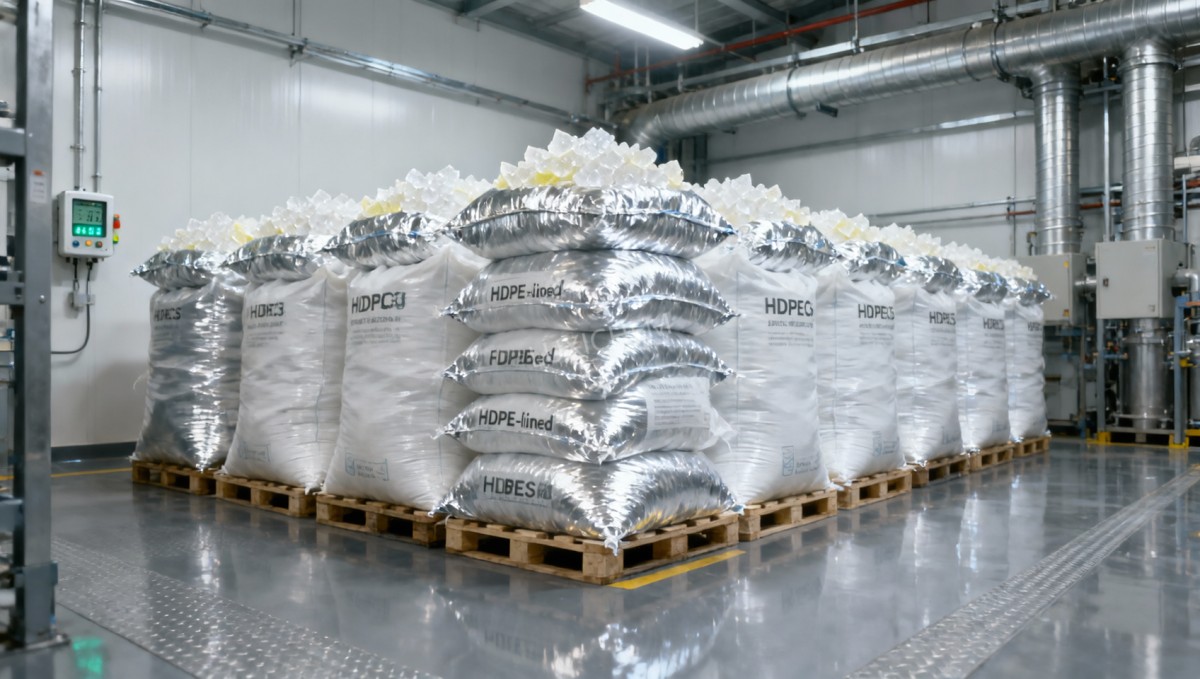
O ácido cítrico monohidratado a granel é higroscópico — não apenas absorve umidade, mas também reage estruturalmente com o vapor de água presente no ambiente. Com umidade relativa (RH) acima de 65%, a hidratação superficial inicia a dissolução localizada, seguida de recristalização durante a secagem, formando aglomerados duros e pontes entre as partículas. Essas pontes impedem o fluxo pelas linhas de transporte pneumático e causam formação de pontes nas tremonhas de descarga dos silos. Mais criticamente, a exposição prolongada a RH >75% acelera reações de escurecimento do tipo Maillard quando açúcares redutores residuais (frequentemente presentes como impurezas remanescentes da matéria-prima da fermentação) interagem com o ácido cítrico sob leve estresse térmico — mesmo em temperaturas ambiente de armazém. Essa descoloração não afeta a acidez, mas provoca rejeição em aplicações de grau alimentício nas quais a consistência visual é exigida contratualmente. A temperatura isoladamente não é suficiente: armazenar a 25°C com RH controlada a 50% é mais seguro do que a 18°C com RH não controlada a 80%. A ventilação deve ser direcional — sistemas somente de exaustão criam pressão negativa que atrai ar ambiente úmido para as áreas de armazenamento, agravando a condensação nas superfícies mais frias dos tambores durante variações diurnas de temperatura.
Gestão da Vida Útil: Estabilidade ≠ Vida Útil Estática
A vida útil declarada de 24 meses pressupõe conformidade contínua com as especificações de armazenamento — não apenas as condições iniciais. A via de degradação do ácido cítrico é autocatalítica: a hidrólise em estágio inicial libera pequenas quantidades de ácidos aconítico e itacônico, que reduzem o pH local e aceleram a decomposição subsequente. Isso significa que a vida útil não é linear, mas exponencial — 90% da degradação mensurável ocorre nos 20% finais do período rotulado. Dados de estabilidade específicos do lote são mais relevantes do que alegações genéricas. Por exemplo, o ácido cítrico obtido por fermentação à base de mandioca apresenta maior teor de amido residual, aumentando a suscetibilidade ao recrescimento microbiano caso ocorra entrada de umidade — mesmo em FIBCs selados com revestimento de HDPE. Em contraste, lotes derivados de milho apresentam maior resistência à degradação enzimática, mas maior sensibilidade à oxidação catalisada por metais quando armazenados em contentores intermediários a granel (IBCs) de aço-carbono sem passivação. O monitoramento em tempo real exige mais do que datas de “fabricado em”: os registros rastreáveis dos lotes devem incluir o teor de umidade pós-secagem (meta ≤0.5% w/w), o perfil de cinzas residuais (indicativo do arraste de agente neutralizante) e a distribuição do tamanho de partículas (que afeta a relação entre área superficial e volume e, consequentemente, a cinética de hidratação).
Compatibilidade de Materiais no Processamento a Jusante
Quando o ácido cítrico a granel é dosado em misturadores de alto cisalhamento ou granuladores de leito fluidizado, sua forma física impacta diretamente o rendimento do processo. O material aglomerado provoca taxas de alimentação inconsistentes, levando à acidificação excessiva em um lote e à subdosagem no seguinte — especialmente problemático em formulações de detergentes, nas quais a capacidade de tamponamento de pH deve permanecer dentro de ±0.3 unidades. A mesma instabilidade física aparece na mistura de excipientes farmacêuticos: os finos de ácido cítrico (<100 µm) geram carga eletrostática durante a transferência pneumática, causando adesão às paredes das tubulações de aço inoxidável e reduzindo a precisão da massa entregue. Isso não é resolvido simplesmente especificando um grau “de fluxo livre”; requer verificação do fornecedor quanto à compatibilidade do agente antiaglomerante (por exemplo, sílica vs. estearato de cálcio) e validação dos coeficientes de função de fluxo sob as pressões operacionais reais da planta. Notavelmente, alguns intermediários orgânicos usados no coprocessamento — comoÉter vinílico de etila CAS#109-92-2, empregado na síntese farmacêutica — exigem manuseio anidro rigoroso; a contaminação cruzada proveniente das zonas de armazenamento de ácido cítrico deve ser eliminada por meio de zonas de HVAC segregadas e antecâmaras de pressão positiva, e não apenas por controles procedimentais.
Alavancas de Aquisição que Reduzem o Custo Total de Propriedade
A otimização de custos começa antes da emissão do PO. Primeiro, negocie preços escalonados por prazo de entrega: aceitar uma janela de 60 dias em vez de 30 pode reduzir o custo unitário em 3–5%, mas somente se o cronograma estendido estiver alinhado à folga do cronograma mestre de produção. Segundo, especifique embalagens com integridade de dupla barreira — FIBCs revestidos com HDPE e laminado interno de alumínio — não apenas para proteção contra umidade, mas porque a resistência à perfuração reduz em até 40% as reclamações por danos em campo durante o manuseio em armazéns de múltiplos níveis. Terceiro, exija relatórios de estabilidade em tempo real no nível do lote vinculados a estudos de envelhecimento acelerado (por exemplo, 40°C/75% RH por 3 meses), e não apenas dados à temperatura ambiente. Por fim, evite certificações genéricas de “grau alimentício”: exija alinhamento do CoA com a estrutura regulatória de seu uso final — FDA 21 CFR 184.1030 para fabricação de alimentos nos EUA versus CE No 1333/2008 Anexo II para os mercados da UE — pois os limites analíticos para metais pesados (por exemplo, arsênio ≤3 mg/kg vs. ≤1 mg/kg) diferem significativamente e afetam a frequência dos testes de liberação.
A resiliência da cadeia de fornecimento de ácido cítrico a granel depende da compreensão precisa dos parâmetros — e não de garantias genéricas. O risco de prazo de entrega é gerenciado pela visibilidade das reservas de produção, não por datas de calendário. A integridade do armazenamento depende da precisão do controle de RH, e não apenas da temperatura ambiente. A confiança na vida útil resulta da cinética de degradação específica de cada lote, e não de rótulos estáticos de validade. Cada ponto de decisão traz implicações mensuráveis de custo: um desvio de 2% na umidade adiciona $12,000/year em retrabalho para uma instalação de 5,000 MT/year; uma extensão de 10 dias no prazo de entrega evita $8,500 em frete expresso, mas pode provocar $22,000 em tempo de inatividade da linha se não estiver alinhada à rotatividade do parque de tanques. A clareza sobre essas variáveis transforma a aquisição de um ponto de controle transacional em uma alavanca operacional calibrada.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

