


Controle de viscosidade da resina de pasta de PVC para tecidos revestidos e couro artificial
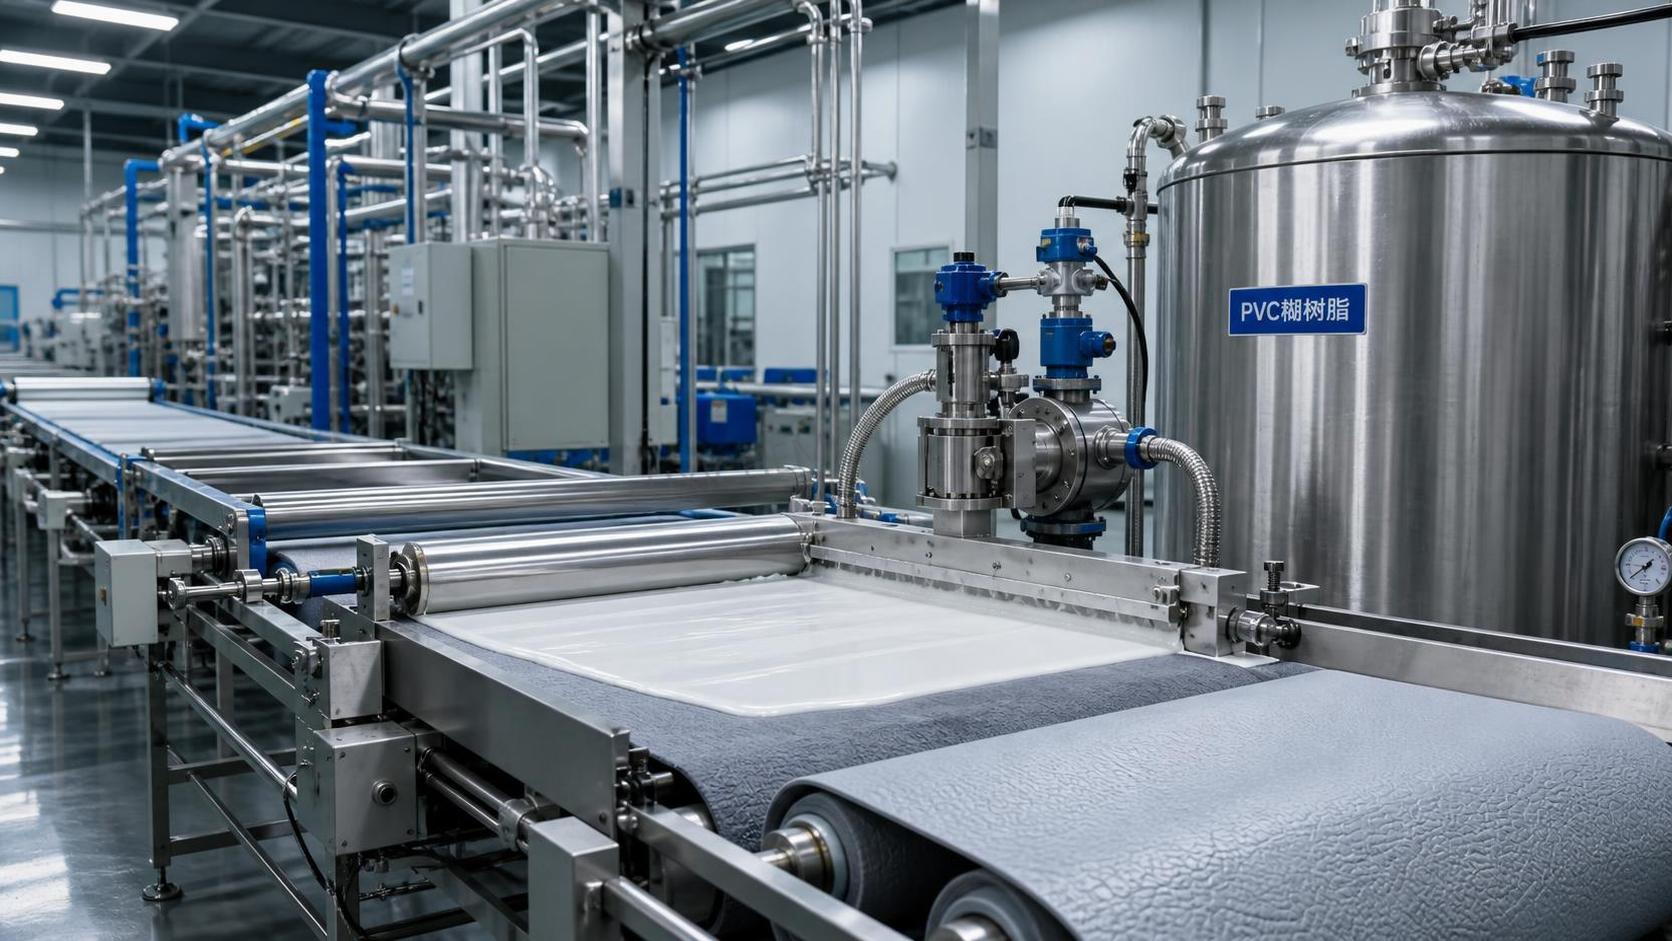
Quando um tecido revestido ou couro artificial apresenta estrias, poros, transferência irregular de textura ou variação no peso de revestimento, o problema frequentemente começa pela viscosidade da resina de pasta de PVC. Uma pasta demasiado espessa pode não se nivelar antes da gelificação; uma pasta demasiado fluida pode escorrer, saturar o têxtil ou perder a definição das bordas. O objetivo prático não é simplesmente obter um valor baixo de viscosidade. Trata-se de alcançar um perfil reológico estável e repetível, adequado à cabeça de revestimento, ao substrato, à velocidade da linha e ao aspeto final exigido.
Na produção, os operadores normalmente percebem o problema antes de o relatório laboratorial o confirmar. A lâmina começa a arrastar. O revestimento parece aceitável no início do turno, mas torna-se áspero após o reabastecimento do tanque. A textura do papel de transferência deixa de ser reproduzida de forma nítida. Estes nem sempre são problemas da resina, mas o grau da resina, a absorção do plastificante, a temperatura, o histórico de mistura e a compatibilidade dos aditivos devem ser verificados em conjunto antes de alterar a formulação.
Por que a resina de pasta de PVC se comporta de forma diferente em linhas de tecido e couro artificial
O plastisol de PVC é uma dispersão de partículas finas de resina em plastificante, geralmente complementada por estabilizantes, pigmentos, cargas e aditivos de processamento. O seu fluxo muda sob cisalhamento: pode parecer espesso em repouso, tornar-se mais fácil de bombear ou revestir durante o movimento e, em seguida, recuperar a viscosidade após permanecer parado. Esse comportamento é útil quando controlado. Torna-se problemático quando varia excessivamente de lote para lote ou durante uma produção.
Os tecidos revestidos e o couro artificial também impõem exigências diferentes à pasta. Um têxtil de trama aberta pode necessitar de penetração suficiente para ancoragem, mas uma penetração excessiva pode tornar o lado posterior rígido, pesado ou visivelmente irregular. Uma construção de couro artificial com suporte de espuma pode necessitar de uma pasta controlada e cremosa, que cubra de forma uniforme sem colapsar a camada celular. Para um acabamento superior gofrado contra papel de transferência, o nivelamento deve ocorrer com rapidez suficiente para captar a textura, mas a pasta não pode fluir tão livremente a ponto de suavizar os detalhes finos.
Uma regra prática útil é a seguinte: selecione primeiro a faixa de viscosidade para o método de revestimento e, em seguida, ajuste a formulação dentro dessa faixa. Não comece procurando um único valor de viscosidade copiado de outra fábrica. Um valor medido com um fuso, velocidade, temperatura ou tempo de repouso diferente não é um objetivo direto de produção.
Comece pelo grau da resina, não por mais diluente
Muitas correções de viscosidade falham porque a equipa começa a adicionar mais plastificante antes de confirmar se a resina é adequada para a aplicação. Os graus de resina de pasta de PVC variam quanto à distribuição do tamanho de partículas, porosidade, tratamento de superfície e comportamento de absorção de plastificante. Estas propriedades influenciam a viscosidade inicial, o aumento da viscosidade durante o armazenamento e o equilíbrio entre fluidez e corpo.
Para um revestimento por espalhamento uniforme, um grau de dispersão de menor viscosidade pode ajudar a obter um nivelamento limpo e reduzir a pressão na cabeça de revestimento. Para aplicações de lâmina sobre rolo que exigem bom controlo das bordas ou um depósito mais espesso, pode ser preferível um grau com maior corpo. As camadas de base de couro artificial geralmente necessitam de uma formulação que permaneça estável durante a mistura, transferência, revestimento e gelificação, e não apenas de uma que pareça fluida imediatamente após a preparação.
Se uma pasta se tornar invulgarmente espessa pouco tempo após a mistura, evite presumir que mais plastificante é a única solução. Verifique se o lote de resina está a absorver o plastificante de forma diferente, se a temperatura de mistura aumentou demasiado ou se a pasta foi submetida a cisalhamento excessivo. Em alguns sistemas, uma dispersão agressiva reduz inicialmente a viscosidade aparente, mas favorece um aumento posterior da viscosidade. Uma melhoria temporária na linha pode transformar-se num problema de armazenamento ou do turno seguinte.
Controle as quatro variáveis que mais influenciam a viscosidade
A forma mais rápida de resolver problemas é separar as variáveis em vez de alterar várias ao mesmo tempo. Na maioria das operações de revestimento, quatro fatores explicam uma grande parte das alterações reológicas inesperadas.
- Tipo e proporção de plastificante. Os plastificantes fazem mais do que diluir a mistura. A sua capacidade de solvatação, compatibilidade e velocidade de absorção afetam tanto a viscosidade inicial como a estabilidade a longo prazo. Uma formulação pode parecer correta após a mistura, mas espessar após várias horas à medida que a resina continua a absorver plastificante.
- Temperatura. Uma pasta quente geralmente apresenta uma viscosidade menor do que uma pasta fria. Uma alteração na temperatura do armazém, no calor de mistura ou na recirculação do tanque pode criar um enganador “problema de formulação”. Meça e registe a temperatura da pasta em cada verificação de viscosidade.
- Sequência e energia de mistura. A ordem de adição da resina, plastificante, pasta de pigmento, cargas e aditivos é importante. Uma molhagem deficiente deixa aglomerados e fluxo instável; um cisalhamento excessivo pode aquecer o lote e alterar o seu comportamento posterior.
- Cargas e aditivos. Carbonato de cálcio, pigmentos, agentes espumantes, modificadores de viscosidade e dispersantes influenciam a reologia. Uma alteração da carga pode modificar não apenas a viscosidade, mas também a resistência ao escorrimento, a porosidade, o toque e o desempenho mecânico após a fusão.
O objetivo não é eliminar completamente a variação. É saber qual variação é aceitável e qual prevê um defeito de revestimento. Um processo estável regista os números de lote das matérias-primas, o tempo de mistura, a temperatura do lote, as condições do ensaio de viscosidade e o tempo decorrido após a mistura. Sem estes registos, as equipas frequentemente realizam ajustes repetidos com base em comparações incompletas.
Uma rotina prática de controlo de viscosidade no chão de fábrica
Antes de ajustar um tanque completo de produção, realize um pequeno ensaio controlado. Mantenha identificados a resina, o conjunto de plastificantes, o nível de carga e o conjunto de aditivos. Meça a viscosidade a uma temperatura definida após um período de repouso definido. Em seguida, revista um substrato representativo em condições normais de linha. O resultado no substrato é mais importante do que um número isolado.
Uma rotina funcional pode ser organizada em torno de três pontos de controlo:
Na preparação do lote: confirme que a resina é introduzida a uma taxa controlada na fase líquida e que as partículas secas estão totalmente molhadas. Raspe as paredes do tanque e as zonas mortas antes da leitura final de viscosidade. Uma amostra recolhida da superfície pode não representar o conteúdo total do tanque.
Antes do revestimento: permita que a pasta repouse se o processo exigir desaeração e recuperação reológica. Verifique a presença de ar incorporado, especialmente após dispersão em alta velocidade. Bolhas finas podem tornar-se poros ou crateras após o aquecimento, mesmo quando a pasta parecia lisa no recipiente.
Durante a produção: acompanhe o peso de revestimento, a acumulação nas bordas, o brilho superficial e o aspeto imediatamente após a cabeça de revestimento. Não espere apenas pela inspeção do rolo acabado. Uma alteração gradual na pressão da lâmina ou na carga da bomba geralmente fornece um aviso mais precoce do que um defeito visível.
Para os operadores, a resposta direta mais útil é simples: ajuste a viscosidade em pequenas etapas documentadas e dê tempo ao sistema para se equilibrar antes de avaliar a correção. Uma adição rápida de plastificante pode ocultar a causa original e provocar fluxo excessivo mais tarde durante a produção.
Interpretar corretamente os defeitos comuns
Estrias ou nervuras podem indicar nivelamento insuficiente, má dispersão, contaminação na lâmina ou no rolo, ou uma pasta que se tornou demasiado estruturada em repouso. Reduzir a viscosidade pode ajudar, mas não resolverá uma borda de lâmina danificada ou uma cabeça de revestimento mal limpa.
Escorrimento e inundação das bordas geralmente indicam pouco corpo em baixo cisalhamento, excesso de plastificante, temperatura excessiva ou controlo tixotrópico inadequado. Isto é especialmente comum quando uma formulação desenvolvida para revestimento plano em papel de transferência é transferida para um substrato têxtil mais absorvente.
Poros e crateras são frequentemente atribuídos à viscosidade, mas também devem ser investigados ar retido, humidade, contaminação e condições inadequadas do forno. Se a pasta for excessivamente diluída para eliminar marcas superficiais, pode reter ou libertar bolhas de forma diferente e agravar o defeito.
Reprodução deficiente da textura no couro artificial pode ocorrer quando a pasta é demasiado viscosa para penetrar na textura do papel de transferência antes da gelificação. Contudo, uma pasta demasiado fluida também pode desfocar a textura. Verifique o tempo de permanência e a transferência de calor antes de alterar o conjunto de resina ou plastificante; um problema de temperatura do processo pode parecer um problema reológico.
Fraca adesão ao tecido requer cuidado especial. Aumentar a fluidez pode melhorar a penetração, mas demasiada penetração pode empobrecer a camada superficial e alterar o toque. Para produtos laminados ou multicamadas, avalie a adesão após o ciclo real de gelificação e fusão, e não imediatamente após o revestimento.
Não trate toda diferença entre lotes como falha da resina
A consistência da resina é importante, mas uma avaliação justa requer condições de ensaio comparáveis. Uma amostra medida a uma temperatura diferente, após um período de armazenamento mais longo ou com outra configuração de viscosímetro não pode provar que a resina mudou. Estabeleça um método de referência na fábrica e utilize-o de forma consistente. O método deve especificar o tamanho da amostra, a temperatura, o fuso ou geometria de medição, a velocidade, o tempo de condicionamento e a tolerância aceitável.
As condições de armazenamento merecem a mesma disciplina. Uma pasta armazenada durante demasiado tempo, submetida a oscilações repetidas de temperatura ou circulada continuamente pode não se comportar como uma amostra laboratorial fresca. A resina e o plastificante também devem ser protegidos contra humidade e contaminação. Pequenas quantidades de material estranho podem criar defeitos visíveis numa grande superfície revestida.
As práticas de limpeza são importantes neste caso, mas os limpadores alcalinos devem ser geridos com cuidado. Um material como oFosfato trissódico CAS#7601-54-9 pode ser considerado para requisitos separados de limpeza industrial, quando apropriado, mas quaisquer resíduos de limpador em rolos, lâminas ou superfícies de contacto com o substrato podem interferir na qualidade do revestimento. Não substitui um conjunto de aditivos para plastisol de PVC corretamente concebido. A seleção do agente de limpeza, a diluição, o enxaguamento e os procedimentos de segurança no local devem ser verificados de acordo com as orientações do fornecedor do equipamento e do fornecedor químico.
Escolher um parceiro de fornecimento para desempenho de revestimento repetível
Para uma linha de produção, a questão útil não é apenas “Este fornecedor pode fornecer resina de PVC?” É “O fornecedor pode apoiar documentação consistente, rastreabilidade de lotes, embalagem adequada e comunicação quando a formulação necessita de revisão?” Um fornecedor de resina deve ser capaz de esclarecer a faixa de processamento pretendida para o grau e fornecer documentação técnica relevante. A fábrica de revestimento ainda precisa validar o desempenho no seu próprio sistema de plastificantes e equipamento.
A Luxi Chemical (Shandong) Co., Ltd. fornece matérias-primas químicas e produtos relacionados para mercados internacionais, com um amplo portefólio de fornecimento e capacidade de aquisição centralizada. Para compradores que gerem diversos materiais numa operação de revestimento, o fornecimento coordenado pode reduzir o trabalho administrativo. Não deve substituir a validação técnica: confirme que cada material fornecido cumpre a formulação de revestimento real, os requisitos de conformidade, as condições de transporte e a especificação de utilização final antes da aprovação.
Os novos operadores frequentemente concentram-se em tornar uma pasta fácil de espalhar. Os operadores experientes vão um passo além: a mesma pasta comportar-se-á da mesma forma após repouso, bombeamento, revestimento, aquecimento e gofragem? Essa é a diferença entre um teste que parece bom durante dez minutos e um processo que mantém a qualidade do rolo acabado sob controlo.
Perguntas frequentes dos operadores
Devo reduzir a viscosidade sempre que o revestimento parecer áspero?
Não imediatamente. Primeiro, inspecione o estado da lâmina, a qualidade da dispersão, a temperatura da pasta, o ar incorporado e a velocidade da linha. Se a pasta estiver realmente demasiado estruturada, ajuste gradualmente e confirme que o escorrimento, a penetração e a reprodução da textura permanecem aceitáveis.
Quanto tempo o plastisol de PVC deve repousar antes do revestimento?
Não existe um tempo universal. Depende da resina, do conjunto de plastificantes, da energia de mistura, da temperatura do lote e das necessidades de desaeração. Utilize um período interno de condicionamento fixo e compare os resultados nas mesmas condições.
Mais plastificante pode resolver um lote de alta viscosidade?
Pode reduzir a viscosidade, mas também pode alterar o comportamento de migração, a maciez, a resposta de fusão, o controlo do peso de revestimento e as propriedades mecânicas. Utilize uma correção controlada apenas após identificar por que o lote apresenta viscosidade elevada.
Por que a viscosidade muda durante uma longa produção de revestimento?
Alterações de temperatura, cisalhamento contínuo, equilíbrio do plastisol sem solvente, recirculação, evaporação de outros componentes da formulação ou mistura inconsistente no tanque podem contribuir. Acompanhe o momento da alteração; isso frequentemente indica a causa real.
Tecidos revestidos e couro artificial confiáveis começam com uma formulação medida da mesma forma todas as vezes e depois confirmada na linha. Quando a seleção da resina de pasta de PVC, a compatibilidade do plastificante, o controlo de mistura e as condições de revestimento são tratados como um único sistema, a viscosidade torna-se uma variável de processo controlável em vez de uma fonte recorrente de defeitos.
Seleções Relacionadas
 Fatores que influenciam o preço do hidroxitolueno butilado: oferta, pureza e riscos de compra21/10/2026As tendências de preço do hidroxitolueno butilado dependem da estabilidade da oferta, da pureza, da logística e dos riscos de compra. Saiba como comparar cotações com critério e reduzir os custos de aquisição.
 Tendências de preços do tripolifosfato de sódio: exposição às matérias-primas e à energia20/10/2026Explore as tendências de preços do tripolifosfato de sódio, desde os custos do fosfato e da barrilha até a exposição aos custos de energia. Saiba como comparar cotações, gerenciar riscos de abastecimento e tomar decisões de compra mais acertadas.
 Embarque de acetonitrila para o Vietnã despachado com sucesso; benefícios do RCEP impulsionam o comércio de produtos químicos finos com a ASEAN16/09/2026Um carregamento de acetonitrila de grau industrial de nossa empresa foi recentemente carregado e despachado após a conclusão dos procedimentos padronizados de embalagem de materiais perigosos e fixação do contêiner.
 Pedido de 4 contêineres de acetato de vinila de um cliente nigeriano carregado com sucesso e enviado para a África Ocidental16/09/2026Concluímos recentemente o carregamento de um pedido de acetato de vinila para um cliente nigeriano; quatro contêineres do produto foram embalados com sucesso e estão prontos para envio à Nigéria.




Consulta de Questões
Envie-nos a sua consulta hoje

Luxi Chemical é um fornecedor profissional de produtos químicos com amplo estoque de todas as categorias químicas e excelente qualidade, recebemos sua consulta de compra.

